
نمایش ها:0 نویسنده:ویرایشگر سایت زمان انتشار: 2026-10-12 اصل و نسب:سایت


انتخاب تجهیزات شکلدهی سنگین ظرفیت تولید، کیفیت قطعه و چیدمان تأسیسات را برای چندین دهه تعیین میکند. تشکیل یک پانل بزرگ ورق فلزی مستلزم متعادل کردن نیازهای تناژ بسیار زیاد در برابر کنترل دقیق انحراف است. شما باید جریان مواد و کارایی زمان چرخه را به طور همزمان مدیریت کنید. انتخاب مکانیسم درایو یا نوع قاب نامناسب منجر به نرخ ضایعات بالا میشود، سایش زودرس قالب را تسریع میکند و باعث خرابی گسترده میشود. این راهنما یک چارچوب ارزیابی فنی برای مقایسه سیستم های هیدرولیک، مکانیکی و سروو را ارائه می دهد. ما جزئیات چگونگی هماهنگی سینماتیک و معماری فریم با الزامات خاص مهر زنی با فرمت بزرگ را شرح می دهیم. شما یاد خواهید گرفت که مشخصات دستگاه را مستقیماً با هندسه قطعه و حجم تولید مطابقت دهید. با درک این تفاوت های مکانیکی، می توانید تجهیزات دقیق مورد نیاز برای خط تولید خود را بدون مهندسی بیش از حد یا اندازه کمتر نصب مشخص کنید.
پرس های هیدرولیک تناژ کامل را در تمام طول حرکت ارائه می دهند، و آنها را به انتخاب پیش فرض برای کشیدن عمیق پانل های بزرگ و پیچیده تبدیل می کنند.
پرس های مکانیکی (مخصوصاً پیکربندی های لینک درایو) ضربه های برتر در دقیقه (SPM) را برای تولید پانل با حجم بالا و کم عمق ارائه می دهند.
پرس های سروو رانده پروفیل های stroke قابل برنامه ریزی را ارائه می دهند که قابلیت های کشش عمیق سیستم های هیدرولیک را با سرعت پرس های مکانیکی ترکیب می کند، البته با CapEx اولیه بالاتر.
معماری سمت راست (قاب H) برای تولید پانل های بزرگ اجباری است. پرس های قاب شکافی نمی توانند استحکام لازم را برای جلوگیری از انحراف زاویه ای تحت بارهای خارج از مرکز فراهم کنند.
فهرست مطالب
محاسبه تناژ صحیح اولین گام در تعیین پرس ورق فلزی بزرگ است . مهندسان تناژ مورد نیاز را بر اساس مقاومت برشی مواد، ضخامت مواد و محیط کل برش یا فرم محاسبه می کنند. فرمول اصلی خالی کردن طول محیط را در ضخامت ماده و مقاومت برشی ماده ضرب می کند. سپس باید یک ضریب ایمنی، معمولاً 20 درصد، برای محاسبه سایش ابزار و تغییرات مواد اضافه کنید.
به عنوان مثال، خالی کردن یک پانل با محیط 120 اینچی از فولاد ملایم 0.125 اینچی (مقاومت برشی 50000 PSI) به 375 تن نیرو نیاز دارد. افزودن ضریب ایمنی 20 درصدی، نیاز را به 450 تن می رساند. مواد مختلف به شدت این محاسبه را تغییر می دهند.
نوع مواد | میانگین مقاومت برشی (PSI) | مشخصه شکل دهی |
|---|---|---|
آلومینیوم (5052-H32) | 28000 | مستعد تهوع، نیاز به ابزار صیقلی دارد |
فولاد ملایم (1018) | 50000 | جریان مواد بسیار قابل پیش بینی |
فولاد ضد زنگ (304) | 75000 | سرعت کار سختی بالا، به سرعت کشش آهسته نیاز دارد |
فولاد پیشرفته پیشرفته (AHSS) | 120000+ | برگشت فنری شدید، ضربه شدید با ضربه سریع |
اندازه تخت، یا ناحیه تقویت کننده، به همان اندازه حیاتی است. تخت باید قالب های بزرگ پیشرونده یا سیستم های قالب انتقالی را به طور کامل در خود جای دهد. ابزار هرگز نباید از صفحه تکیه گاه خارج شود. قالب های آویزان در طول چرخه مهر زنی لحظات واژگونی شدیدی ایجاد می کنند. این بارگذاری ناهموار به راهنماهای لغزنده آسیب می رساند و باعث خرابی زودرس قالب می شود. هنگام اندازهگیری تخت، ردپای فیزیکی کفشهای قالب، مکانیسمهای بستن و هرگونه تجهیزات سنجش درون قالب را در نظر بگیرید. همچنین برای سیستمهای حذف ضایعات خودکار در زیر تخت نیاز به فضای خالی دارید.
عملیات مختلف مهر زنی نیاز به نیروی فشار، سرعت و کنترل حرکت خاصی دارد. خالی کردن و ضربه زدن نیاز به عملکرد با سرعت بالا و مقاومت در برابر ضربه دارد، در حالی که کشش عمیق به سرعت شکل دهی کنترل شده و نیروی پایدار نیاز دارد. خم شدن و ضرب سکه به تحویل دقیق نیرو در نزدیکی مرکز مرده پایین (BDC) بستگی دارد. تطبیق قابلیتهای پرس با عملکرد، دقت شکلدهی را بهبود میبخشد، سایش قالب را کاهش میدهد و کیفیت تولید ثابت را تضمین میکند.
عمق رسم و جریان مواد به طور مستقیم بر کیفیت مهر زنی تأثیر می گذارد. طول ضربه پرس، تناژ موجود و سرعت قوچ باید با هندسه پانل و خواص مواد مطابقت داشته باشد. فشار مناسب نگهدارنده خالی، که از طریق بالشتک های قالب یا فنرهای نیتروژنی کنترل می شود، به جلوگیری از چروک شدن و پارگی در طول کشش عمیق کمک می کند. کنترل دقیق نیرو و حرکت از ابعاد پانل سازگار پشتیبانی می کند.
ضربه در دقیقه (SPM) بهره وری مهر را تعیین می کند، اما سرعت های بالاتر همیشه کارایی را بهبود نمی بخشد. عملیات خالی کردن به طور کلی می تواند سریعتر اجرا شود، در حالی که کشیدن عمیق به حرکت آهسته تر و کنترل شده برای جلوگیری از آسیب مواد نیاز دارد. بهینه سازی طول ضربه، سرعت شکل دهی و تغذیه خودکار به تعادل خروجی تولید، کیفیت قطعه و کارایی تجهیزات کمک می کند.
پرسهای هیدرولیک نیروی شکلدهی قابل کنترلی را در طول حرکت ایجاد میکنند و آنها را برای کشیدن عمیق و شکلدهی پانلهای بزرگ مناسب میسازد. سرعت رم قابل تنظیم، طول ضربه و زمان ماندن به مدیریت جریان مواد و کاهش عیوب کمک می کند. اگرچه به طور کلی کندتر از پرس های مکانیکی است، اما سیستم های هیدرولیک انعطاف پذیری را برای پانل های خودرو، محفظه لوازم خانگی و اجزای فلزی پیچیده ارائه می دهند.
پرس های مکانیکی از مکانیزم های چرخ لنگر برای انجام عملیات مهر زنی با سرعت بالا و قابل تکرار استفاده می کنند. پرس های میل لنگ استاندارد برای فرم دهی کم عمق و خالی مناسب هستند، پرس های لینک درایو حرکت کندتر شکل دهی را برای جریان بهتر مواد ایجاد می کنند و پرس های بند انگشتی نیروی زیادی در نزدیکی BDC برای سکه گذاری و اندازه گیری دقیق ارائه می دهند. بهره وری بالا آنها را برای تولید مداوم مناسب می کند.
پرس های سروو از کنترل موتور قابل برنامه ریزی برای تنظیم سرعت رم، موقعیت و پروفیل های حرکت در طول حرکت استفاده می کنند. آنها از عملیات هایی مانند کشیدن عمیق، خالی کردن، و شکل دهی دقیق پشتیبانی می کنند و در عین حال انعطاف پذیری فرآیند را بهبود می بخشند و به طور بالقوه مصرف انرژی را کاهش می دهند. اگرچه سرمایهگذاری اولیه و پیچیدگی سیستم کنترل بیشتر است، سروو پرسها مزایایی را برای تولیدکنندگانی که طرحهای پانل متنوع تولید میکنند، ارائه میکنند.
نوع درایو | در دسترس بودن تناژ | سرعت (SPM) | بهترین برنامه | محدودیت اولیه |
|---|---|---|---|---|
هیدرولیک | سکته کامل | آهسته تا متوسط | طراحی عمیق، سکته مغزی متغیر | نگهداری مایعات، چرخه های کندتر |
مکانیکی (لنگ) | فقط نزدیک BDC | بسیار بالا | خالی شدن، تشکیل کم عمق | سکته مغزی ثابت، شوک ضربه بالا |
مکانیکی (لینک) | فقط نزدیک BDC | بالا | طراحی متوسط، پانل های خودکار | پیوند مکانیکی پیچیده |
سروو محور | قابل برنامه ریزی | متوسط به بالا | تشکیل مجتمع، چند منظوره | هزینه سرمایه اولیه بالا |
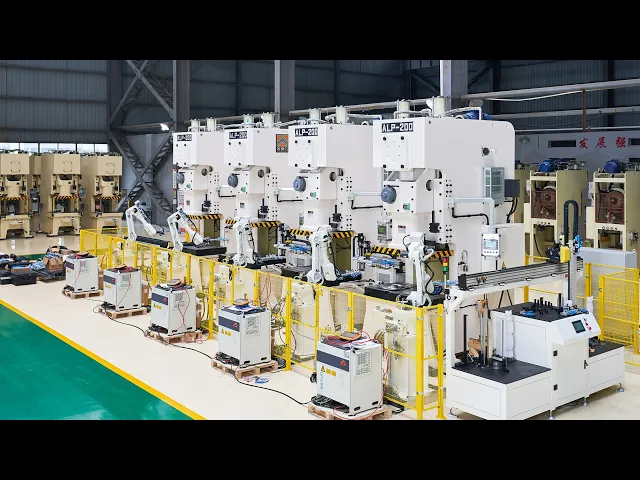
پرس های سمت راست (فریم H) استحکام ساختاری بالا و توزیع بار یکنواخت را ارائه می دهند که آنها را برای مهر زنی با پانل های بزرگ ایده آل می کند. قابهای تقویتشده، میلههای اتصال از قبل بارگذاریشده، و راهنماهای لغزنده دقیق، انحراف را به حداقل میرسانند و موازی لغزش به تقویتکننده را حفظ میکنند. این پایداری دقت شکلدهی را بهبود میبخشد، سایش قالب را کاهش میدهد و از تولید ثابت تحت بارهای با تناژ بالا پشتیبانی میکند.
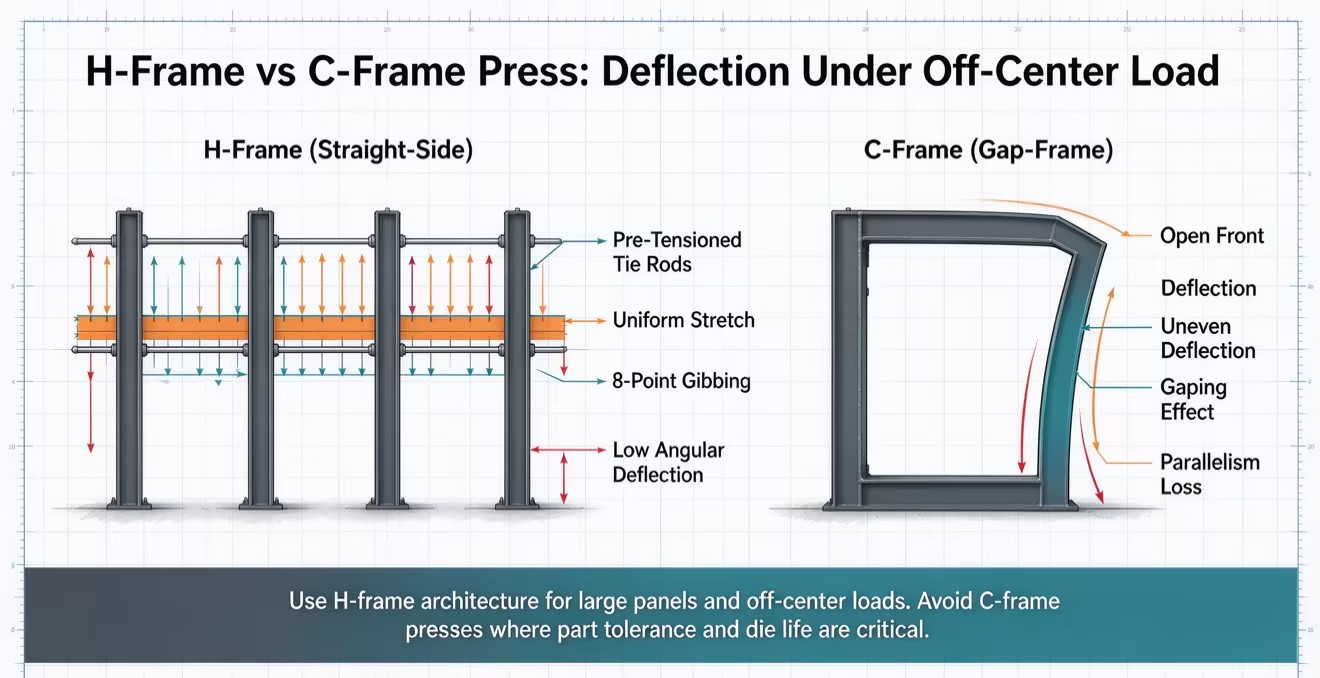
پرسهای قاب شکاف (فریم C) دسترسی راحت به ابزار و جابجایی مواد انعطافپذیر را ارائه میدهند، اما در برابر بارهای سنگین یا خارج از مرکز بیشتر مستعد انحراف قاب هستند. تغییر شکل بیش از حد می تواند بر تراز قالب تأثیر بگذارد، سایش ابزار را تسریع کند و دقت قطعه را کاهش دهد. برای مهر زنی با پانل های بزرگ، پرس های سمت راست معمولاً هنگامی که به استحکام و دقت بالا نیاز است ترجیح داده می شوند.
سازگاری ابزار به طور مستقیم بر کیفیت مهر و انعطاف پذیری تولید تأثیر می گذارد. بالشتکهای قالب نیروی نگهداشتن خالی را در طول کشیدن عمیق کنترل میکنند و به جلوگیری از چین و چروک و پارگی مواد کمک میکنند. بالشتک های هیدرولیک کنترل فشار قابل تنظیم را ارائه می دهند، در حالی که سیستم های Quick Die Change (QDC) تعویض ابزار را ساده کرده و زمان خرابی را کاهش می دهند. انتخاب ابزارهای سازگار و ویژگیهای اتوماسیون، کارایی و سازگاری را بهبود میبخشد.
حمل خودکار مواد باعث بهبود ایمنی، کارایی و ثبات در مهر زنی با پانل های بزرگ می شود. دستاکرها، انتقال رباتیک و آشکارسازهای دوبلنک از تغذیه ورق قابل اعتماد و حرکت قطعات پشتیبانی می کنند. همگام سازی مناسب بین دستگاه پرس و انتقال از برخورد جلوگیری می کند، از ابزار محافظت می کند و تولید پایدار با حجم بالا را امکان پذیر می کند.
بهره وری انرژی پرس به فناوری درایو، چرخه های عملیاتی و الزامات تولید بستگی دارد. پرس های هیدرولیک کنترل نیروی انعطاف پذیر را ارائه می دهند، پرس های مکانیکی برای مهر زنی مداوم با حجم بالا کارآمد هستند و پرس های سروو حرکت قابل برنامه ریزی با بازیابی انرژی احیا کننده بالقوه را ارائه می دهند. ارزیابی مصرف برق، هزینه های تعمیر و نگهداری و راندمان تولید به تولیدکنندگان کمک می کند تا هزینه های عملیاتی بلندمدت را بهینه کنند.
تناژ مورد نیاز دقیق را با استفاده از فرمول های مقاومت برشی و محیطی مواد محاسبه کنید و یک حاشیه ایمنی 20 درصدی را برای در نظر گرفتن سایش ابزار اضافه کنید.
قبل از نهایی کردن هر گونه مشخصات تجهیزات، ظرفیت فونداسیون، پتانسیل عمق گودال و محدودیتهای جرثقیل سقفی تأسیسات خود را بررسی کنید.
برای تأیید دینامیک جریان مواد، آزمایشهای قالب فیزیکی را از تولیدکنندگان فهرست نهایی درخواست کنید که با استفاده از ابزار و مواد تولید واقعی شما استفاده میکنند.
معماری های قاب سمت راست را منحصراً برای جلوگیری از انحراف زاویه ای و محافظت از سرمایه گذاری ابزار خود در برابر آسیب بارگذاری خارج از مرکز مشخص کنید.
A: تناژ کاملاً به ضخامت مواد، استحکام برشی و کل محیط برش بستگی دارد. در حالی که حداقل جهانی وجود ندارد، تشکیل پانل های بزرگ خودرو یا لوازم خانگی معمولاً به ماشین هایی نیاز دارد که از 600 تن شروع می شود. کاربردهای سنگین اغلب از 2000 تن فراتر می رود تا بتواند نیروهای خالی کننده لازم را کنترل کند و فضای بستر مناسبی را برای قالب های انتقال بزرگ فراهم کند.
A: سیستم های هیدرولیک برای کشش عمیق برتر هستند. آنها تناژ نامی کامل را در کل طول ضربه ارائه می کنند. این امکان جریان عمیق و کنترل شده مواد را بدون توقف موتور فراهم می کند. سیستمهای مکانیکی تناژ موجود را در بالاتر از حد حرکت از دست میدهند، که کشیدن عمیق را بدون بزرگکردن زیاد دستگاه دشوار یا غیرممکن میکند.
پاسخ: بله، در بسیاری از برنامه ها. درایوهای سروو پروفیلهای stroke قابل برنامهریزی را ارائه میدهند که به آنها اجازه میدهد تا سرعت شکلگیری کند و زمانهای ماندگاری سیستمهای هیدرولیک را تقلید کنند. آنها قابلیت های کشش عمیق هیدرولیک را همراه با مراحل جمع شدن و نزدیک شدن سریع سیستم های مکانیکی ارائه می دهند و انعطاف پذیری بی نظیری را در طبقه مغازه ارائه می دهند.
A: یک بالشتک قالب به حلقه نگهدارنده خالی داخل قالب فشار رو به بالا وارد می کند. این فشار نگهدارنده کنترل شده از چروک شدن ورق فلزی در حین کشیدن به داخل حفره قالب در طول عملیات کشش عمیق جلوگیری می کند. این جریان مواد را مدیریت می کند و یکپارچگی قطعات را در هندسه های پیچیده حفظ می کند.
پاسخ: بارگذاری خارج از مرکز زمانی اتفاق میافتد که نیروهای تشکیلدهنده کاملاً در زیر قوچ متمرکز نشدهاند و لحظات واژگونی شدیدی ایجاد میکنند. برای مقاومت در برابر این نیروها باید یک طرح مستقیم (قاب H) با راهنماهای اسلاید 8 نقطه ای قوی انتخاب کنید. ماشینهای قاب شکاف تحت بارهای خارج از مرکز به طور ناهمواری منحرف میشوند و تحمل قطعات را از بین میبرند و سایش قالب را تسریع میکنند.
پاسخ: ماشینهای با تناژ بالا به گودالهای بتنی عمیق برای قرار دادن اجزای قاب پایینی، بالشتکهای قالب و نوار نقالههای قراضه نیاز دارند. فونداسیون باید دارای بتن قوی باشد که برای جذب بارهای ضربه دینامیکی طراحی شده است. آزمایشهای باربری خاک، پمپهای سامپ برای مدیریت سیال، و پدهای جداسازی ارتعاش الزامات مهندسی اجباری قبل از نصب هستند.


