
نمایش ها:0 نویسنده:ویرایشگر سایت زمان انتشار: 2026-10-12 اصل و نسب:سایت


محاسبه نادرست ظرفیت مطبوعات خطرات مالی و عملیاتی شدیدی را به همراه دارد. کوچک کردن اندازه دستگاه منجر به خرابی فاجعهبار قاب، از کار افتادن موتورها و شکسته شدن ابزار میشود. بزرگی بیش از حد منجر به هدر رفتن هزینه های سرمایه ای و مصرف بیش از حد انرژی می شود. مدیران کارخانه و مهندسان تولید با یک عمل متعادل کننده سخت روبرو هستند. شما باید الزامات تولید فعلی را با مقیاس پذیری آینده بدون افزایش سرمایه هماهنگ کنید. قدرت تسلیم مواد، ابعاد قطعه و پیچیدگی ابزار همگی نیازهای تجهیزات شما را تعیین می کنند.
ما یک چارچوب فنی برای تجزیه خواهیم کرد انتخاب تناژ پرس قدرت را . این راهنما آستانه های عملیاتی، الزامات تسهیلات، و محدودیت های کاربردی یک پرس برق 200 تنی را در مقایسه با گزینه های جایگزین 400 تنی و 600 تنی ارزیابی می کند. شما یاد خواهید گرفت که چگونه مشخصات ماشین را با الزامات قالب، کنترل انحراف قاب و برنامه ریزی برای زیرساخت های تاسیسات سنگین مطابقت دهید.
محاسبه تناژ به بافر نیاز دارد: همیشه تناژ پایه مورد نیاز برای مواد و عملیات خاص را محاسبه کنید، سپس حداقل 20 درصد حاشیه ایمنی را برای در نظر گرفتن سایش ابزار و تنوع مواد اضافه کنید.
تناسب تناژ با ابزار، نه فقط مواد: قالب های پیشرونده و بارگذاری خارج از مرکز به تناژ و استحکام قاب به طور قابل توجهی بالاتر از خالی کردن ساده و تک ایستگاهی نیاز دارند.
زیرساخت تسهیلات امکانسنجی را حکم میکند: ارتقاء از پرس 200 تنی به پرس 400 تنی یا 600 تنی اساساً الزامات بارگذاری کف را تغییر میدهد و اغلب نیاز به پیتهای سفارشی و دکلکاری تخصصی دارد.
انحراف دشمن دقت است: پرسهای با تناژ بالاتر نه تنها برای نیروی محض، بلکه برای به حداقل رساندن انحراف قاب هنگام کار با مواد با کشش بالا، تضمین قوام قطعه و افزایش عمر قالب مورد نیاز هستند.
ارزش درایو سیستم های کنترل: فراتر از توان خام، کنترل فشار ثابت مدرن و سهولت کار، بازگشت سرمایه طولانی مدت پرس های سنگین را تعیین می کند.
فهرست مطالب
محاسبه تناژ پرس با محیط برش، ضخامت مواد و مقاومت برشی شروع می شود. برای خالی کردن و پانچ کردن، فرمول اصلی نیرو = محیط برش × ضخامت مواد × مقاومت برشی است. این یک تخمین نیروی اولیه را ارائه می دهد که باید برای شرایط ابزار، تغییرات مواد و نیازهای واقعی تولید تنظیم شود.
ضخامت مواد، استحکام و عمق شکل دهی مستقیماً بر نیازهای تناژ پرس مهر زنی تأثیر می گذارد. فلزات ضخیم تر و فولادهای با استحکام بالا معمولاً به نیروی شکل دهی بیشتری نیاز دارند، در حالی که کشش عمیق نیز به طول ضربه کافی و کنترل نگهدارنده خالی نیاز دارد. مهندسان باید قبل از انتخاب ظرفیت پرس، خواص مواد، پیچیدگی شکلدهی و نیروی مورد نیاز در طول ضربه را ارزیابی کنند.
حاشیه ظرفیت 20٪ تا 30٪ می تواند به عنوان یک دستورالعمل اولیه در هنگام انتخاب تناژ پرس مهر زنی باشد. به عنوان مثال، نیاز به شکل دهی 160 تنی ممکن است در نظر گرفتن پرس 200 تنی را توجیه کند. این حاشیه به سازگاری با تغییرات مواد، سایش ابزار و تغییر شرایط تولید کمک می کند. انتخاب نهایی همچنین باید منحنی نیروی فشار، انرژی موجود و مشخصات سازنده را تأیید کند.
تناژ معکوس، که به آن شوک ضربهای نیز میگویند، زمانی اتفاق میافتد که انرژی ذخیرهشده بهطور ناگهانی در حین شکستن مواد در هنگام خالی کردن یا پانچ کردن آزاد شود. شوک بیش از حد می تواند به قاب های پرس، ابزار و اجزای پیشرانه آسیب برساند. انتخاب مناسب پرس، ساخت قاب سفت و سخت و سیستمهای میرایی شوک مناسب به کاهش لرزش، سایش تجهیزات و هزینههای نگهداری کمک میکند.
پرس های مهر زنی 200 تنی برای عملیات پرکاری متوسط، پانچ، سوراخ کردن و شکل دهی کم عمق مناسب هستند. کاربردهای متداول شامل براکت های خودرو، محفظه های الکتریکی، اجزای لوازم خانگی و قطعات فلزی عمومی است. آنها تعادل عملی ظرفیت شکل دهی، اندازه دستگاه و راندمان تولید را برای بسیاری از تولیدکنندگان صنعتی ارائه می دهند.
پرس های 200 تنی بسته به ابعاد تخت و طراحی قاب معمولا قالب های کوچک تا متوسط را در خود جای می دهند. قالب های پیشرونده بزرگ یا بارگذاری ناهموار ممکن است از ظرفیت مجاز دستگاه فراتر رفته و باعث انحراف لغزش یا ناهماهنگی ابزار شود. مهندسان باید قبل از انتخاب تجهیزات، اندازه بستر، ابعاد قوچ، فاصله قالب و محدودیتهای بار خارج از مرکز را بررسی کنند.
پرس های مکانیکی 200 تنی می توانند ضربات نسبتاً بالایی در دقیقه (SPM) ارائه دهند که آنها را برای عملیات مهر زنی تکراری و با حجم بالا مناسب می کند. فیدرهای خودکار و صاف کننده مواد به حداکثر بهره وری کمک می کنند. با این حال، سرعت تولید واقعی به طراحی پرس، طول ضربه، پیچیدگی ابزار و الزامات شکلدهی بستگی دارد تا تناژ.
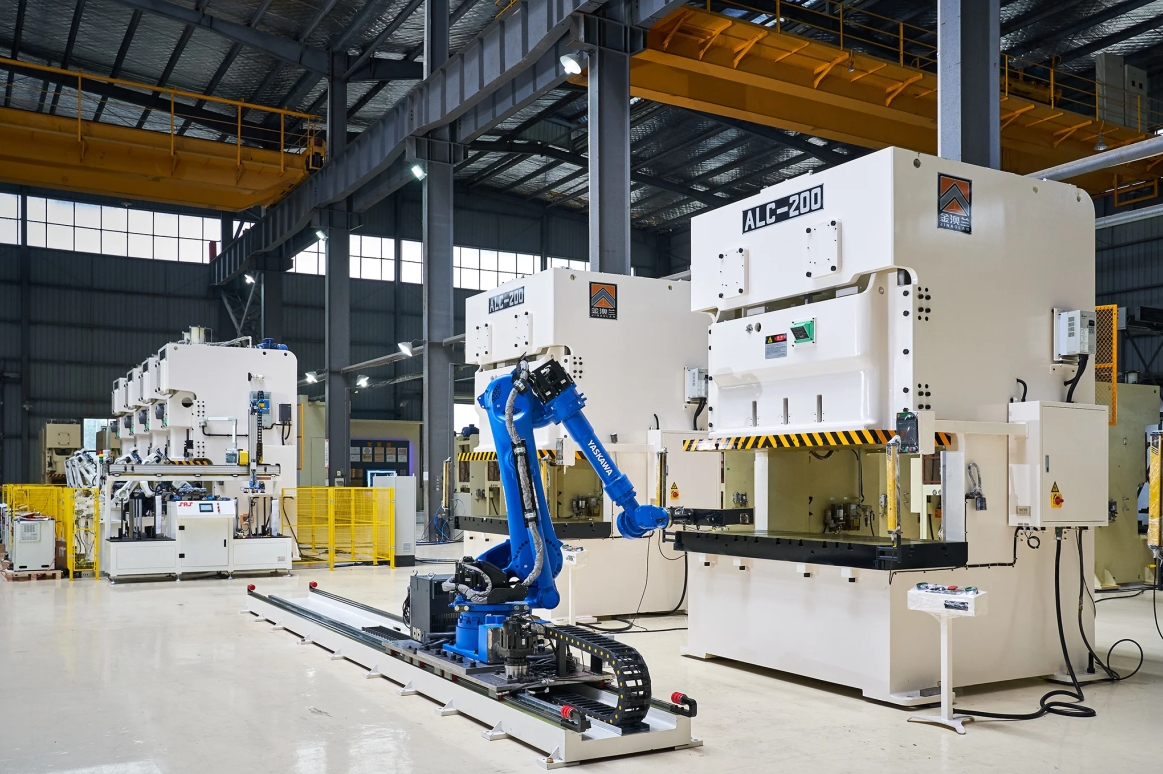
ارتقاء از پرس 200 تنی به پرس 400 تنی زمانی مناسب است که تولید شامل مواد ضخیم تر، فولاد با استحکام بالا یا قالب های پیچیده مترقی باشد. یک پرس 400 تنی ظرفیت شکل دهی بیشتری را برای عملیات خالی کردن، سوراخ کردن و خم کردن همزمان فراهم می کند. ارتقاء باید بر اساس نیازهای تناژ محاسبه شده، ابعاد قالب و تقاضای تولید باشد.
پرس های 400 تنی با قاب های سفت و سخت و سیستم های هدایت لغزشی پیشرفته می توانند بارهای ناهموار تولید شده توسط قالب های پیشرونده را بهتر مدیریت کنند. توزیع مناسب بار به کاهش انحراف قوچ، ناهماهنگی ابزارها و سایش زودرس قالب کمک می کند. مهندسان باید ظرفیت بارگیری خارج از مرکز مجاز ماشین را بررسی کنند تا دقت مهر زنی و قابلیت اطمینان تجهیزات حفظ شود.
قاب های پرس سمت راست استحکام ساختاری بالا و کنترل انحراف بهبود یافته را برای مهر زنی سنگین ارائه می دهند. پایه های تقویت شده، میله های اتصال از قبل بارگذاری شده و راهنماهای دقیق لغزنده به حفظ موازی قوچ به بستر تحت بار کمک می کنند. این پایداری دقت ابعادی را بهبود میبخشد، تشکیل سوراخها را کاهش میدهد و عمر ابزار را افزایش میدهد.
پرس های 600 تنی معمولاً برای قطعات بزرگ خودرو، قطعات لوازم سنگین و عملیات پیچیده شکل دهی فلز استفاده می شود. ظرفیت توناژ بالای آنها از کاربردهای سخت شامل مواد ضخیم، قالب های بزرگ و کشش عمیق پشتیبانی می کند. کنترل مناسب نیرو به حفظ جریان مواد و کاهش عیوب شکل دهی کمک می کند.
طول ضربه، ارتفاع بسته و فضای قالب هنگام انتخاب یک پرس 600 تنی حیاتی هستند. اجزای بزرگ یا عمیق نیاز به جابجایی رم کافی، فضای خالی ابزار و فضای جداسازی قطعات دارند. مهندسان باید ابعاد قالب، محدوده تنظیم لغزش و فاصله اتوماسیون را برای اطمینان از تولید کارآمد و عملکرد ایمن بررسی کنند.
پرس های 600 تنی به تعادل دقیق ظرفیت شکل دهی، سرعت ضربه و مصرف انرژی نیاز دارند. پرس های مکانیکی عملکرد مکرر کارآمدی را ارائه می دهند، در حالی که سیستم های سروو محرک پروفایل های حرکتی قابل تنظیم را برای بهبود کنترل شکل دهی ارائه می دهند. بهینه سازی سرعت رم و حمل خودکار مواد می تواند توان تولید را بهبود بخشد و مصرف انرژی غیر ضروری را کاهش دهد.

پرس های مکانیکی سرعت تولید بالایی را ارائه می دهند و عموماً برای پر کردن، پانچ کردن و شکل دهی کم عمق مناسب هستند. پرس های هیدرولیک نیروی قابل کنترلی را در سرتاسر ضربه ایجاد می کنند و آنها را برای کشیدن عمیق و شکل دهی پیچیده مناسب می کند. انتخاب سیستم محرک مناسب به عمق شکل گیری، سرعت مورد نیاز و حجم تولید بستگی دارد.
ابعاد تخت پرس و قوچ باید با ردپای ابزار مناسب باشد و بار کافی را پشتیبانی کند. تطبیق نادرست قالب می تواند باعث توزیع نابرابر نیرو، تغییر شکل ابزار و کیفیت قطعه ناسازگار شود. مهندسان باید قبل از خرید تجهیزات، ابعاد تکیه گاه، اندازه اسلاید، ترتیبات گیره و فاصله قالب را بررسی کنند.
ظرفیت مطبوعات | نوع قاب معمولی | برنامه های کاربردی مناسب | سرعت تولید |
|---|---|---|---|
200 تن | C-Frame / Straight-Side | خالی شدن، تشکیل کم عمق | به طور کلی بالاتر |
400 تن | سمت راست | قالب های پیشرونده، شکل گیری متوسط | متوسط |
600 تن | سمت راست سنگین / هیدرولیک | طراحی عمیق، پانل های بزرگ | به طور کلی پایین تر |
سرعت ضربه واقعی و قابلیت شکلدهی به طراحی پرس، فناوری درایو، ابزار و شرایط عملیاتی بستگی دارد.
طول ضربه، مسافت سفر رام را تعیین میکند، در حالی که ارتفاع بسته، فضای ابزار موجود در پایین ضربه را تحت شرایط تنظیم مشخص مشخص میکند. هر دو پارامتر باید با ارتفاع قالب، عمق شکلدهی و الزامات حذف قطعه مطابقت داشته باشند. فاصله مناسب از تداخل ابزار جلوگیری می کند و از عملیات مهر زنی کارآمد پشتیبانی می کند.
پرس های مهر زنی مدرن از کنترل کننده های PLC، رابط های HMI و سیستم های نظارتی برای بهبود دقت و کارایی عملیاتی استفاده می کنند. ویژگیهایی مانند کنترل حرکت قابل برنامهریزی در درایوهای سازگار، ذخیرهسازی دستور غذا، نظارت بر تناژ و عیبیابی به کاهش زمان راهاندازی، جلوگیری از اضافهبار و حفظ کیفیت تولید ثابت کمک میکنند.
بزرگترین ردپای قالب خود را ترسیم کنید و قبل از انتخاب اندازه تخت، ظرفیت بار خارج از مرکز مورد نیاز را محاسبه کنید.
مانیتورهای تناژ را روی تجهیزات موجود خود نصب کنید تا دادههای نیروی پایه را برای دورههای تولید فعلیتان ضبط کنید.
یک مهندس سازه استخدام کنید تا کف تاسیسات شما را سوراخ کند و عمق بتن را برای نصب ماشین آلات سنگین بررسی کند.
درخواست گزارش تجزیه و تحلیل المان محدود (FEA) از سازنده پرس برای تأیید تلورانس انحراف قاب تحت حداکثر بار.
پاسخ: کوچک کردن پرس باعث خرابی های مکانیکی شدید می شود. موتور متوقف می شود و کلاچ زیر بار می لغزد. انحراف بیش از حد قاب رخ می دهد، که پانچ و قالب را نامناسب می کند. این منجر به سایش سریع ابزار، سوراخ شدن قطعات، و در نهایت ترک خوردن یا تخریب قالب فاجعهبار قاب میشود.
پاسخ: تناژ پایه را با استفاده از یک فرمول استاندارد محاسبه می کنید: تناژ = (طول برش × ضخامت ماده × مقاومت برشی مواد) / 2000. همیشه یک حاشیه ایمنی 20٪ تا 30٪ را به این خط پایه اضافه کنید تا سایش ابزار، تنوع مواد و طول عمر دستگاه را در نظر بگیرید.
پاسخ: فقط برای قطعات بسیار کوچک و با اندازه نازک امکان پذیر است. کشش عمیق معمولاً نیاز به تناژ کامل در کل ضربه دارد که به نفع پرس های هیدرولیک است. این اغلب از قابلیت های طول ضربه پرس های مکانیکی استاندارد 200 تنی فراتر می رود. شکل دهی عمیق عموماً نیازمندی ها را به سمت ماشین های 400 تنی یا 500+ تنی سوق می دهد.
پاسخ: انحراف بیش از حد باعث می شود که پانچ و قالب در حین ضربه به هم نخورند. این ناهماهنگی منجر به سایش سریع ابزار، کیفیت پایین قطعه و در نهایت خرابی قالب می شود. قابهای با تناژ بالاتر در برابر انحراف بهتر مقاومت میکنند، موازی بودن را حفظ میکنند و کنترل فشار ثابتی را در سراسر ابزار ارائه میدهند.
پاسخ: این ماشینهای عظیم نمیتوانند روی طبقات استاندارد کارخانه ۶ اینچی بنشینند. آنها به پی ها و گودال های بتنی مهندسی شده و ایزوله نیاز دارند. این پایههای تخصصی شوک عملیاتی را جذب میکنند، از انتقال ارتعاش جلوگیری میکنند و با خیال راحت وزن استاتیک عظیم دستگاه و ابزارآلات آن را پشتیبانی میکنند.
پاسخ: اگر بار در زیر قوچ متمرکز نباشد، پرس نمی تواند حداکثر تناژ نامی خود را با خیال راحت تحویل دهد. بارگذاری خارج از مرکز، که در قالب های پیشرونده رایج است، باعث واژگونی لغزش می شود. در صورتی که پرس سفتی کافی نداشته باشد، این خطر ساییدگی شدید غده، آسیب قاب، و ناهماهنگی ابزار را به دنبال دارد.


