
نمایش ها:0 نویسنده:ویرایشگر سایت زمان انتشار: 2026-10-12 اصل و نسب:سایت


انتخاب پرس صنعتی خطرات زیادی را برای تأسیسات تولیدی به همراه دارد. مشخص نبودن تجهیزات به طور اجتناب ناپذیری منجر به آسیب فاجعه بار قالب و توقف خطوط تولید می شود. پرسهای استاندارد تک نقطهای یا دو نقطهای هنگام افزایش تولید به محدودیتهای مکانیکی میرسند. مهر زنی پانل های بزرگ، قالب های پیشرونده و قطعات نامتقارن بارهای شدید خارج از مرکز ایجاد می کنند. ماشین های اصلی به سادگی نمی توانند این نیروهای غیرعادی را بدون به خطر انداختن کیفیت قطعه کنترل کنند. ارتقاء به یک پرس مکانیکی چهار نقطه ای نشان دهنده یک ضرورت جدی هندسی و سینماتیکی برای پروفیل های تولیدی خاص است. تأسیسات باید تناسب فنی، آمادگی تأسیسات و قابلیتهای فروشنده را قبل از متعهد شدن به این تجهیزات ارزیابی کنند. این راهنما دقیقاً بررسی میکند که یک کارخانه دقیقاً چه زمانی باید به سیستم تعلیق چهار نقطهای برای حفظ دقت، محافظت از ابزار و اطمینان از ثبات تولید طولانیمدت تغییر کند.
تسلط بر بار خارج از مرکز: پرس مکانیکی چهار نقطه ای برای مهر زنی قطعات بزرگ و نامتقارن که در آن توزیع ناهموار نیرو باعث سرخوردن لغزش در سیستم های دو نقطه ای می شود، الزامی است.
Die Life Extension: با حفظ موازی بودن لغزش در اندازه های بزرگ تخت، پرس های چهار نقطه ای به شدت سایش ابزار و زمان تعمیر و نگهداری را کاهش می دهند.
قابلیتهای مواد: برای تشکیل فولادهای پیشرفته با استحکام بالا (AHSS) و آلیاژهای آلومینیومی که به تناژ بالایی نیاز دارند و در یک منطقه وسیع توزیع شدهاند، ضروری است.
واقعیت پیادهسازی: این انتقال نیازمند آمادهسازی تسهیلات قابل توجهی از جمله چالههای فونداسیون تخصصی، افزایش فاصله بالای سر و یکپارچهسازی اتوماسیون ارتقا یافته است.
استراتژی تدارکات: ارزیابی گزینه های جدید در مقابل بازسازی شده و ارزیابی شبکه های خدمات OEM به اندازه مشخصات فنی مطبوعات حیاتی است.
فهرست مطالب
سینماتیک مطبوعات نحوه انتقال نیرو از مکانیزم محرک به ابزار را دیکته می کند. یک پرس دو نقطه ای از دو نقطه تعلیق یا پیتمن متصل به اسلاید استفاده می کند. این طرح برای بارهای متقارن در مرکز زیر رم به خوبی کار می کند. با این حال، یک پرس مکانیکی چهار نقطه ای از چهار نقطه تعلیق مجزا در نزدیکی گوشه های لغزنده استفاده می کند. این آرایش هندسی اساساً نحوه توزیع نیرو را تغییر می دهد. فیزیک توزیع بار در چهار گوشه تضمین می کند که لغزش در تمام طول حرکت موازی با صفحه تقویت کننده باقی می ماند. هنگامی که نیروهای کوبنده به قوچ فشار می آورند، چهار پیتمن به طور یکنواخت در برابر انحراف مقاومت می کنند. این سیستم تعلیق چند نقطه ای یک پلت فرم سفت و محکم را ایجاد می کند که قادر به تحمل تناژ زیاد در مناطق وسیع بستر است. انرژی جنبشی به طور یکنواخت منتقل می شود و از جابجایی جانبی لغزش تحت بار سنگین جلوگیری می کند.
پرس های مکانیکی دو نقطه ای ممکن است تحت بارهای خارج از مرکز بیش از حد دچار سر خوردن شوند که باعث توزیع نابرابر نیرو، ناهماهنگی قالب و سایش زودرس ابزار می شود. این مسائل می تواند منجر به پانچ های آسیب دیده، ابعاد ناهماهنگ قطعه و افزایش هزینه های نگهداری شود. پرس های چهار نقطه ای توزیع بار و پایداری لغزش بهتری را ارائه می دهند و خطرات واژگونی را در کاربردهای کوبیدن قالب های بزرگ و تناژ بالا کاهش می دهند.
قابهای پرس میلهای از میلههای فولادی از پیش بارگذاری شده برای اتصال تاج، پایهها و بستر استفاده میکنند که استحکام ساختاری بالا و تغییر شکل کنترلشده قاب را تحت بارهای سنگین فراهم میکنند. قاب های جوش داده شده ساختار انعطاف پذیری را ارائه می دهند و در صورت مهندسی صحیح می توانند عملکرد قابل اعتمادی را ارائه دهند. انتخاب قاب به تناژ، سختی مورد نیاز، هزینههای ساخت و نیازهای دقیق بستگی دارد، با طرحهای میلهای که معمولاً در پرسهای بزرگ و سنگین استفاده میشود.
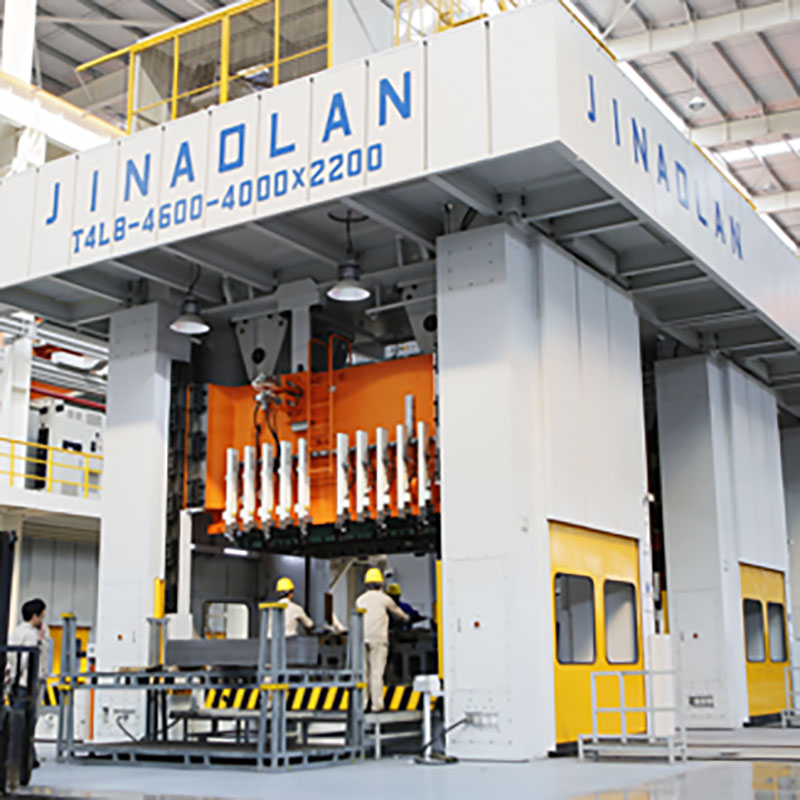
اندازه تخت به عنوان شاخص اصلی برای الزامات سیستم تعلیق چهار نقطه ای عمل می کند. هنگامی که یک تخت از 120 تا 144 اینچ از چپ به راست بیشتر می شود، یا نیاز به ابعاد عمیق از جلو به عقب دارد، تعلیق چهار نقطه غیرقابل مذاکره می شود. دو پیتمن به سادگی نمی توانند دهانه یک لغزنده عظیم را بدون اجازه دادن به مرکز یا لبه ها منحرف کنند. اندازه تخت های بزرگ برای قالب های پیشرونده چند ایستگاهی و قالب های انتقال بزرگ اجباری است. پانلهای بدنه خودرو، محفظههای لوازم خانگی و دیوارههای هوافضا به چندین ایستگاه شکلدهی، سوراخکردن و پیرایش در یک ابزار واحد نیاز دارند. همانطور که قطعه در داخل قالب حرکت می کند، نیازهای تناژ در سراسر بستر تغییر می کند. راه اندازی چهار نقطه ای ردپای پشتیبانی لازم را برای انجام این عملیات پیچیده و چند ایستگاهی بدون کاهش دقت فراهم می کند.
برای اجرای موفقیتآمیز قالبهای پیشرونده بزرگ، تأسیسات باید اطمینان حاصل کنند که پرس معیارهای هندسی خاصی را دارد:
اسلاید باید موازی بودن را در 0.002 اینچ در هر فوت طول بستر تحت بار کامل حفظ کند.
صفحه تقویت کننده باید دارای ضخامت کافی برای مقاومت در برابر خم شدن در زیر ایستگاه های مرکزی قالب باشد.
پایه ها باید فاصله کافی برای ریختن ضایعات و تخلیه خودکار قطعات را فراهم کنند.
ارتفاع بسته باید بلندترین قالب موجود در موجودی تأسیسات را در خود جای دهد و در عین حال فضایی را برای اصلاحات بعدی ابزار فراهم کند.
همه قطعات مهر شده کاملاً متقارن نیستند. عملیات کشیدن نامتقارن، خالی کردن یا سوراخ کردن به طور طبیعی مرکز تناژ را از مرکز فیزیکی تخت پرس دور می کند. به عنوان مثال، مهر زنی پانل داخلی درب خودرو نیاز به کشیدن عمیق در یک طرف و پیرایش کم عمق در طرف دیگر دارد. این یک بار غیرعادی شدید ایجاد می کند. اگر این قالب را در یک پرس دو نقطه ای اجرا کنید، دستگاه برای حفظ موازی بودن تلاش می کند. سیستم تعلیق چهار نقطه ای این بارهای غیرعادی را به صورت مکانیکی خنثی می کند. چهار اتصال گوشه در برابر نیروهای ناهموار به سمت بالا مقاومت می کنند و لغزنده را مجبور می کنند تا کاملاً صاف پایین بیاید. حفظ دقت BDC در کل بستر تضمین می کند که قطعات نامتقارن به درستی بدون چروک شدن، پاره شدن یا نیاز به عملیات صاف کردن ثانویه شکل می گیرند.
علم مواد به شدت بر انتخاب مطبوعات تأثیر می گذارد. مهر زنی فولادهای پیشرفته با استحکام بالا (AHSS)، فولادهای فاز دوگانه (DP) و آلیاژهای آلومینیوم درجه هوافضا چالشهای شدیدی را ایجاد میکند. این مواد برای بازده و شکل گیری به تناژ بسیار بالاتری نیاز دارند. علاوه بر این، آنها تمایل شدید به بازگشت فنری را نشان می دهند. کنترل برگشت فنری مستلزم اعمال تناژ بالا است که به طور مساوی در یک منطقه وسیع در پایین ضربه توزیع شده است. علاوه بر این، مواد با کشش بالا خالی میشوند، نیروهای عبوری عظیمی را ایجاد میکنند. هنگامی که مواد شکسته می شوند، آزاد شدن ناگهانی انرژی ذخیره شده یک موج ضربه ای را از طریق پرس می فرستد که به عنوان تناژ معکوس شناخته می شود. جرم محض، سختی و اعمال نیروی یکنواخت پرس مکانیکی چهار نقطه ای برای جذب این ضربه مورد نیاز است. ماشینهای سبکتر تحت فشار تخلیه مداوم AHSS خود را از هم میپاشند.
قدرت بازده مواد در مقابل الزامات مطبوعاتی | |||
نوع مواد | قدرت تسلیم معمولی (MPa) | ریسک تناژ معکوس | تنظیمات مطبوعاتی توصیه شده |
|---|---|---|---|
فولاد ملایم (CQ/DQ) | 150 - 250 | کم | دو نقطه ای یا چهار نقطه ای |
آلیاژ کم استحکام بالا (HSLA) | 300 - 550 | متوسط | چهار نقطه (برای تخت های بزرگ) |
فولاد پیشرفته پیشرفته (AHSS) | 600 - 900+ | بالا | چهار نقطه (اجباری) |
فولادهای مارتنزیتی | 900 - 1500+ | افراطی | چهار نقطه با دمپرهای هیدرولیک |
پرس های مکانیکی چهار نقطه ای معمولاً از سیستم های هدایت لغزشی 8 نقطه ای برای حفظ تراز دقیق قوچ ها و به حداقل رساندن حرکت جانبی استفاده می کنند. هدایت لغزنده مناسب انحراف را کاهش می دهد، دقت مهر زنی را بهبود می بخشد و از سایش ناهموار قالب جلوگیری می کند. انحراف کم و هم ترازی ثابت به کاهش فرورفتگی، عیوب مواد و نیازهای تعمیر و نگهداری در طول تولید با حجم بالا کمک می کند.
درایوهای میل لنگ معمولاً برای عملیات خالی کردن با سرعت بالا و ضربات کوتاه تر مورد استفاده قرار می گیرند، در حالی که درایوهای دنده غیرعادی اغلب برای پرس های بزرگ که نیاز به ضربات طولانی تر و انرژی شکل دهی قابل توجهی دارند ترجیح داده می شوند. هر دو پیکربندی ویژگی های نیرو و سرعت متفاوتی را ارائه می دهند. انتخاب سیستم درایو مناسب باعث بهبود عملکرد شکل گیری، راندمان تولید و قابلیت اطمینان تجهیزات می شود.
سیستم های مهر زنی خودکار، فیدرهای سیم پیچ، جابجایی رباتیک و مکانیسم های انتقال را برای بهبود بهره وری و کاهش عملیات دستی یکپارچه می کنند. پرس های چهار نقطه ای با دهانه های جانبی مناسب و سیستم های کنترل سازگار از جابجایی مواد کارآمد بین ایستگاه های قالب پشتیبانی می کنند. همگام سازی دقیق بین حرکت پرس و تجهیزات اتوماسیون به جلوگیری از برخورد، کاهش زمان خرابی و حفظ تولید ثابت کمک می کند.
پرس های مهر زنی کم مصرف از موتورهای با راندمان بالا، سیستم های محرک بهینه و کنترل های سرعت مناسب برای کاهش مصرف برق استفاده می کنند. درایوهای فرکانس متغیر (VFD) میتوانند انعطافپذیری عملیاتی را در پیکربندیهای سازگار بهبود بخشند، در حالی که سیستمهای احیاکننده ممکن است انرژی را در طول کاهش سرعت بازیابی کنند. ارزیابی مصرف برق و عملکرد موتور به کاهش هزینه های عملیاتی و بهبود بهره وری طولانی مدت کمک می کند.
پرس های مکانیکی چهار نقطه ای جدید طرح های قاب مدرن، سازگاری با اتوماسیون و ضمانت های سازنده را ارائه می دهند اما نیاز به سرمایه گذاری اولیه بالاتری دارند. پرس های بازسازی شده می توانند با ارتقاء قاب ها، کنترل ها و اجزای مکانیکی موجود، هزینه های خرید را کاهش دهند. خریداران باید قبل از تصمیم گیری وضعیت تجهیزات، الزامات دقت، انطباق ایمنی، هزینه های تعمیر و نگهداری و عمر مورد انتظار را مقایسه کنند.

پرسهای چهار نقطهای با دقت بالا به بهبود بازگشت سرمایه (ROI) با حفظ تراز لغزنده، کاهش ضایعات و به حداقل رساندن سایش ابزار کمک میکنند. دقت بهتر مهر زنی همچنین می تواند عملیات تکمیل ثانویه و خرابی های برنامه ریزی نشده را کاهش دهد. این صرفه جویی های طولانی مدت به جبران هزینه های بالاتر تجهیزات کمک می کند و در عین حال از تولید پایدار و با حجم بالا پشتیبانی می کند.
مقایسه توانمندی مطبوعات و تأثیر تولید | ||
ویژگی / قابلیت | پرس مکانیکی دو نقطه | پرس مکانیکی چهار نقطه |
|---|---|---|
نقاط تعلیق | دو (مرکز-چپ، مرکز-راست) | چهار (نبش شده) |
ظرفیت بار خارج از مرکز | کم تا متوسط | فوق العاده بالا |
خطر انحراف اسلاید | بالا (با قالب های نامتقارن) | به طور مجازی حذف شده است |
اندازه تخت ایده آل | زیر 120 اینچ | 120 اینچ تا 300+ اینچ |
نرخ سایش ابزار | تحت بارهای غیرعادی شتاب می گیرد | به دلیل موازی سازی شدید به حداقل رسیده است |
بهترین برنامه | بلوک متقارن، قالب های پیشرونده کوچکتر | پانل های بدنه بزرگ، AHSS، قالب های انتقال بزرگ |
خرید اولیه تنها آغاز رابطه OEM است. بر اهمیت پشتیبانی قوی پس از فروش و شبکه های خدماتی در دسترس تأکید کنید. هنگامی که یک دستگاه پرس تناژ سنگین از کار می افتد، کل برنامه تولید متوقف می شود. شما به تکنسین های خدمات OEM داخلی یا بسیار در دسترس نیاز دارید که بتوانند فوراً مستقر شوند. میانگین زمان فروشنده برای تعمیر معیارها (MTTR) و توانایی آنها برای ارائه تشخیص از راه دور را ارزیابی کنید. یک سازنده با حضور قوی در خدمات منطقه ای از تبدیل شدن خطاهای الکتریکی جزئی به رویدادهای خرابی چند هفته ای جلوگیری می کند.
راه حل های خارج از قفسه به ندرت با الزامات پیچیده مهر زنی کاملاً مطابقت دارند. توانایی سازنده برای سفارشی کردن دستگاه برای خطوط تولید خاص خود را ارزیابی کنید. آیا آنها می توانند طول ضربات سفارشی را برای قرار دادن قطعات عمیق طراحی کنند؟ آیا آنها می توانند ارتفاع بسته را تغییر دهند تا موجودی قالب موجود شما را بپذیرند؟ OEM باید توانایی مهندسی را برای تغییر اندازه پنجره ها، ماشینکاری صفحات تقویت کننده و نقاط ادغام اتوماسیون نشان دهد. تمایل به مهندسی پرس در اطراف سیستم انتقال خاص شما، نصب صاف و کارایی تولید فوری را تضمین می کند.
قابلیت اطمینان زنجیره تأمین مستقیماً بر زمان کارکرد مطبوعات تأثیر می گذارد. در مورد ریسک اجزای اختصاصی با فروشندگان بالقوه بحث کنید. اگر یک تولیدکننده به شدت به قطعات الکترونیکی مبهم، اختصاصی یا قطعات سایش سفارشی تکیه کند، با خطرات شدیدی مواجه خواهید شد. زمان های تضمین شده برای قطعات جایگزین حیاتی را تقاضا کنید. شما باید دقیقا بدانید که چقدر طول می کشد تا مجموعه های کلاچ/ترمز جایگزین، بوش های برنزی و دنده های محرک را تهیه کنید. OEM هایی که از قطعات استاندارد شده و تجاری موجود برای پنوماتیک، هیدرولیک و کنترل استفاده می کنند، سرمایه گذاری بلندمدت بسیار مطمئن تری را ارائه می دهند.
مرکز دقیق تناژ، مساحت بستر مورد نیاز و نیروهای عبوری را برای سختترین قالب خود محاسبه کنید.
یک تحلیل المان محدود (FEA) از قاب پرس پیشنهادی تحت شرایط بار خاص خود را از سازندگان بالقوه درخواست کنید.
انجام ممیزی جامع تاسیسات برای تعیین ظرفیت باربری خاک و آمادگی پی.
برای توجیه هزینه های سرمایه ای، هزینه های پنهان نگهداری قالب ناشی از سر خوردن در تجهیزات فعلی خود را تعیین کنید.
پاسخ: تفاوت اصلی در تعداد اتصالات بین مکانیزم محرک و لغزنده است. یک پرس چهار نقطهای از چهار اتصال گوشهای بهره میبرد که توانایی برتر را برای تحمل بارهای خارج از مرکز و حفظ موازی لغزش شدید در مناطق بزرگ تخت در مقایسه با طراحی دو نقطهای فراهم میکند.
A: برنامههایی که به فضای بستر بزرگ نیاز دارند و بارهای شدید خارج از مرکز را حمل میکنند، به شدت به این تجهیزات نیاز دارند. این شامل مهر زنی پانل های بدنه خودرو، تولید لوازم بزرگ، قطعات تهویه مطبوع، و اجرای قالب های چند ایستگاهی پیشرونده یا انتقال پیچیده است.
A: بارهای غیرمرکز و خارج از مرکز باعث سرخوردن یا خمیدگی لغزش در پرس های تک یا دو نقطه می شود. این انحراف به پین های راهنمای قالب آسیب می زند و قطعاتی خارج از تحمل تولید می کند. تکیه گاه چهار گوشه پرس چهار نقطه ای در برابر این نیروهای ناهموار مقاومت می کند و از آسیب قالب جلوگیری می کند و دقت را حفظ می کند.
پاسخ: در حالی که پرس های مکانیکی چهار نقطه ای می توانند حدود 400 تن برای کاربردهای تخصصی شروع به کار کنند، آنها در محدوده کارهای سنگین بسیار رایج و حیاتی هستند، که معمولاً از 800 تن تا 3000+ تن را شامل می شوند.
A: با حفظ موازی لغزش سفت و سخت، پرس های چهار نقطه ای از سایش ناهموار پانچ و برش قالب جلوگیری می کنند. این پایداری به طور قابل توجهی زمان بین تیز کردن ابزار مورد نیاز را افزایش می دهد، کار اتاق ابزار را کاهش می دهد و هزینه های کلی تعمیر و نگهداری ابزار را کاهش می دهد.
A: نصب این ماشین های عظیم نیاز به گودال های فونداسیون بتنی مهندسی شده دارد. تأسیسات باید آزمایشهای باربری خاک را انجام دهند و پایههای بتنی عمیق و شدیداً تقویتشده را نصب کنند، که اغلب دارای بالشتکهای جداکننده ارتعاش برای جذب شوک دینامیکی و محافظت از کف کارخانه اطراف هستند.


