
نمایش ها:0 نویسنده:ویرایشگر سایت زمان انتشار: 2026-10-12 اصل و نسب:سایت


توقف برنامه ریزی نشده مطبوعات برنامه های تولید را خراب می کند. تخریب ابزار به طور مستقیم هزینه های ساخت هر قطعه را افزایش می دهد. تولید با حجم بالا نیازمند تجهیزات قابل اعتماد برای حفظ سودآوری است. خرابی پیش از موعد ابزار یک مانع عملیاتی عظیم در کف مغازه ایجاد می کند. سایش ساینده لبه های پانچ را به سرعت از بین می برد. سایش چسب که معمولاً به عنوان گالینگ شناخته می شود، باعث انتقال شدید مواد می شود. تراشه لبه کیفیت قطعه را خراب می کند و تولید را متوقف می کند. این مسائل در هنگام مهر زنی مواد به شدت پیچیده می شود. فولادهای پیشرفته با استحکام بالا (AHSS) و آلومینیوم ابزارهای معمولی را به حد مطلق خود میرسانند.
افزایش عمر قالب مهر زنی هرگز یک کار تعمیر و نگهداری واکنشی نیست. این نیاز به یک رویکرد بسیار مهندسی شده و فعال دارد. شما باید به طور سیستماتیک متالورژی، مهندسی سطح و طراحی قالب سازه را ارزیابی کنید. پویایی پرس و مدیریت دقیق عملیاتی نقش های به همان اندازه حیاتی دارند. ما استراتژیهای عملی را برای به حداکثر رساندن طول عمر ابزار و تثبیت عملیات مهر زنی شما بررسی خواهیم کرد.
مواد و متالورژی: ارتقاء از فولادهای ابزار معمولی به متالورژی پودری (PM) یا بسترهای کاربید به طور قابل توجهی سایش ساینده و شکستگی لبه را به تاخیر می اندازد.
مهندسی سطح: اعمال پوشش صحیح PVD یا CVD (به عنوان مثال، TiCN، AlTiN) سایش چسب را کاهش می دهد و ضریب اصطکاک را کاهش می دهد و به طور مستقیم فاصله نگهداری را افزایش می دهد.
ترخیص و تراز: فاصله پانچ تا قالب دقیق و تراز پرس سفت و سخت پیش نیازهای غیرقابل مذاکره هستند. مواد پیشرفته نمی توانند هدایت مکانیکی ضعیف را جبران کنند.
کنترل ضایعات و دینامیک: طراحی مناسب ریزش اسلگ و فشار ثابت پد استریپر برای جلوگیری از ضربه های دوگانه فاجعه بار بسیار مهم است.
تعمیر و نگهداری پیشبینیکننده: انتقال از حالت اجرا به خرابی به تعمیر و نگهداری مبتنی بر سنسور، از آسیب فاجعهبار ابزار جلوگیری میکند و یکپارچگی ساختاری قالب را حفظ میکند.
فهرست مطالب
شناسایی علل ریشه ای آسیب زودرس قالب برای بهبود عمر ابزار و کاهش هزینه های نگهداری ضروری است. عوامل رایج عبارتند از: ترخیص نامناسب، بارگذاری بیش از حد، ناهماهنگی ابزار، مواد نامناسب و روغن کاری ناکافی. تجزیه و تحلیل دقیق خرابی به سازندگان کمک می کند تا اقدامات اصلاحی موثر را انتخاب کنند.
تجزیه و تحلیل علت ریشه ای (RCA) به شناسایی علت شکست زودرس قالب های مهر زنی کمک می کند. روش هایی مانند 5 چرا، نمودار ایشیکاوا و بازرسی های میکروسکوپی می توانند الگوهای سایش، ترک های خستگی و عیوب مواد را آشکار کنند. مهندسان باید اجزای آسیب دیده، رکوردهای تناژ پرس، خواص مواد و تراز ماشین را بررسی کنند تا عیوب ابزار را از مشکلات مربوط به تجهیزات تشخیص دهند.
سایش سایشی زمانی اتفاق میافتد که ذرات سخت یا مواد قطعه کار به تدریج فلز را از سطوح برش جدا میکنند و باعث کدر شدن لبهها و سوراخهای بیش از حد میشوند. سایش چسب (گال زدن) ناشی از اصطکاک و انتقال مواد بین قطعه کار و قالب فلزی است. روغن کاری مناسب، مواد ابزار مناسب و پوشش های سطحی به به حداقل رساندن هر دو مکانیسم سایش کمک می کند.
ریزتراشه و ترک خستگی ناشی از بارهای ضربه ای مکرر، تنش بیش از حد، یا خواص نامناسب فولاد ابزار است. لبه های برش شکننده ممکن است تراشه کنند، در حالی که استحکام ناکافی مواد می تواند باعث تغییر شکل یا ترک شود. بهینه سازی عملیات حرارتی، هندسه لبه و انتخاب فولاد ابزار به بهبود مقاومت در برابر ضربه و افزایش طول عمر قالب کمک می کند.
خواص مواد قطعه کار به طور قابل توجهی بر سایش قالب مهر زنی تأثیر می گذارد. فولاد با استحکام بالا پیشرفته (AHSS) و فولاد با استحکام فوق العاده بالا (UHSS) نیروهای برش و تنش ابزارآلات بالاتری را ایجاد می کند، در حالی که آلیاژهای آلومینیوم بیشتر مستعد چسبندگی مواد هستند. تطبیق مواد ابزار، پوشش ها و روغن کاری با قطعه کار به جلوگیری از خرابی زودرس کمک می کند.
انتخاب فولاد قالب مهر زنی مناسب نیاز به متعادل کردن سختی، مقاومت در برابر سایش، چقرمگی و هزینه های ساخت دارد. انتخاب مواد باید مکانیسم شکست اولیه، شرایط مهر زنی و حجم تولید مورد انتظار را منعکس کند.
فولادهای ابزار معمولی، مانند D2 و A2، مقاومت سایش مقرون به صرفه ای را برای کاربردهای عمومی مهر زنی فراهم می کنند. فولادهای ابزار متالورژی پودر (PM) از جمله CPM 10V و Vanadis 4 Extra دارای ساختارهای کاربید ریزتر و یکنواخت تری هستند که می توانند مقاومت در برابر سایش و مقاومت در برابر تراشه لبه را بهبود بخشند. فولادهای PM مخصوصاً برای کاربردهای سخت که شامل مواد ساینده و حجم تولید بالا هستند، مناسب هستند.
درجه مواد | فرآیند تولید | مقاومت در برابر سایش | چقرمگی ضربه | کاربرد اولیه |
|---|---|---|---|---|
A2 | شمش معمولی | کم | بالا | کم حجم، سبک، فولاد ملایم. |
D2 | شمش معمولی | متوسط | کم | برش استاندارد با حجم متوسط. |
CPM 10 ولت | متالورژی پودر | بالا | متوسط | مواد ساینده با حجم بالا، AHSS. |
کاربید میکرو دانه | تف جوشی | افراطی | خیلی کم | حجم فوق العاده، فولاد الکتریکی، پرس های سفت و سخت. |
درج های کاربید تنگستن مقاومت زیادی در برابر سایش ایجاد می کنند. آنها در کاربردهای ساینده با حاشیه های زیاد از فولادهای PM بیشتر دوام می آورند. کاربید برای مهر زنی با سرعت بالا لمینیت های الکتریکی یا فولاد ضد زنگ ایده آل است. لبه برش تیز را برای میلیون ها ضربه حفظ می کند. بسیاری از هسته های موتور با سرعت بالا منحصراً به اجزای کاربید متکی هستند.
با این حال، کاربید با مبادلات شدید همراه است. این ماده اولیه و هزینه ماشینکاری بالایی دارد. مهمتر از آن، کاربید بسیار شکننده است. عملاً هیچ مقاومت ضربه ای ندارد. استفاده از کاربید به استحکام پرس برتر نیاز دارد. هر گونه انحراف جانبی یا ناهماهنگی زاویه ای فوراً پانچ کاربید را از بین می برد. قبل از ارتقاء به کاربید باید از هدایت مکانیکی کامل اطمینان حاصل کنید.
عملیات حرارتی مناسب غیر قابل مذاکره است. سختی زیرلایه باید پوشش های سطحی بعدی را پشتیبانی کند. اگر فولاد ابزار خیلی نرم باشد، زیر پوشش تغییر شکل می دهد. این باعث می شود که پوشش سخت ترک بخورد و پوسته پوسته شود که به عنوان اثر پوسته تخم مرغ شناخته می شود. رعایت دقیق دمای آستنیته و تمپر الزامی است. همیشه یک نمودار عملیات حرارتی تایید شده را از فروشنده خود درخواست کنید.
عملیات برودتی عمیق متالورژی ابزارآلات را بیشتر افزایش می دهد. پس از خاموش کردن اولیه، فولاد تا حدود -300 درجه فارنهایت (-184 درجه سانتیگراد) خنک می شود. این سرمای شدید آستنیت باقی مانده را به مارتنزیت سخت تر و پایدارتر تبدیل می کند. پردازش برودتی تنش های پسماند داخلی را کاهش می دهد. این به طور قابل توجهی ثبات ابعادی را افزایش می دهد و مقاومت در برابر سایش کلی را بهبود می بخشد. ابزارهایی که تحت پردازش برودتی قرار می گیرند، لبه خود را در کاربردهای با ضربه زیاد برای مدت طولانی تری حفظ می کنند.
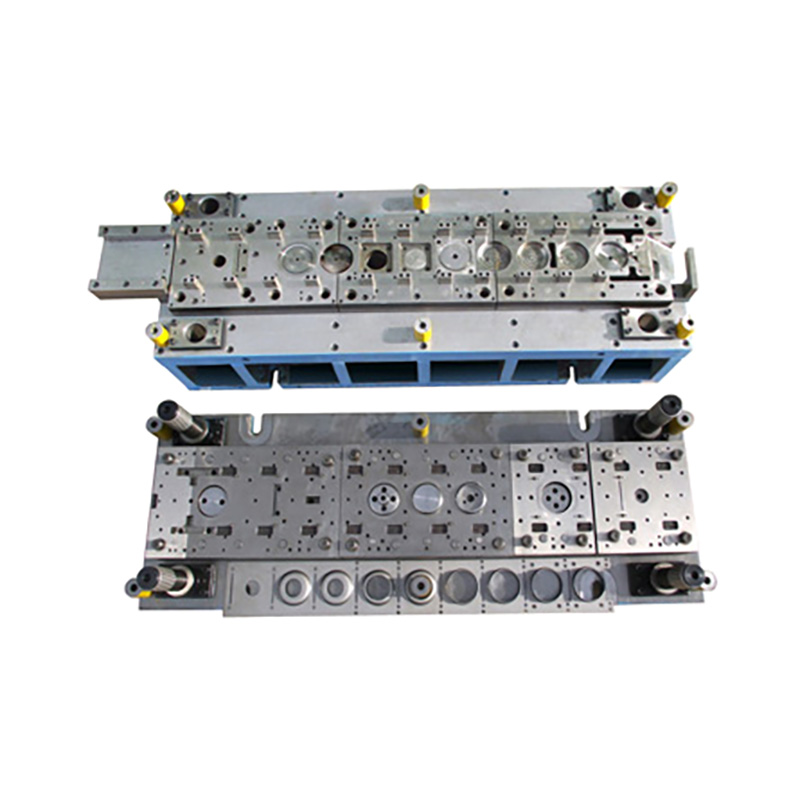
پوششها و عملیاتهای سطح مقاومت در برابر سایش قالب را بهبود میبخشند، اصطکاک را کاهش میدهند و عمر ابزار را افزایش میدهند. انتخاب پوشش مناسب به مواد قطعه کار، دمای عملیاتی و مکانیزم سایش اولیه بستگی دارد.
رسوب بخار فیزیکی (PVD) پوشش های نازک و مقاوم در برابر سایش را در دماهای نسبتا پایین اعمال می کند که به حفظ ابعاد ابزار کمک می کند و آن را برای پانچ های دقیق و قالب ها مناسب می کند. رسوب بخار شیمیایی (CVD) معمولاً از دمای پردازش بالاتر استفاده می کند و می تواند پوشش های ضخیم تر و بسیار بادوام ایجاد کند، اما ممکن است برای حفظ دقت ابعادی به عملیات حرارتی یا تکمیل اضافی نیاز داشته باشد.
پوشش های TiN، TiCN و AlTiN سطوح مختلفی از مقاومت در برابر سایش و حفاظت حرارتی را ارائه می دهند. قلع یک انتخاب مقرون به صرفه برای مهر زنی عمومی است، TiCN سختی و مقاومت سایشی بیشتری را برای مواد مورد نیاز ارائه می دهد، و AlTiN پایداری عالی در دمای بالا را برای کاربردهایی که شامل اصطکاک و گرما قابل توجه است، ارائه می دهد. پوشش مطلوب به سازگاری مواد و شرایط مهر زنی بستگی دارد.
نوع پوشش | سختی (HV) | ضریب اصطکاک | بهترین برای |
|---|---|---|---|
TiN | 2300 ~ | 0.40 | کاربرد عمومی، فولاد ملایم، کم هزینه. |
TiCN | ~ 3000 | 0.20 | فولاد ضد زنگ، مقاومت در برابر سایش. |
AlTiN | ~ 3300 | 0.35 | AHSS، حرارت بالا، ماشینکاری خشک / مهر زنی. |
DLC (کربن الماس مانند) | ~ 2500 | 0.10 | مهر زنی آلومینیومی، ضد گاز شدید. |
نیترید کردن سختی سطح و مقاومت در برابر سایش قالب های مهر زنی را بهبود می بخشد و در عین حال یک هسته سخت را حفظ می کند. این کمک می کند تا آسیب ضایعات و آسیب سطحی، به ویژه در اجزای تشکیل دهنده بزرگ کاهش یابد. ترکیب نیتریدینگ با پوششهای PVD، حفاظت بیشتری از سطح را برای کاربردهای سختگیرانه فراهم میکند.
فاصله مناسب پانچ تا قالب باعث کاهش ایجاد سوراخ، اصطکاک و سایش زودرس ابزار می شود. ترخیص باید بر اساس ضخامت مواد، استحکام و الزامات مهر زنی انتخاب شود. فاصله ناکافی باعث افزایش اصطکاک و نیروی جداسازی می شود، در حالی که فاصله بیش از حد ممکن است باعث ایجاد لبه های ناهموار و عیوب ابعادی شود. تست به تعیین تنظیمات بهینه کمک می کند.
کنترل موثر اسلاگ از بازگشت ضایعات پانچ شده به سطح قالب و آسیب رساندن به ابزار جلوگیری می کند. فاصله مناسب قالب، زوایای تسکین، و مکانیسمهای مناسب نگهداشتن یا بیرون راندن به اطمینان از حذف ضایعات مطمئن کمک میکند. این ویژگی ها خطرات دو ضربه را کاهش می دهد، از ضربه ها محافظت می کند و ثبات تولید را بهبود می بخشد.
بالشتک های استریپر ورق های فلزی را در حین پانچ کردن محکم نگه می دارند و در هنگام بیرون کشیدن مواد را از پانچ جدا می کنند. فشار ثابت استریپر از حرکت پانچ جانبی و بارگذاری ناهموار جلوگیری می کند. فنرهای مارپیچ یا فنرهای گاز نیتروژنی که به درستی انتخاب شده اند به حفظ عملکرد قابل اعتماد برش و کاهش آسیب ابزار کمک می کنند.
آماده سازی لبه پانچ دوام پیشرفته و عملکرد پوشش را بهبود می بخشد. لبه های کنترل شده شعاع کوچکی ایجاد می کند که به کاهش ریزتراشه و سایش زودرس کمک می کند. شعاع مناسب به مواد قطعه کار، فاصله برش و الزامات ابزار بستگی دارد.
سیستم های هدایت دقیق تراز دقیق پانچ به قالب را در طول مهر زنی حفظ می کنند. پینهای راهنما، بوشها، صفحات سایش، و بلوکهای پاشنه به کنترل نیروهای جانبی و جلوگیری از ناهماهنگی ابزار کمک میکنند. هدایت صحیح سایش ناهموار را کاهش می دهد، دقت ابعادی را بهبود می بخشد و عمر مفید قالب را افزایش می دهد.
تناژ پرس و استحکام قاب مستقیماً بر دقت مهر زنی و دوام ابزار تأثیر می گذارد. انحراف بیش از حد رام یا تخت می تواند باعث ایجاد فاصله ناهموار، سایش ابزار و شکستگی پانچ شود. انتخاب پرس با ظرفیت کافی، سفتی ساختاری و کنترل ضربه مناسب به حفظ پایداری تولید کمک می کند.
روان کننده های مهر زنی اصطکاک، گرما و چسبندگی مواد را در طول عملیات شکل دهی کاهش می دهند. روغنهای مستقیم، روانکنندههای محلول در آب و افزودنیهای مناسب با فشار شدید (EP) مزایای عملکردی متفاوتی را ارائه میدهند. انتخاب روانکار باید با ورق فلز، فشار شکل گیری و شرایط عملیاتی مطابقت داشته باشد تا ساییدگی و سایش ابزار به حداقل برسد.
سیستمهای روانکاری خودکار توزیع یکنواخت روانکار را در طول مهر زنی فراهم میکنند. سیستم های اسپری قابل برنامه ریزی زمان و کمیت کاربرد را کنترل می کنند، تماس خشک، مصرف روغن اضافی و تغییرپذیری اپراتور را کاهش می دهند. روانکاری مناسب قوام شکل را بهبود می بخشد و به افزایش فواصل نگهداری ابزار کمک می کند.
سنسورهای درون قالب و سیستمهای نظارت صوتی به تشخیص ناهنجاریهای مهر و موم قبل از آسیب جدی به ابزار کمک میکنند. حسگرها میتوانند تغذیه مواد، نیروی جداسازی و ارتعاشات برش غیرمعمول را کنترل کنند. تشخیص زود هنگام کشیدن راب، ساییدگی پانچ یا ناهماهنگی باعث کاهش زمان از کار افتادگی غیرمنتظره می شود و از تعمیر و نگهداری پیشگیرانه پشتیبانی می کند.
تیز کردن منظم پانچ و قالب کیفیت برش را حفظ کرده و از سایش بیش از حد لبه ها جلوگیری می کند. فواصل نگهداری باید تعداد ضربه، ارتفاع سوراخ و وضعیت ابزار را در نظر بگیرد. سنگ زنی، خنک کردن و شیم کردن مناسب به حفظ سختی ابزار، بازیابی هندسه برش و حفظ عملکرد ثابت مهر زنی کمک می کند.
روشهای استاندارد نگهداری و نگهداری قالب به جلوگیری از آسیبهای تصادفی، خوردگی و خطاهای راهاندازی کمک میکند. از تجهیزات بالابر مناسب استفاده کنید، تنظیمات ارتفاع بسته و فشار را بررسی کنید و در هنگام ذخیره سازی از محافظت مناسب در برابر زنگ زدگی استفاده کنید. رویههای عملیاتی سازگار، ایمنی ابزار، قابلیت اطمینان و آمادگی برای تولید را بهبود میبخشد.
سوابق تعمیر و نگهداری ابزار از نگهداری پیش بینی و بهبود مستمر پشتیبانی می کند. ردیابی تعداد ضربه، عملیات تیز کردن، تعویض قطعات و تنظیمات قالب برای شناسایی مشکلات تکرار شونده. تجزیه و تحلیل این اطلاعات به بهینه سازی برنامه های تعمیر و نگهداری، ارزیابی ارتقاء ابزارها و کاهش هزینه های تولید بلند مدت کمک می کند.
افزایش عمر ابزار نیاز به یک استراتژی مهندسی شده و جامع دارد. اگر تراز پرس، ریزش ضایعات و فاصله ها ناقص باقی بماند، ارتقاء گریدهای فولاد ابزار کاملاً بی اثر است. ابتدا باید به فونداسیون مکانیکی بپردازید.
برای تثبیت فوری عملیات مهر زنی، این مراحل قابل اجرا را اجرا کنید:
برای شناسایی مکانیسمهای سایش دقیق، یک تجزیه و تحلیل دقیق خرابی روی قالب با بالاترین تعمیر و نگهداری خود انجام دهید.
قبل از سرمایه گذاری در مواد جدید، موازی سازی پرس، انحراف بستر و سیستم های هدایت قالب داخلی را بررسی و تصحیح کنید.
کانالهای خلاصی را از نو طراحی کنید و پینهای اجکتور فعال را برای از بین بردن ضربههای دوگانه فاجعهبار نصب کنید.
شیمی روان کننده را ارتقا دهید تا افزودنی های هدفمند فشار شدید (EP) را که از طریق سیستم های اسپری خودکار اعمال می شود، شامل شود.
انتقال به یک برنامه تعمیر و نگهداری پیش بینی مبتنی بر تعداد ضربه برای تیز کردن ابزارها قبل از تخریب شدید لبه.
A: عمر متوسط به شدت بر اساس مواد و طراحی متفاوت است. یک قالب معمولی D2 که فولاد نرم را مهر می زند ممکن است 100000 ضربه بین تیز کردن ها انجام دهد. یک قالب کاربید مهر زنی فولاد نازک الکتریکی می تواند بیش از 2 میلیون ضربه باشد. مهر زدن AHSS این فواصل را به میزان قابل توجهی کاهش می دهد. انتظارات پایه باید در هر برنامه خاص تنظیم شود.
A: فاصله تنگ اصطکاک را افزایش می دهد و باعث تجمع سریع گرما و گاز سوزی شدید می شود. فاصله شل باعث می شود که مواد به جای برش خم شوند و گرد شدن لبه ها را تسریع کرده و سوراخ های بزرگ ایجاد کند. فاصله دقیق اصطکاک را به حداقل می رساند و در عین حال شکستگی تمیز را تضمین می کند و به طور مستقیم طول عمر ابزار را افزایش می دهد.
پاسخ: پوسته پوسته شدن پوشش یا اثر پوسته تخم مرغ زمانی اتفاق می افتد که بستر فولادی ابزار برای حمایت از لایه سخت PVD خیلی نرم باشد. تحت فشار فشاری بالا، زیرلایه تغییر شکل می دهد و باعث می شود که پوشش سفت و سخت ترک خورده و جدا شود. برای حمایت از پوشش، عملیات حرارتی مناسب یا پیش نیتریدینگ مورد نیاز است.
پاسخ: به طور کلی توصیه نمی شود. در حالی که کاربید مقاومت زیادی در برابر سایش دارد، بسیار شکننده است. AHSS به تناژ عظیم نیاز دارد و شوک و ارتعاش قابل توجهی ایجاد می کند. این بارگذاری ضربه معمولاً منگنه های کاربید را خرد می کند. فولادهای متالورژی پودر (PM) تعادل بهتری از چقرمگی و مقاومت در برابر سایش را برای AHSS ارائه می دهند.
پاسخ: فنرهای مارپیچ در طول زمان به دلیل خستگی فلز، نیروی خود را از دست می دهند و در نتیجه فشار لنت برنده ناهموار است. این فشار ناهموار باعث انحراف پانچ جانبی و شکستگی می شود. فنرهای گاز نیتروژن فشار ثابت و یکنواختی را در طول چرخه عمر خود فراهم میکنند و اطمینان حاصل میکنند که پانچ در طول جداسازی کاملاً در یک راستا باقی میماند.
پاسخ: کشیدن اسلگ عمدتاً به دلیل ایجاد خلاء بین صفحه پانچ و ضایعات یا زاویه کشش ناکافی در دکمه قالب است. توسط روان کننده های سنگین تشدید می شود. استفاده از پینهای اجکتور هوا، بلوکهای خلاء، یا هندسه صفحه پانچ تخصصی، مکش را میشکند و راب را به سمت پایین هدایت میکند.


