
نمایش ها:0 نویسنده:ویرایشگر سایت زمان انتشار: 2026-08-24 اصل و نسب:سایت


تاسیسات مهر زنی فلزی برای به حداکثر رساندن استفاده از فضای کف، بهبود ایمنی اپراتور، و رسیدگی به مواد با کشش بالاتر بدون گسترش ردپای فیزیکی آنها، با فشار شدید مواجه می شوند. فرآیندهای سنتی جابجایی کویل اغلب این اهداف عملیاتی را در تنگنا قرار می دهند. راهاندازیهای مرسوم به واحدهای پراکنده و جداگانه تکیه میکنند که به چالههای حلقه عمیق، هماهنگسازی پیچیده در چندین کنترلر و زمان حمل مواد گسترده نیاز دارند. این قطعهای مکانیکی منجر به ناکارآمدی شدید، افزایش نرخ ضایعات و افزایش خطرات ایمنی در حین رزوهکاری دستی میشود.
برای حل این تنگناها، معماری کارخانه به سمت راه حل های بسیار یکپارچه تغییر می کند. فیدر صاف کننده 3 در 1 دکویل نشان دهنده یک تغییر اساسی در نحوه پردازش سیم پیچ های خام توسط خطوط مهر زنی است. با ادغام پیچشدن، تسطیح و تغذیه در یک شاسی منفرد، امکانات میتوانند تصاویر مربع با ارزش را در حالی که دقت سفت میکنند، بازیابی کنند. ما ارزیابی خواهیم کرد که چگونه این معماری یکپارچه به طور مستقیم با تجهیزات خط سیم پیچ جداگانه سنتی مقایسه می شود و یک شکست فنی دقیق برای راهنمایی ارتقاء تسهیلات بعدی شما ارائه می دهد.
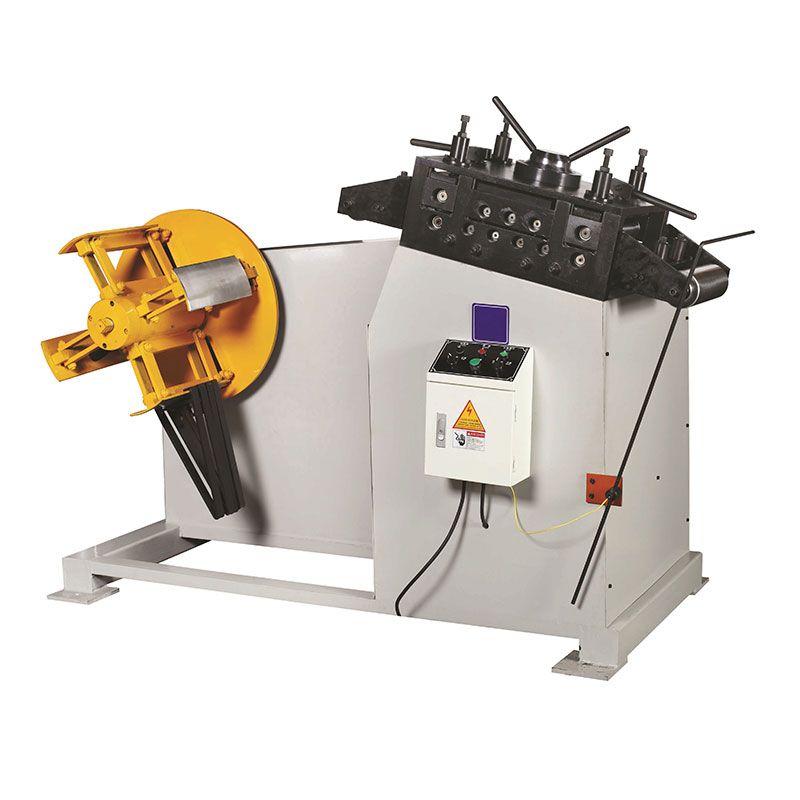
کاهش ردپای: سیستمهای 3 در 1 میتوانند طول خط را تا 4.5 متر متراکم کنند و نیاز به چالههای حلقهای پرهزینه مورد نیاز واحدهای جداگانه را از بین ببرند.
دقت و هماهنگسازی: کنترلهای سروو یکپارچه در سیستمهای 3 در 1 تأخیر ارتباطی بین دیکویلرهای مستقل، صافکنندهها و فیدرها را از بین میبرد و دقت بالاتری را در مهر زنی با سرعت بالا تضمین میکند.
ریسک عملیاتی: سیستم های یکپارچه یک پویایی "نقطه شکست واحد" را معرفی می کنند. اگر یک جزء نیاز به تعمیر و نگهداری داشته باشد، کل خط تغذیه متوقف میشود و پروتکلهای تعمیر و نگهداری پیشگیرانهتری را نسبت به تنظیمات مدولار ضروری میکند.
فهرست مطالب
عملیات مهر زنی مدرن مستلزم رعایت دقیق معیارهای عملکرد است. مدیران کارخانه خطوط کویل را بر اساس بازگشت سرمایه در فضای کف، سرعت تغییر، دقت تسطیح مواد و ایمنی اپراتور ارزیابی می کنند. با افزایش تقاضای تولید، محدودیتهای تجهیزات قدیمی بهشدت در سطح مغازه قابل مشاهده است. جابجایی کویل سنتی بر یک رویکرد تقسیمبندی تکیه دارد. یک کویلر مواد را نگه می دارد و باز می کند. یک صاف کننده جداگانه مجموعه سیم پیچ را حذف می کند. در نهایت، یک سروو فیدر مستقل مواد را به داخل پرس فشار می دهد. این معماری تکه تکه، کشش عملیاتی قابل توجهی ایجاد می کند.
قطع مکانیکی بین کویل های مستقل، تراز کننده ها و فیدرهای سروو، تأسیسات را مجبور می کند تا چاله های حلقه ای بسازند. این گودالها شلی مواد مورد نیاز را برای جلوگیری از کشیدن مستقیم فیدر به ترمز uncoiler در خود جای میدهند. حفاری و تقویت این گودال ها هزینه های سنگین عمرانی را به همراه دارد. علاوه بر این، حلقه های سیم پیچ در معرض خطرات ایمنی شدیدی را ایجاد می کنند. اپراتورها باید به صورت دستی فولاد سنگین و لبه تیز را از طریق چندین ایستگاه مستقل عبور دهند. این مداخله دستی زمان تعویض را افزایش میدهد و کارگران را در معرض خطرات پارگی و پارگی قرار میدهد.
برای درک الزامات پایه برای مهر زنی مدرن، معیارهای موفقیت را در چندین جبهه عملیاتی ارزیابی می کنیم:
سرعت تغییر: زمان مورد نیاز برای برداشتن یک سیم پیچ تخلیه شده، بارگذاری یک سیم پیچ جدید، نخ کردن مواد و دستیابی به اولین قسمت خوب.
مسطح بودن مواد: توانایی حذف مجموعه سیم پیچ و کمان پولادی که اطمینان حاصل می کند که مواد به خوبی از طریق قالب های پیشرونده بدون گیر کردن تغذیه می شود.
دقت تغذیه: حفظ طول دقیق پیشرفت سکته مغزی پس از سکته مغزی، جلوگیری از شکستن پین خلبان و سقوط مرگ.
Floor Space Utilization: نسبت تجهیزات پرس درآمدزا به ماشین آلات پشتیبانی غیر درآمدزا.
معماری یکپارچه اساساً این گردش کار را دوباره طراحی می کند. باز کردن، تراز کردن، و تغذیه سروو را در یک شاسی منفرد و هماهنگ ادغام می کند. این طراحی حلقه های مواد میانی را به طور کامل حذف می کند. شما باید یک سیستم یکپارچه واقعی را از تنظیمات متوسط 2 در 1 متمایز کنید. یک سیستم 2 در 1 دیکویلر و صاف کننده را ترکیب می کند اما همچنان آنها را با یک فیدر جداگانه جفت می کند و نیاز به یک حلقه مواد را حفظ می کند. رویکرد کاملاً یکپارچه این نیاز را حذف می کند و خط را از یک راه اندازی چند PLC به یک رابط کنترل متمرکز منتقل می کند. یک رابط انسان و ماشین کل جریان مواد را مدیریت میکند و تاخیر ارتباطی را کاهش میدهد و ورودی اپراتور را سادهتر میکند.
محدودیتهای فضایی تقریباً در هر مرکز تولیدی مدرن، انتخاب تجهیزات را دیکته میکند. یک خط سیم پیچ جداگانه استاندارد نیاز به یک ردپای خطی عظیم دارد. هنگامی که شما برای uncoiler، صاف کننده، حلقه مورد نیاز گودال، و فیدر حساب می کنید، طول کل خط به راحتی بین 10 تا 15 متر کشیده می شود. این چیدمان گسترده فضای فروشگاه ممتازی را مصرف می کند که در غیر این صورت می تواند تجهیزات تولید فعال را در خود جای دهد.
برعکس، یک سیستم یکپارچه فشرده به شدت این ردپای را متراکم می کند. با حذف گودال حلقه و نصب مکانیسم های تراز و تغذیه روی همان شاسی که کویلر است، کل طول خط به حدود 4.5 تا 5 متر کاهش می یابد. این کاهش ردپای انعطاف پذیری عملیاتی بسیار زیادی را فراهم می کند. تسهیلات می توانند فضای کف را برای نصب عملیات ثانویه، اضافه کردن ایستگاه های بسته بندی خودکار، یا حتی ادغام خطوط پرس کاملاً جدید در پوشش ساختمان موجود، بازیابی کنند.
ویژگی | تجهیزات خط کویل جداگانه | سیستم یکپارچه 3 در 1 |
|---|---|---|
ردپای خطی | 10 تا 15 متر | 4.5 تا 5 متر |
حلقه مورد نیاز گودال | برای سستی مواد اجباری است | به طور کامل حذف شده است |
معماری کنترل | PLC های متعدد، HMI های جداگانه | PLC و HMI متمرکز واحد |
نخ زنی مواد | نخ زنی دستی در سراسر ایستگاه ها | سیم کشی خودکار بدون هندز |
همگام سازی | مستعد تأخیر و عدم تطابق است | همگام سازی سروو حلقه بسته |
دقت در مهر زنی فلز به طول دقیق خوراک و تراز کردن ثابت بستگی دارد. واحدهای جداگانه با همگام سازی مبارزه می کنند. تطبیق سرعت یک دیکویلر مستقل با یک صاف کننده و تغذیه کننده مستقل باعث ایجاد تاخیر می شود. هر دستگاه به سیستم درایو و کنترل کننده خود متکی است. هنگامی که پرس به مواد نیاز دارد، فیدر می کشد، صاف کننده واکنش نشان می دهد، و کویل کننده ترمز خود را تنظیم می کند. این واکنش زنجیره ای باعث ایجاد تاخیرهای ریز می شود. در طی هزاران ضربه، این چالشهای کالیبراسیون منجر به طول تغذیه ناسازگار میشود، که باعث خرابی قالب یا قطعات خارج از تحمل میشود.
سیستم های یکپارچه این مشکل را از طریق همگام سازی سروو حلقه بسته حل می کنند. یک کنترل کننده متمرکز منفرد، سنبه uncoiler، رول های صاف کننده و غلتک های pinch را کنترل می کند. هنگامی که پرس یک نیاز تغذیه را سیگنال می دهد، همه اجزا به طور همزمان واکنش نشان می دهند. صاف کننده مواد را با نرخ دقیقی که فیدر سروو نیاز دارد تغذیه می کند. این کنترل یکپارچه طول تغذیه دقیق و فشار تسطیح ثابت را تضمین می کند. برای مهر زنی مترقی، جایی که تلورانس ها در صدم میلی متر اندازه گیری می شوند، این هماهنگ سازی از لغزش مواد جلوگیری می کند و دقت قطعه را تضمین می کند.
تجهیزات باید مشخصات مواد متنوعی را بدون به خطر انداختن سرعت یا ایمنی انجام دهند. واحدهای جداگانه اغلب هنگام انتقال بین تغییرات ضخامت شدید دچار مشکل می شوند. رزوه کشی یک سیم پیچ آلومینیومی 0.8 میلی متری به تنظیمات کششی کاملاً متفاوتی نسبت به سیم پیچ فولادی با مقاومت بالا 9.0 میلی متری نیاز دارد. تنظیم دستی سه ماشین مجزا برای این تعویض ها ساعت ها زمان تولید را مصرف می کند.
یک فیدر صاف کننده دیکویلر پیشرفته 3 در 1 در طیف وسیعی از ضخامت مواد برتری دارد. این سیستم ها به راحتی مواد را از 0.8 میلی متر تا 9.0 میلی متر پردازش می کنند. آنها به طور خاص برای رسیدگی به فولادهای پیشرفته با استحکام بالا (AHSS) طراحی شده اند. AHSS دارای قدرت تسلیم عظیم و مجموعه سیم پیچ شدید است. صاف کننده های جداگانه اغلب فاقد استحکام برای صاف کردن این مواد بدون لیز خوردن هستند. فیدرهای صاف کننده یکپارچه فشار یکپارچه و هماهنگ را بر روی رول های کاری سخت شده اعمال می کند و ماده را مجبور می کند از نقطه تسلیم خود عبور کند تا به صافی کامل بدون لکه گیری سطحی دست یابد.
موارد استفاده خاص صنعت، این آستانه های قابلیت را برجسته می کند. تولید خودرو به طور فزاینده ای سیستم های یکپارچه را الزامی می کند. اجزای ساختاری خودرو به مواد ضخیم و با کشش بالا نیاز دارند که با سرعت بالا مهر و موم شده باشند. خطوط مجزا به سادگی نمی توانند کشش و دقت مورد نیاز را حفظ کنند. علاوه بر این، سیستم های یکپارچه به راحتی ارتقاهای اختیاری را در خود جای می دهند. ماشینهای برش خودکار را میتوان مستقیماً روی شاسی نصب کرد و به اپراتورها اجازه میدهد تا لبههای جلویی و انتهایی کویلهای سنگین را بهطور خودکار برش دهند و چرخه تولید را سادهتر کنند.
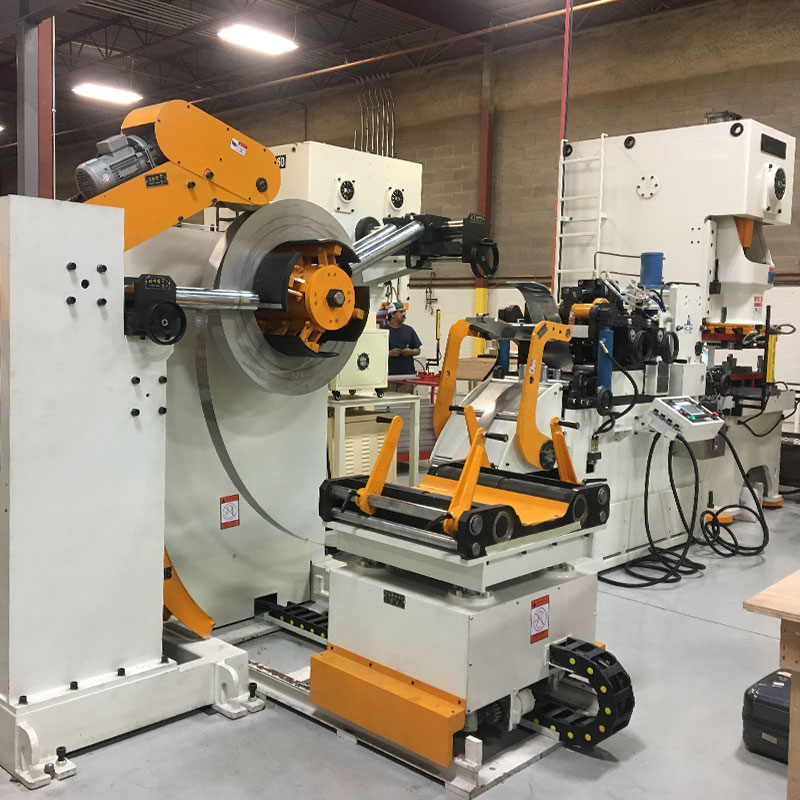
تهیه یک سیستم مدیریت کویل یکپارچه ممتاز به سرمایه گذاری اولیه بالاتری نسبت به خرید واحدهای مدولار استاندارد نیاز دارد. سروو موتورهای پیشرفته، معماری متمرکز PLC و شاسی یکپارچه سنگین، خرید اولیه را افزایش می دهند. با این حال، ارزیابی تجهیزات صرفاً در هنگام خرید اولیه، صرفه جویی عملیاتی عظیم ایجاد شده در طول چرخه عمر دستگاه را نادیده می گیرد.
سیستم های یکپارچه مصرف انرژی را به شدت کاهش می دهند. یک راهاندازی سنتی متکی به سه موتور مجزا است که به طور مستقل کار میکنند، که اغلب به دلیل عدم تطابق تنش با یکدیگر میجنگند. یک واحد یکپارچه از یک سیستم درایو متمرکز استفاده میکند که مصرف نیرو را بهینه میکند و بار الکتریکی کلی را کاهش میدهد. علاوه بر این، تغذیه همزمان نرخ ضایعات را کاهش می دهد. قرار دادن دقیق مواد از تغذیه نادرست جلوگیری می کند و باعث صرفه جویی در مقدار زیادی از مواد خام هدر رفته می شود. ساعات کار نیز به شدت کاهش می یابد. رزوهکاری خودکار و کنترلهای متمرکز زمان تعویض سیمپیچ را از چهل و پنج دقیقه به کمتر از ده دقیقه کاهش میدهد و مستقیماً زمان کار را افزایش میدهد.
سربار نگهداری طولانی مدت به شدت به یکپارچگی کمک می کند. سرویس دهی یک شاسی یکپارچه و یک کابینت الکتریکی واحد به ساعات کار بسیار کمتری نسبت به نگهداری سه سیستم مکانیکی و الکتریکی مجزا نیاز دارد. موجودی قطعات کوچک می شود و عیب یابی بسیار محلی می شود.
واحدهای جداگانه هزینه های نصب پنهان قابل توجهی را به همراه دارند. حفاری یک گودال حلقه ای نیاز به برش بتن، حذف خاک، تقویت سازه و توری ایمنی تخصصی دارد. این کار مهندسی عمران عملکرد کارخانه را مختل می کند و زیرساخت های عظیمی را به سربار اضافه می کند. علاوه بر این، سیم کشی سه کابینت الکتریکی مجزا و ایجاد پروتکل های ارتباطی بین برندهای مختلف ماشین آلات، زمان خرابی راه اندازی را افزایش می دهد.
خطوط تغذیه فشرده یکپارچه یک مدل استقرار plug-and-play را ارائه می دهند. آنها به حداقل کار پایه نیاز دارند. از آنجایی که سیستم نیازی به گودال حلقه ای ندارد، ریگرها می توانند ماشین را مستقیماً روی یک کف بتن مسلح استاندارد قرار دهند. سیستم الکتریکی متمرکز تنها به یک افت برق اولیه و یک لینک ارتباطی واحد به مطبوعات نیاز دارد. این فرآیند نصب ساده به تسهیلات اجازه می دهد تا از تحویل به تولید کامل در کسری از زمان مورد نیاز برای راه اندازی های مدولار حرکت کنند.
تجمیع تجهیزات خطرات عملیاتی خاصی را معرفی می کند. اشکال اولیه ادغام ایجاد یک نقطه شکست واحد است. اگر مکانیزم صاف کننده در یک واحد یکپارچه دچار خرابی فاجعه بار یاتاقان شود، کل خط تغذیه از بین می رود. تا زمانی که قطعه خاص تعمیر نشود، تولید به طور کامل متوقف می شود.
واحدهای جداگانه یک مزیت مدولار نظری ارائه می دهند. اگر یک سروو فیدر مستقل از کار بیفتد، تیمهای تعمیر و نگهداری میتوانند آن را باز کنند، آن را از خط خارج کنند، و در حالی که دیکویلر و صاف کننده همچنان فعال هستند، فیدر یدکی را تعویض کنند. این مدولار بودن یک شبکه ایمنی برای تاسیسات با موجودی تجهیزات یدکی گسترده فراهم می کند. با این حال، این مزیت به ندرت در محیط های تولید ناب مدرن، که در آن نگه داشتن ماشین آلات سنگین یدکی در حالت آماده به کار بسیار ناکارآمد است، تحقق می یابد.
برخی از محیط های تولیدی هنوز از واحدهای جداگانه بهره می برند. خطوط تولید بسیار سفارشی و متغیر گاهی اوقات نیاز به فواصل شدید بین باز کردن سیم پیچ و تغذیه دارند. برای مثال، خطوطی که ایستگاههای شستشوی ثانویه را یکپارچه میکنند، حلقههای بازرسی تخصصی، یا عملیات پیچیده پیش از پانچ ممکن است به فضای فیزیکی ارائهشده توسط یک راهاندازی جداشده نیاز داشته باشند.
سیستم های یکپارچه از نظر طراحی سفت و سخت هستند. اگر الزامات تولید به شدت تغییر کند، نمی توانید به راحتی صاف کننده را از فیدر جدا کنید. اگر یک مرکز به طور ناگهانی نیاز به قرار دادن یک حمام شیمیایی 10 متری بین کویل و پرس داشته باشد، شاسی یکپارچه نمی تواند بدون تغییرات شدید و سفارشی این کار را انجام دهد. مهندسان کارخانه باید قبل از متعهد شدن به یک معماری سفت و سخت و یکپارچه، روشهای تولید آینده را به دقت پیشبینی کنند.
انتقال از کنترلهای دستی و تقسیمبندی شده به یک رابط پیشرفته و یکپارچه انسان و ماشین، منحنی یادگیری قابل توجهی را ارائه میدهد. اپراتورهای کهنه کار که عادت به دویدن دستی یک حلقه شل و نخ کشیدن مواد فیزیکی دارند، اغلب در برابر سیستم های خودکار مقاومت می کنند. آنها ممکن است برای اعتماد به همگام سازی حلقه بسته مشکل داشته باشند، که منجر به ورودی های نامناسب پارامتر یا نادیده گرفتن دستی غیر ضروری می شود.
کاهش این مانع پذیرش نیازمند آموزش سازمان یافته فروشنده است. در طول استقرار اولیه تنها به انتقال دانش داخلی متکی نباشید. جلسات آموزشی جامع و عملی را که توسط سازنده تجهیزات هدایت می شود، الزامی کنید. رویههای عملیاتی استاندارد را بهطور خاص برای نخکاری خودکار و انتخاب پارامتر ایجاد کنید. راهنماهای مرجع سریع برای ضخامت های مواد مختلف ایجاد کنید، و اطمینان حاصل کنید که اپراتورها درک می کنند که PLC متمرکز چگونه به تنظیمات تنش واکنش نشان می دهد.
برای خنثی کردن خطر یک نقطه از شکست، تأسیسات باید پروتکل های تعمیر و نگهداری دقیق و مبتنی بر برنامه را اجرا کنند. استراتژی های اجرا تا شکست برنامه های تولید را در هنگام کار با ماشین آلات یکپارچه خراب می کند. تیم های تعمیر و نگهداری باید به سمت نظارت فعال و رعایت دقیق فواصل خدمات تغییر کنند.
نقاط کانونی نگهداری خاص نیاز به توجه منظم دارند. روانکاری چرخ دنده باید ثابت بماند تا از واکنش برگشتی در رول های صاف کننده جلوگیری شود. کالیبراسیون سروو موتور باید هر سه ماه یکبار تأیید شود تا دقت طول تغذیه تغییر نکند. تمیز کردن رول صاف کننده بسیار مهم است. هرگونه تجمع زباله روی رول های یکپارچه مستقیماً بر روی مواد نقش می بندد و باعث رد کیفیت فوری می شود. اجرای تجزیه و تحلیل ارتعاش بر روی یاتاقانهای درایو اصلی میتواند خرابیها را هفتهها قبل از ایجاد خرابی برنامهریزی نشده پیشبینی کند.
یک برنامه استاندارد تعمیر و نگهداری پیشگیرانه برای یک خط یکپارچه شامل:
روزانه: رول های صاف کننده را از نظر وجود آشغال بررسی کنید، سطح فشار پنوماتیک را بررسی کنید و قفل های ایمنی را بررسی کنید.
هفتگی: چرخ دنده های محرک را روغن کاری کنید، مکانیسم انبساط سنبه را بررسی کنید و صفحه لمسی HMI را تمیز کنید.
ماهانه: کشش تسمه سروو موتور را بررسی کنید، فن های خنک کننده کابینت الکتریکی را بررسی کنید و سطح مایع هیدرولیک را بررسی کنید.
فصلنامه: یک آزمایش کامل کالیبراسیون طول تغذیه انجام دهید و آنالیز ارتعاش را بر روی یاتاقان های اولیه انجام دهید.
معماری یکپارچه جابجایی سیم پیچ یک مزیت قطعی برای تجهیزات مدرن مهر زنی فراهم می کند. این سیستمها با حذف حلقههای حلقهای، متمرکز کردن سیستمهای کنترل و خودکار کردن رشتهبندی مواد، کارایی عملیاتی را به شدت بهبود میبخشند. در حالی که واحدهای جداگانه برای طرحبندیهای بسیار تخصصی یا عملیاتی که نیاز به فاصله بسیار زیاد بین فرآیندها دارند، قابل دوام هستند، رویکرد یکپارچه در محیطهایی که اولویت استفاده از فضا، دقت با سرعت بالا و صرفهجویی در عملیات طولانیمدت دارند، غالب است.
هنگام انتخاب تجهیزات، ماتریس تصمیم خود را بر اساس محدودیت های تسهیلات و تقاضای مواد قرار دهید. اگر کف کارخانه شما شلوغ است، یا اگر مواد ضخیم و با کشش بالا را پردازش می کنید، یکپارچه سازی مسیر منطقی است. اگر مواد نازک و بسیار انعطاف پذیر را از طریق فرآیندهای ثانویه سفارشی اجرا می کنید، واحدهای مدولار ممکن است همچنان نیازهای شما را برآورده کنند.
برای تولیدکنندگانی که به دنبال ارتقای خطوط مهر زنی خود با راهحلهای کارآمدتر و خودکارتر کویل هستند، Kinglan تجربه صنعت در تجهیزات فرمدهی فلز و اتوماسیون پرس را به ارمغان میآورد و از طیف وسیعی از الزامات تولید در محیطهای تولیدی مدرن پشتیبانی میکند. Kinglan با راهحلهایی که حول محور بهرهوری، دقت و جابجایی قابل اعتماد مواد طراحی شدهاند، به تولیدکنندگان کمک میکند تا گردشهای کاری سادهتری برای مهر زنی و پردازش سیم پیچ ایجاد کنند.
برای پیشبرد ارتقای قابلیت های جابجایی سیم پیچ، مراحل زیر را انجام دهید:
برای اندازهگیری متراژ دقیقی که در حال حاضر توسط چالههای حلقهای موجود و ماشینآلات جداگانه مصرف میشود، یک ممیزی فضای کف انجام دهید.
ساعات کار از دست رفته به دلیل سیم پیچ دستی و تغییرات طولانی مدت در سه ماهه گذشته را محاسبه کنید.
بر اساس ضخامت مواد خاص و الزامات سرعت پرس، یک مدل مقایسه کارایی دقیق از سازنده تجهیزات درخواست کنید.
ظرفیت بخش تعمیر و نگهداری خود را برای اجرای پروتکل های نگهداری پیشگیرانه سختگیرانه و مبتنی بر برنامه برای ماشین آلات یکپارچه ارزیابی کنید.
A: یک خط کویل جداگانه سنتی، از جمله گودال حلقه اجباری، معمولاً به 10 تا 15 متر فضای کف خطی نیاز دارد. یک سیستم یکپارچه، همه اجزا را در یک شاسی منفرد یکپارچه می کند، و مجموع ردپایی را به حدود 4.5 تا 5 متر کاهش می دهد و باعث صرفه جویی در مقدار زیادی از سطح با ارزش طبقه مغازه می شود.
پاسخ: خیر. سیستم های یکپارچه به طور کامل نیاز به یک حلقه حلقه را برطرف می کنند. همگام سازی سروو حلقه بسته کاملاً سرعت باز کردن سیم پیچ را با سرعت تغذیه مطابقت می دهد و نیاز به سستی مواد را از بین می برد و باعث صرفه جویی در تسهیلات از کارهای گران قیمت مهندسی عمران و حفاری می شود.
A: یک ترکیب 2 در 1 فقط دیکویلر و صاف کننده را یکپارچه می کند و نیاز به یک سروو فیدر جداگانه نصب شده در پرس و یک حلقه مواد میانی دارد. یک سیستم کاملاً یکپارچه، هر سه عملکرد را در یک ماشین یکپارچه ترکیب می کند و تمام حلقه های مواد را حذف می کند.
ج: بله. سیستم های یکپارچه پیشرفته به طور خاص برای پردازش مواد سنگین، از جمله فولادهای پیشرفته با استحکام بالا، مهندسی شده اند. آنها می توانند به طور موثر محدوده ضخامت 0.8 میلی متر تا 9.0 میلی متر را کنترل کنند و فشار بسیار زیاد و هماهنگ را برای حذف مجموعه سیم پیچ شدید بدون لغزش مواد اعمال کنند.
A: تولید خودرو نیازمند پردازش با سرعت بالا اجزای ساختاری ضخیم و کششی بالا با حاشیه خطای صفر است. سیستمهای یکپارچه استحکام فوقالعاده، همگامسازی سروو دقیق، و رزوهکاری خودکار مورد نیاز برای برآورده کردن تلورانسهای خودرو را فراهم میکنند و در عین حال زمان کار را به حداکثر میرسانند.
پاسخ: از آنجا که سیستم بر روی یک شاسی یکپارچه ساخته شده است، خرابی در یک جزء کل خط تغذیه را متوقف می کند. این تنها نقطه شکست مستلزم امکاناتی برای اجرای تعمیر و نگهداری پیشگیرانه دقیق و مبتنی بر برنامه است تا از توقف تولید فاجعه بار و برنامه ریزی نشده جلوگیری شود.
ج: بله. با استفاده از همگام سازی سروو حلقه بسته، سیستم تاخیرهای ریز بین کوئیلر، صاف کننده و فیدر را حذف می کند. این طول تغذیه دقیق را در سرعتهای بالاتر تضمین میکند، از تغذیه نادرست جلوگیری میکند و به پرس اجازه میدهد به طور مداوم با نرخ چرخه بهینه کار کند.


