
نمایش ها:0 نویسنده:ویرایشگر سایت زمان انتشار: 2026-09-21 اصل و نسب:سایت


انتخاب یک دستگاه پرس برقی، میزان ردپایی، سرعت تولید و طول عمر شما را تعیین می کند. مدیران کارخانه و مهندسان تولید با یک عمل متعادل کننده دائمی در کف مغازه روبرو هستند. شما باید نیاز به تغییرات سریع ابزار را در مقابل استحکام ساختاری مورد نیاز برای مهر زنی با دقت بالا بسنجید. تولید چابک مستلزم دسترسی اپراتور است، در حالی که تناژ سنگین به ثبات مطلق نیاز دارد. پرس شکاف باز یک راه حل بسیار متنوع برای پاکت های عملیاتی خاص ارائه می دهد. قبل از نصب باید ارزیابی دقیقی از مزایای ساختاری و محدودیت های فیزیکی آن انجام دهید. استاندارد C پرس پاور قاب مزایای عملیاتی متمایز را برای کارگاهها و محیطهای تولید با ترکیب بالا ارائه میدهد. ما بررسی خواهیم کرد که چگونه این معماری بر تولید روزانه تأثیر می گذارد و آستانه های مهندسی دقیقی را که در آن این طراحی برتر است، تعریف می کنیم.
دسترسی برتر: دسترسی سه طرفه و جلو باز پرس پاور فریم C به طور قابل توجهی زمان تعویض ابزار را کاهش می دهد و بارگذاری قطعات رباتیک یا دستی را ساده می کند.
تطبیق پذیری بی بدیل: طراحی شکاف باز امکان پردازش مواد بزرگ یا عجیب و غریب را که فراتر از تخت پرس هستند را می دهد، که در طرح های قاب محصور غیرممکن فیزیکی است.
معاوضههای ساختاری: طراحی شکاف باز ذاتی انحراف زاویهای (انحراف) را تحت حداکثر بار معرفی میکند و آن را برای کاربردهایی که به پایداری ابعادی شدید در تناژهای بالا نیاز دارند، نامناسب میسازد.
موارد استفاده بهینه: برای عملیاتهای خالی کردن، سوراخکردن و شکلدهی نور با حجم کوچک تا متوسط که سرعت، تطبیق پذیری و کارایی ردپا بیش از نیاز به استحکام مطلق است، بسیار موثر است.
محدودیتهای مقیاسپذیری: امکاناتی که در طراحی عمیق سنگین مقیاسبندی میشوند یا از قالبهای پیشرونده پیچیده و ایستگاه بالا استفاده میکنند، در نهایت باید از معماریهای C-frame به سمت راست (H-frame) تغییر کنند.
فهرست مطالب
پرس فریم برق متناوب از ساختار جلو باز برای دسترسی آسان برای ابزار و جابجایی مواد استفاده می کند. بر خلاف پرسهای قاب بسته، هیچ ستون پشتیبان جلویی ندارد و منطقه کاری انعطافپذیرتری ایجاد میکند. قاب عقب نیروی عامل اصلی را جذب می کند، در حالی که عمق گلو تعیین می کند که مواد تا چه اندازه می توانند به داخل پرس کشیده شوند.
از آنجایی که قاب باز است، بارهای سنگین می توانند تغییر شکل جزئی را در حین کار ایجاد کنند. بخش جلویی ممکن است تحت فشار زیاد حرکت کند، که می تواند روی تراز لغزش و دقت قطعه تأثیر بگذارد. بنابراین، انتخاب برنامه مناسب برای اطمینان از عملکرد قابل اعتماد مهم است.
قبل از انتخاب فریم پرس C، مهندسان باید ارزیابی کنند:
تناژ مورد نیاز بر اساس ضخامت مواد و الزامات شکل دهی.
اندازه تخت برای اطمینان از پشتیبانی کامل قالب.
طول ضربه برای نیازهای حذف قطعه و اتوماسیون.
الزامات سرعت تولید (SPM).
سطوح انحراف قابل قبول بر اساس الزامات دقت قطعه.
ساختار سه وجهی باز، تغییرات قالب را سریعتر و آسان تر می کند. اپراتورها می توانند از جهات مختلف به پرس دسترسی داشته باشند و به لیفتراک ها و چرخ دستی ها اجازه می دهند مستقیماً به محل کار حرکت کنند.
این طراحی زمان راه اندازی را کاهش می دهد و کارایی اپراتور را بهبود می بخشد. همچنین دید بهتری را در حین تولید فراهم می کند و بازرسی ها، تنظیمات و نگهداری را آسان تر می کند.
مزایای کلیدی:
تعویض قالب سریعتر
دسترسی بهتر اپراتور
بارگیری و تخلیه آسان تر مواد
ارگونومی محیط کار بهبود یافته است
پرس های قاب C انعطاف پذیری عالی را برای قطعات کار بزرگ یا غیر معمول فراهم می کنند. کناره های باز اجازه می دهد که ورق های بلند، پروفیل ها و اجزای بزرگ به راحتی از ناحیه پرس عبور کنند.
این باعث می شود آنها برای تولید کنندگانی که اندازه های مختلف قطعات را در یک دستگاه تولید می کنند مناسب باشند.
کاربردهای رایج عبارتند از:
براکت های فلزی
کانال های فولادی بلند
اجزای لوازم خانگی
قطعات ساخته شده سفارشی
ساختار باز نصب اتوماسیون را ساده می کند. فیدرها، رباتها، نوار نقالهها و سیستمهای ضایعاتی را میتوان بدون محدودیتهای ساختاری عمده یکپارچه کرد.
مواد می توانند به آرامی در فرآیند مهر زنی حرکت کنند و کارایی تولید را بهبود بخشند. پرس های فریم C کوچکتر همچنین می توانند به سرعت ضربه بالایی دست یابند که آنها را برای عملیات پانچ سریع و خالی کردن مناسب می کند.
مزایای اتوماسیون:
نصب ساده فیدر
جریان مواد انعطاف پذیر
دسترسی آسان ربات
راندمان تولید بالاتر
پرس های قاب C در مقایسه با پرس های قاب بسته با ظرفیت مشابه به فضای کف کمتری نیاز دارند. ساختار جمع و جور آنها امکان چیدمان کارخانه آسان تر و استفاده بهتر از فضای تولید را فراهم می کند.
ردپای کوچکتر همچنین هزینه های نصب را کاهش می دهد و به ماشین های متعدد اجازه می دهد تا در سلول های تولید فشرده مرتب شوند.
مزایای اصلی:
فضای مورد نیاز کمتر
ادغام کارخانه آسانتر
کاهش سرمایه گذاری تجهیزات
طرح تولید انعطاف پذیر
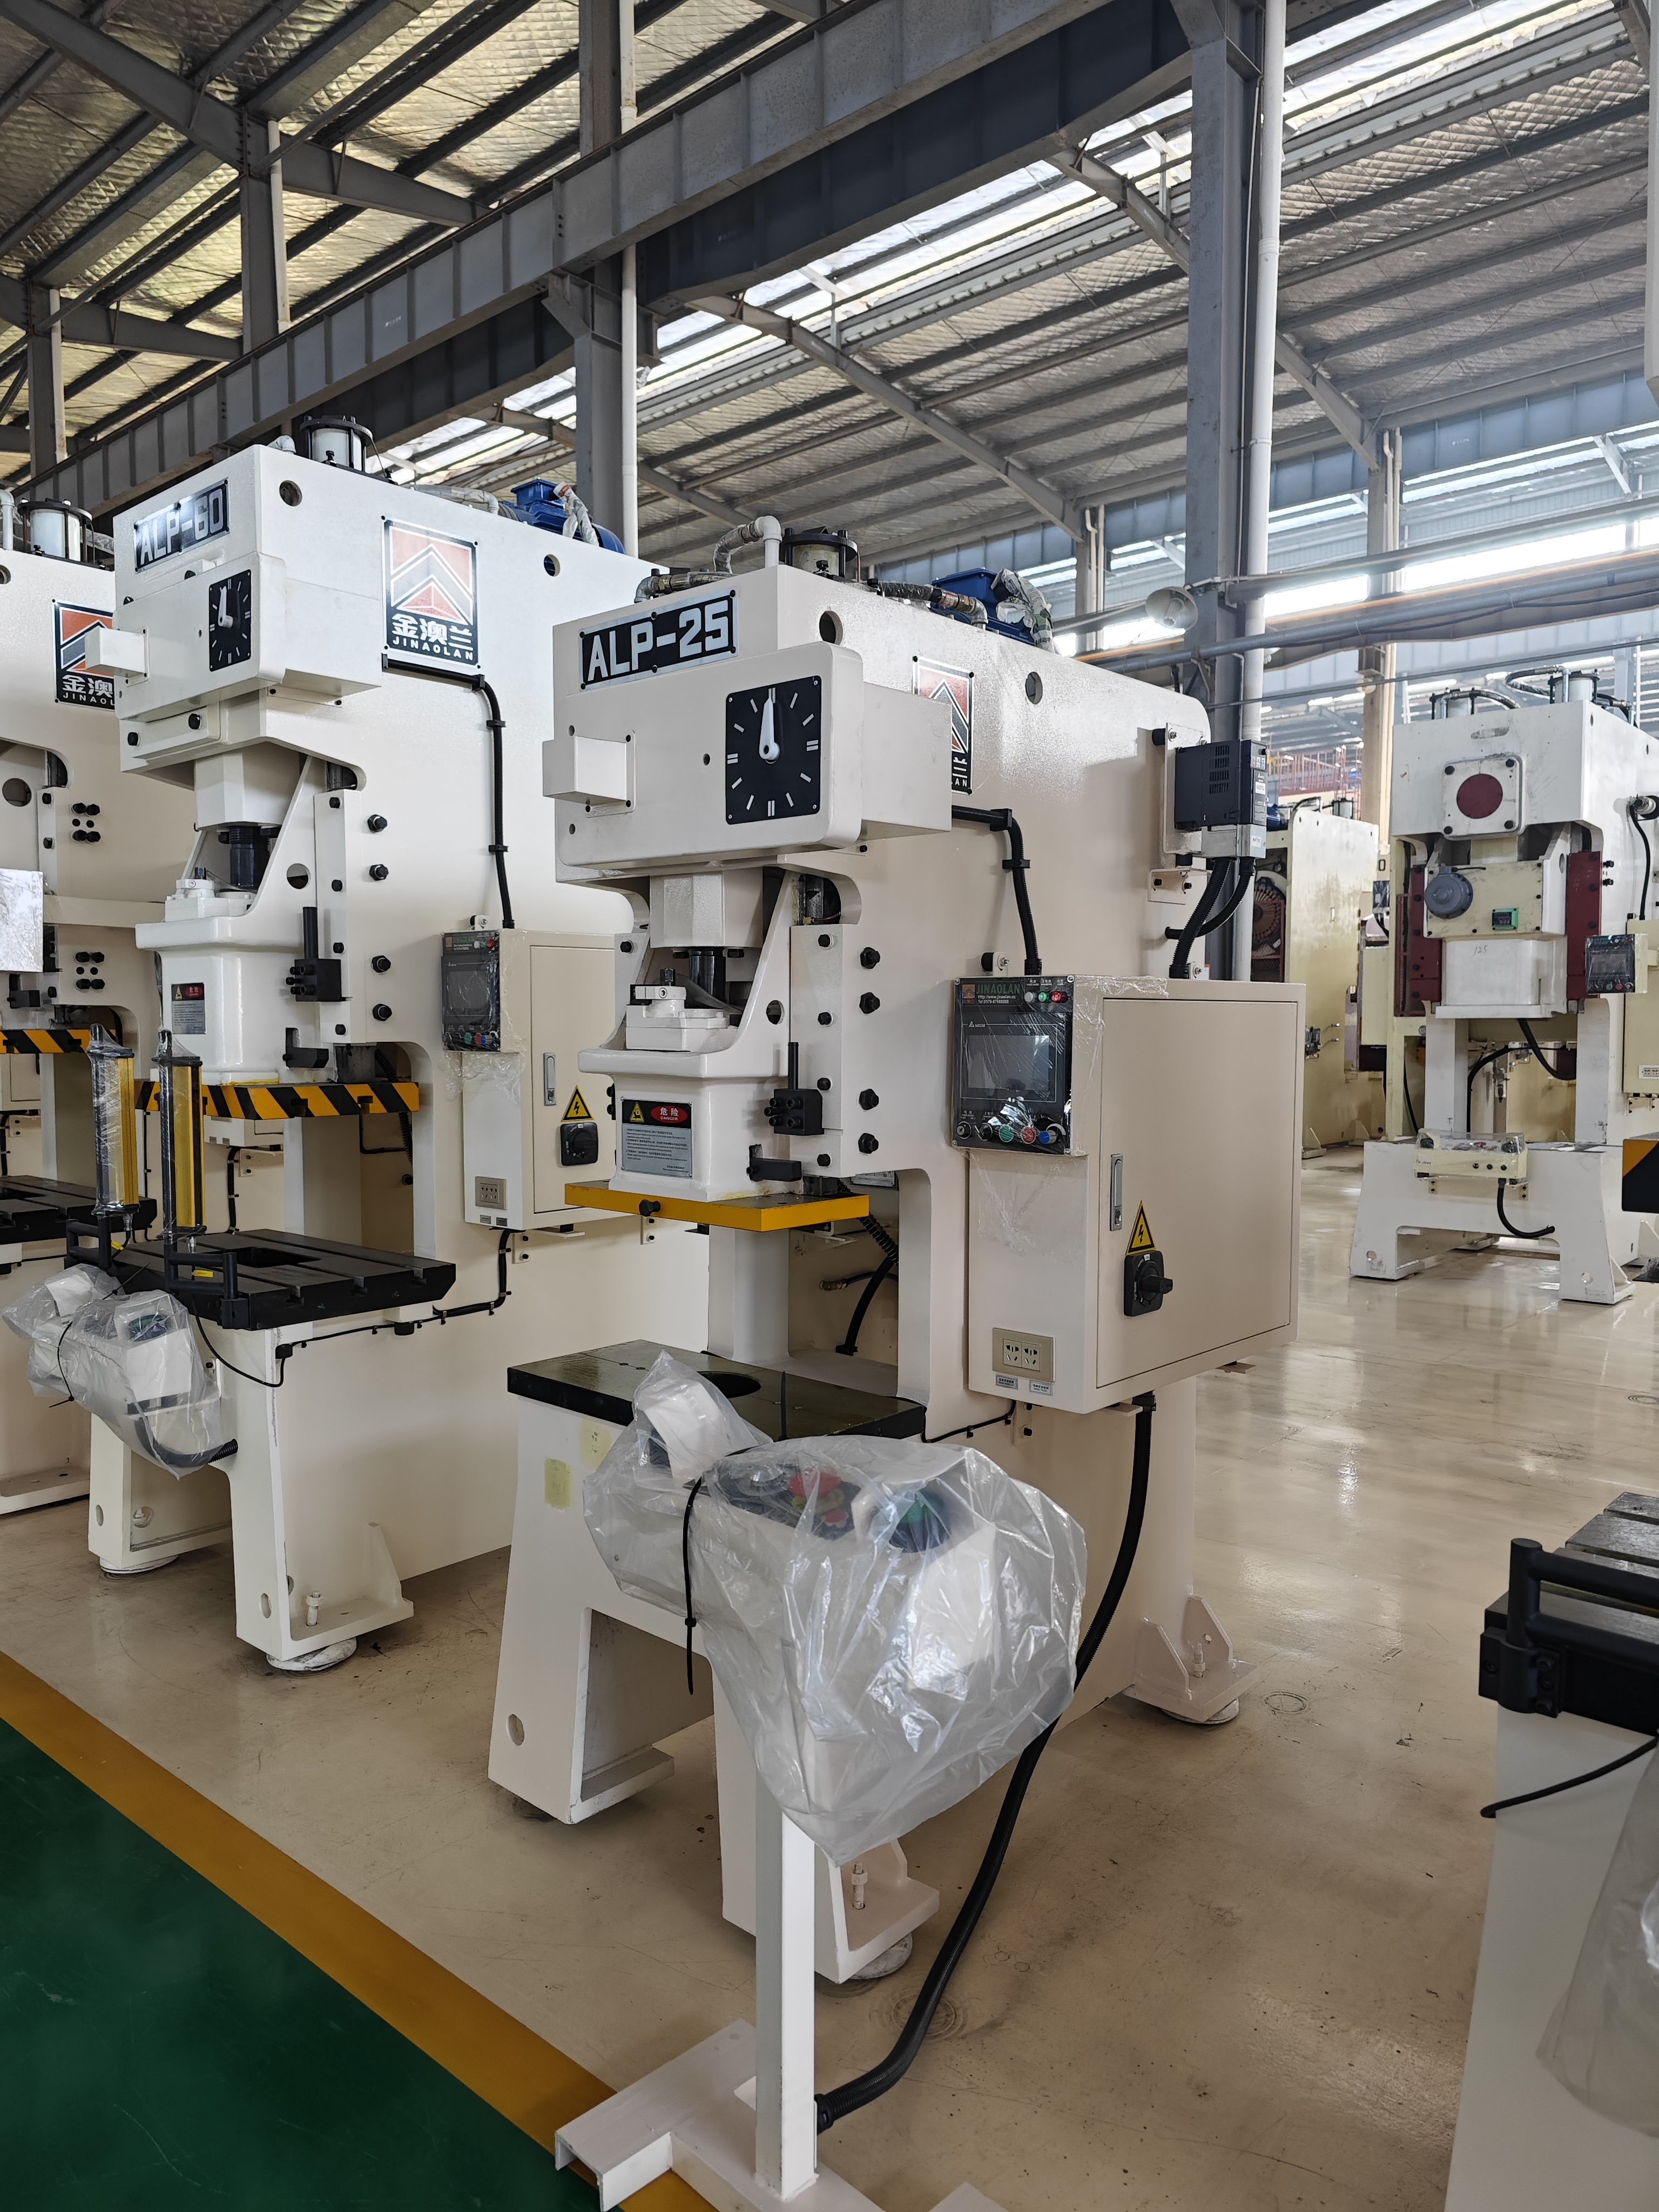
ما باید فیزیک شکاف فریم را بررسی کنیم. مهندسان ابزار از این به عنوان "yaw" یاد می کنند. شکل C به طور طبیعی تمایل دارد تا در تناژ بالا کمی باز شود. جلوی سرسره به سمت بالا منحرف می شود و جلوی تخت به سمت پایین منحرف می شود. این یک از دست دادن موازی میکروسکوپی اما قابل اندازه گیری ایجاد می کند. فیزیک حکم می کند که سازه های کنسولی تحت بارهای شدید خم شوند. شما می توانید مقدار مشخصی از انحراف را در هر اینچ از عمق گلو انتظار داشته باشید که معمولاً در هزارم اینچ اندازه گیری می شود.
این انحراف زاویه ای مستقیماً بر تحمل قطعه تأثیر می گذارد. شما نمی توانید عملیات سکه گذاری با دقت بالا را روی یک قاب با شکاف باز اجرا کنید. تناژ مورد نیاز در BDC قاب را بهار می کند و باعث ایجاد عمق سکه ناهموار در سراسر قطعه می شود. عملیات منبت کاری سنگین از همان عمق ناهموار رنج می برد. عملیاتی که به موازی سازی کامل سرسره به تخت نیاز دارند، شکست خواهند خورد. شما نمی توانید یک پرس با شکاف باز را مجبور کنید تا تلورانس های هوافضا را تحت حداکثر بار نگه دارد. هندسه سازه به سادگی از صلبیت مطلق جلوگیری می کند.
انحراف قاب به طور مستقیم با فاصله ناهموار پانچ تا قالب ارتباط دارد. با افزایش انحراف قاب، پانچ با زاویه کمی وارد ماتریس قالب می شود. این امر متمرکز بودن فاصله برش را از بین می برد. اگر از فولاد نورد سرد با فاصله تنگ استفاده میکنید، انحراف قاب فقط 0.004" به این معنی است که پانچ به بلوک قالب برخورد میکند. یک طرف پانچ به شدت به فولاد ساییده میشود. طرف مقابل فاصله بیش از حدی را تجربه میکند و یک سوراخ بزرگ روی مهر و موم میکشد.
فرسودگی سریع ابزار یک خطر عملیاتی شدید را به همراه دارد. تراشه زمانی اتفاق می افتد که مشت ها در هنگام ورود به هم نخورند. شکست فاجعه بار قالب در صورت اتصال پین های راهنما یک احتمال واقعی باقی می ماند. فشار دادن یک پرس با شکاف باز به حداکثر ظرفیت خود باعث ایجاد این شکست ها می شود. زمان بیشتری را در اتاق ابزار صرف می کنید تا قالب ها را تیز کنید و مشت های شکسته را جایگزین کنید. نادیده گرفتن فیزیک انحراف، نابودی زودرس ابزار را تضمین می کند.
پرس های قاب C معمولاً محدودیت تناژ عملی در حدود 200 تا 300 تن دارند. فراتر از این محدوده، آرماتور مورد نیاز به طور قابل توجهی افزایش می یابد و پرس های سمت راست را برای حفظ پایداری و تعادل بار مناسب تر می کند. این پرسها برای کشش عمیق سنگین، قالبهای پیشرونده بزرگ، یا پوشاندن با نیروی زیاد مواد با مقاومت بالا ایدهآل نیستند، زیرا بارگذاری ناهموار و نیروهای ضربه میتواند باعث تغییر شکل قاب و آسیب به ابزار شود. انتخاب ساختار مناسب پرس بر اساس برنامه کاربردی برای عملکرد قابل اعتماد ضروری است.

انتخاب پرس مناسب مستلزم تجزیه و تحلیل متغیرهای تولید خاص شما است. محیط های با ترکیب بالا نیاز به تغییر سریع دارند. محیط های کم اختلاط پایداری طولانی مدت را در اولویت قرار می دهند. شما باید پیچیدگی قطعه خود را در برابر قابلیت های ماشین ترسیم کنید. ماتریس زیر واقعیت های عملیاتی هر دو معماری را برای هدایت استراتژی تدارکات شما در تضاد قرار می دهد.
متریک عملیاتی | پرس قاب سی | پرس H-Frame (Straight-Side). |
|---|---|---|
مخلوط تولید | ترکیب بالا، تغییرات مکرر | ترکیب کم، تولید اختصاصی |
پیچیدگی ابزار | قالب های تک ضربه ای یا کوتاه پیشرونده | می میرد طولانی و پیچیده مترقی |
در حال بارگذاری دسترسی | سه طرفه، بسیار در دسترس | توسط ستون های جلو/عقب محدود شده است |
نمایه انحراف | انحراف زاویه ای (انحراف) تحت بار | انحراف عمودی متقارن |
رد پا | جمع و جور، فضا کارآمد | بزرگ، به فضای کف قابل توجهی نیاز دارد |
خستگی اپراتور به طور قابل توجهی بین این طرح ها متفاوت است. طراحی محصور شده قاب های H چالش های بارگذاری را ارائه می دهد. اپراتورها باید از پنجره های باریک برای پاک کردن ضایعات یا تنظیم مواد استفاده کنند. راه اندازی قالب های سنگین نیاز به تجهیزات تخصصی و مانور دقیق دارد. این را در مقابل دسترسی باز فریم های C قرار دهید. جلو باز فشار فیزیکی را در حین عملیات دستی کاهش می دهد و هر تعامل با ابزار را سرعت می بخشد.
ما باید دوام فیزیکی ساختارهای ماشین را مقایسه کنیم. دستگاه شکاف باز دوام بالایی برای کارهای مناسب ارائه می دهد. با این حال، استفاده نادرست منجر به نیازهای طولانی مدت تعمیر و نگهداری ابزار می شود. اگر دائماً دستگاه را تا حد انحراف خود فشار دهید، قالب های شما آسیب خواهند دید. خود قاب ممکن است از استرس جان سالم به در ببرد، اما ابزار شما به سرعت تخریب میشود و نیاز به تیز کردن و تعویض مداوم دارد.
پرس های فریم H محافظت بسیار بالایی از قالب را ارائه می دهند. طراحی متقارن آنها حفظ دقت عالی را در میلیون ها چرخه تضمین می کند. سرسره کاملاً موازی با تخت باقی میماند، حتی تحت ضربههای شدید ضربهای. این کار از ضربه های ظریف محافظت می کند و فواصل تیز کردن را به میزان قابل توجهی افزایش می دهد. با این حال، این دقت نیاز به ردپای بزرگتر و زمان تغییر طولانی تری دارد. شما چابکی را با ثبات ابعادی مطلق عوض می کنید.
مهندسان به شدت "قانون 20%" را برای اندازه پرس توصیه می کنند. شما باید ماشینی را با ظرفیت تناژ 20 تا 30 درصد بیشتر از نیاز محاسبه شده خود مشخص کنید. این بافر اثرات انحراف زاویه ای را به حداقل می رساند. اجرای یک کار 80 تنی روی یک پرس 100 تنی، قاب را در ناحیه سفت خود نگه می دارد. این روش استاندارد مهندسی هم از ماشین و هم از ابزارآلات محافظت می کند.
هرگز پرس با شکاف باز را دقیقاً مطابق با حداکثر تناژ مورد نیاز خود اندازه نکنید. پرس های مکانیکی تناژ نامی خود را فقط در فاصله مشخصی بالاتر از BDC، معمولاً 1/8" یا 1/4" تحویل می دهند. اگر در سکته مغزی به ماده بالاتر ضربه بزنید، به میزان قابل توجهی تناژ کمتری در دسترس خواهید داشت. کارکردن مداوم با 100% ظرفیت، انحراف قاب را به حداکثر میرساند. این عمل سایش زودرس گاب ها و یاتاقان ها را تضمین می کند. بافر تناژ به عنوان یک شبکه ایمنی عملیاتی عمل می کند. کیفیت قطعه ثابت را در طول دوره های تولید طولانی تضمین می کند.
مهندسان ابزار باید طرح های خود را برای این معماری خاص تطبیق دهند. شما نمی توانید برای هدایت ابزار به اسلاید پرس تکیه کنید. شما باید از مجموعه های قالب هدایت شونده سنگین استفاده کنید. کفشهای قالب چهار پایه محکم با پینهای راهنمای بزرگ و بوشهای بلبرینگ را بکار ببرید. این اجزا انحراف ذاتی پرس را جذب می کنند. آنها پانچ و قالب را مجبور می کنند تا علی رغم انحراف قاب، در یک راستا باقی بمانند.
سنگین ترین بارهای برشی را مستقیماً زیر خط مرکزی اسلاید قرار دهید. از قرار دادن ایستگاه های با تناژ بالا در نزدیکی لبه جلوی قالب خودداری کنید، زیرا این کار باعث تشدید ممان خمشی می شود. اگر در حال اجرای عملیات با رانش جانبی سنگین هستید، مانند سوراخ کردن بادامک یا شکل دهی عمیق، باید بلوک های پاشنه را نصب کنید. بلوک های پاشنه قبل از برخورد پانچ به مواد درگیر می شوند و نیروهای جانبی را جذب می کنند و از پین های راهنما در برابر ضربه خوردن محافظت می کنند. طراحی ابزار مناسب، معایب ساختاری قاب باز را خنثی می کند.
برخی از سازندگان پیشرفتهای ساختاری را برای مدلهای شکاف باز ارائه میکنند. میله های اتصال موقت می توانند جلوی سرسره را به تخت متصل کنند. این تکیه گاه های جلو به طور موقت سفتی کلی را افزایش می دهند. آنها را برای دوره های تولیدی خاص و با تحمل بالاتر در جای خود می پیچید. آنها به طور موثر دستگاه را به یک هیبرید با قاب بسته تبدیل می کنند و از اثر تاشو جلوگیری می کنند.
این مقاومسازیها دسترسی را در حین نصب کاهش میدهند. شما توانایی لغزش را از جلو از دست می دهید. با این حال، آنها انحراف زاویه ای را به شدت کاهش می دهند. هنگام بازگشت به عملیات خالی کردن استاندارد، آنها را حذف می کنید. این رویکرد مدولار، پوشش عملیاتی دستگاه را گسترش می دهد. این یک راه حل انعطاف پذیر برای تاسیسات با تحمل قطعات بسیار متغیر ارائه می دهد.
روال های نگهداری پیشگیرانه دقیق دوام دستگاه را تضمین می کند. تیم های تعمیر و نگهداری باید به شدت بر روی تنظیمات ترخیص صحرایی تمرکز کنند. سنج های حسگر را هر سه ماه یکبار در سرتاسر گچبرها بکشید. شما می خواهید فاصله زمانی مشخص شده توسط سازنده را حفظ کنید، معمولاً حدود 0.0015 " تا 0.002". لگهای شل به لغزنده اجازه میدهند در حین ضربه زدن به صورت جانبی لگد بزند و انحراف طبیعی قاب را تشدید کند. گیره های سفت موازی لغزش را در طول حرکت رو به پایین حفظ می کنند.
بررسی های موازی اسلاید به طور منظم اجباری است. یک نشانگر صفحه پایه مغناطیسی را روی صفحه تکیه گاه نصب کنید و پایین اسلاید را در BDC جارو کنید. اگر اسلاید بیش از 0.002" در هر پا از موازی جلو به عقب خارج شده است، باید ابزار را شیار دهید یا غده ها را خراش دهید. نقاط تنش قاب را برای ریزترک خوردن کنترل کنید. شعاع قاب عقب را در جایی که استرس متمرکز می شود بررسی کنید. تعمیر و نگهداری پیشگیرانه از خرابی های مکانیکی فاجعه بار جلوگیری می کند و دقت تولید را حفظ می کند.
قبل از صدور سفارش خرید برای ماشین پرس بعدی خود، مراحل مهندسی زیر را انجام دهید تا مطمئن شوید که تجهیزات با واقعیت تولید شما مطابقت دارند:
الزامات دقیق بارگیری خارج از مرکز و شوک تناژ معکوس را برای همه قالب های فعال برنامه ریزی شده برای دستگاه جدید محاسبه کنید.
برای تعیین حداکثر انحراف زاویه ای قابل قبول بر اساس تلورانس های چاپی خود، با بخش ابزارسازی خود مشورت کنید.
دادههای تجزیه و تحلیل اجزای محدود (FEA) را از سازنده پرس درخواست کنید تا بررسی کنید که چگونه ریختهگری قاب خاص تحت بارهای اوج محاسبهشده شما رفتار میکند.
موجودی قالب فعلی خود را بررسی کنید تا مطمئن شوید که همه ابزارها از پین های راهنما و بلوک های پاشنه سنگین استفاده می کنند که قادر به خنثی کردن انحراف قاب ذاتی هستند.
A: محدوده استاندارد معمولاً بین 10 تا 250 تن است. سازندگان به ندرت آنها را بزرگتر می سازند زیرا ضخامت قاب عظیم مورد نیاز برای جلوگیری از انحراف غیر عملی می شود. برای نیازهای بیش از 300 تن، صنعت برای حفظ یکپارچگی ساختاری و توزیع متقارن نیرو، به طرحهای قاب H روی میآورد.
پاسخ: قالب های پیشرونده کوتاه در این ماشین ها به خوبی کار می کنند. با این حال، قالبهای پیشرونده طولانی از بارگذاری شدید خارج از مرکز رنج میبرند. همانطور که مواد در ایستگاه های متعدد حرکت می کنند، توزیع ناهموار نیرو انحراف قاب را تشدید می کند. این باعث سایش سریع ابزار و مشکلات تحمل در لبه های بیرونی قالب می شود.
پاسخ: خیر، انحراف را نمی توان به طور کامل به دلیل فیزیک طراحی کنسول حذف کرد. با این حال، شما می توانید به طور موثر تاثیر آن را کاهش دهید. اندازه مناسب پرس، تعمیر و نگهداری دقیق غده و استفاده اجباری از مجموعههای قالب هدایتشونده سنگین تضمین میکند که ابزارها علیرغم انحراف طبیعی قاب، در یک راستا باقی میمانند.
A: بله، آنها سازگاری فوق العاده بالایی با اتوماسیون ارائه می دهند. دسترسی به سمت جلو و شفاف، بارگیری و تخلیه رباتیک را بسیار کارآمد می کند. بازوهای رباتیک می توانند آزادانه بدون حرکت در اطراف ستون های جلویی محدود کننده موجود در طرح های قاب محصور، مانور دهند و یکپارچگی سلولی را ساده می کند.
پاسخ: بله، این یکی از مزایای اصلی آن است. طراحی شکاف باز اجازه می دهد تا مواد بزرگ یا عجیب و غریب از طرفین پرس بیرون بیایند. این باز بودن جانبی تطبیق پذیری عالی را برای ساخت سفارشی فراهم می کند و به شما امکان می دهد اکستروژن های طولانی یا پانل های عریض را به راحتی پردازش کنید.
A: یک پرس مکانیکی از چرخ فلایو و کلاچ برای ایجاد یک ضربه سریع و ضربه ای بالا استفاده می کند که برای خالی کردن با سرعت بالا ایده آل است. یک پرس هیدرولیک از سیلندرهای سیال برای ارائه نیروی قابل تنظیم و زمانهای ماندگاری کنترلشده در کل ضربه استفاده میکند، که آن را برای کشیدن عمیق و شکلدهی دقیق در معماری شکاف باز مناسبتر میسازد.


