
نمایش ها:0 نویسنده:ویرایشگر سایت زمان انتشار: 2026-09-21 اصل و نسب:سایت


انتخاب معماری مناسب پرس مستلزم متعادل کردن تناژ مورد نیاز با انعطاف پذیری عملیاتی است. مهندسی بیش از حد باعث هدر رفتن فضای کف می شود، در حالی که دقت کمتر منجر به انحراف قاب و آسیب به ابزار می شود. مدیران تأسیسات و مهندسان تولید اغلب برای تعیین آستانه دقیقی که در آن دستگاه پرس با شکاف باز به جای دارایی تبدیل به یک بدهی می شود، تلاش می کنند. هنگام مقایسه تطبیق پذیری کارگاه ها در برابر استحکام زیاد، دائماً با این معضل مواجه می شوید. ما این راهنما را برای ارائه یک چارچوب ارزیابی فنی ساختیم. این به شما کمک می کند تعیین کنید که یک دستگاه قاب شکاف راه حل بهینه برای طبقه مغازه شما چه زمانی است. ما محدودیت های مکانیکی، موارد استفاده ایده آل و کارایی عملیاتی کلی را تجزیه و تحلیل می کنیم. شما یاد خواهید گرفت که چگونه الزامات قالب را با قابلیت های قاب مطابقت دهید و از ناهماهنگی های پرهزینه جلوگیری کنید. این تضمین می کند که فرآیند انتخاب تجهیزات شما به جای حدس و گمان به داده های سخت متکی است.
موارد استفاده بهینه: پرس های فریم C در عملیاتی که نیاز به دسترسی سه طرفه، تعویض مکرر ابزار و دوره های تولید کوچک تا متوسط دارند، برتری می یابند.
محدودیتهای سازهای: طراحی شکاف باز ذاتاً در معرض انحراف زاویهای (شکاف) تحت بارهای نزدیک به حداکثر است و آن را برای قالبهای پیشرونده بسیار نامتعادل یا با تناژ بسیار نامناسب میسازد.
ردپا و کارایی اندازه تخت: آنها ردپای قابل توجهی کوچکتر ارائه می دهند و برای اندازه های تخت کوچکتر در مقایسه با پرس های مستقیم (فریم H) بهینه شده اند، که برای فضاهای کاری فشرده و چیدمان های تولید سلولی ایده آل است.
کاربرد Sweet Spot: برای عملیات کلی ساخت فلز، پر کردن، پانچ کردن، خم کردن، و پرچ کاری که عموماً زیر آستانه ظرفیت 250 تنی قرار دارند، مؤثرتر است.
فهرست مطالب
طراحی شکاف باز دسترسی عالی را برای ابزار و عملیات فراهم می کند، اما استحکام کمتری نسبت به پرس های قاب بسته دارد. از آنجایی که قسمت جلویی قاب پشتیبانی نمی شود، بارهای سنگین می توانند باعث انحراف قاب شوند و بر هم ترازی قوچ به تخت تأثیر بگذارند. اندازههای تخت بزرگتر این اثر را افزایش میدهند، بنابراین پرسهای قاب شکاف عمدتاً برای قطعات کوچکتر و کاربردهای سبکتر کوبیدن که بار نزدیک به مرکز قاب میماند، استفاده میشود.
پرس های گپ فریم استاندارد معمولا بین 10 تا 250 تن کار می کنند. فراتر از این محدوده، استرس قاب را افزایش می دهد و می تواند باعث ایجاد فاصله شود، که بر روی هم ترازی بین رام و تقویت کننده تأثیر می گذارد. این ناهماهنگی ممکن است به سایش ناهموار قالب، آسیبدیدگی ابزار و کاهش دقت قطعه منجر شود. مدلهای با تناژ بالا تقویتشده میتوانند بارهای بیشتری را تحمل کنند، اما به قابهای بزرگتری نیاز دارند و مزایای صرفهجویی در فضا را در طراحی شکاف باز کاهش میدهند.
ویژگیهای سرعت و ضربه این معماری، آن را برای پانچ و خالی کردن تک ایستگاهی ایدهآل میکند. اپراتورها می توانند مواد را به سرعت از زوایای مختلف تغذیه کنند. رم به سرعت چرخش میکند، و کارهای کوتاهی را برای خالی کردن با سرعت بالا انجام میدهد. عملیات خالی کردن شوک قابل توجهی را ایجاد می کند. هنگامی که پانچ مواد را می شکند، انرژی ذخیره شده در قاب پرس فورا آزاد می شود. قاب شکاف باز این تناژ معکوس را متفاوت از پرس سمت راست جذب می کند، و اگر نزدیک به حداکثر ظرفیت کار کند، اغلب به دمپرهای شوک تخصصی نیاز دارد.
معماری باز مزایای گسترده ای را برای پاکسازی راب فراهم می کند. مواد ضایعات به راحتی از بین می روند یا می توانند از پشت یا کناره ها از طریق ناودان های سفارشی به بیرون هدایت شوند. این امر از تجمع ضایعات از گیر کردن قالب یا آسیب رساندن به قطعه کار جلوگیری می کند. حذف کارآمد ضایعات مستقیماً به زمان بالاتر و توقف های نگهداری کمتر ترجمه می شود. شما مجبور نیستید سیستم های پیچیده ریختن ضایعات داخلی را در خود کفش قالب طراحی کنید و مهندسی ابزارسازی شما را ساده تر کند.
مهر زنی کوتاه مدت بر نصب سریع و انعطاف پذیری تولید به جای حداکثر سرعت تمرکز دارد. طراحی باز پرس های قاب شکاف امکان تغییرات آسان قالب و ادغام سیستم های تغییر قالب سریع را فراهم می کند و آنها را برای کارهای مختلف ساخت دسته های کوچک مناسب می کند.
با این حال، این پرس ها دارای محدودیت هایی با قالب های پیچیده پیشرفته هستند. بارگذاری ناهموار در چندین ایستگاه می تواند باعث انحراف لغزش شود و منجر به سایش ابزار و مشکلات دقت شود. آنها برای عملیات ساده پیش رونده که در آن بار متعادل باقی می ماند، مناسب تر هستند.
کاربردهای خمشی و شکل دهی اغلب شامل قطعات کار بزرگ یا نامنظم است. طراحی باز پرس های قاب شکاف دسترسی بهتری را برای جابجایی این قطعات فراهم می کند. با این حال، بارگذاری ناهموار رایج است، بنابراین ابزار باید با دقت در موقعیت قرار گیرد تا تعادل نیرو حفظ شود.
سکه زدن به فشار بالا در پایین ضربه نیاز دارد. از آنجایی که این فشار قاب قابل توجهی ایجاد می کند، اپراتورها باید از بارگذاری بیش از حد پرس جلوگیری کنند. یک سیستم نظارت بر تناژ به کنترل نیروهای تشکیل دهنده کمک می کند و از ماشین در برابر آسیب دائمی محافظت می کند.
مدلهای سبکتر اغلب در مونتاژ دقیق کار میکنند. یاتاقان های چنگ زدن، پرچ کردن و فشار دادن نیاز به نیروی متوسط و دقت بالایی دارند. خطوط تولید خودرو و لوازم خانگی برای کارهای مونتاژ فرعی به شدت به این ماشین ها متکی هستند. جلوی باز به اپراتورها یا بازوهای رباتیک اجازه می دهد تا مجموعه های پیچیده را با خیال راحت و سریع در ناحیه قالب قرار دهند. این برنامههای خاص پرس فریم C سرعت و دسترسی دستگاه را به حداکثر میرسانند در حالی که بسیار زیر آستانه انحراف بحرانی قرار میگیرند. میتوانید کاسههای تغذیه خودکار و میزهای شاخص چرخشی را مستقیماً روی تکیهگاه نصب کنید و یک سلول مونتاژ جمعوجور و مستقل ایجاد کنید.
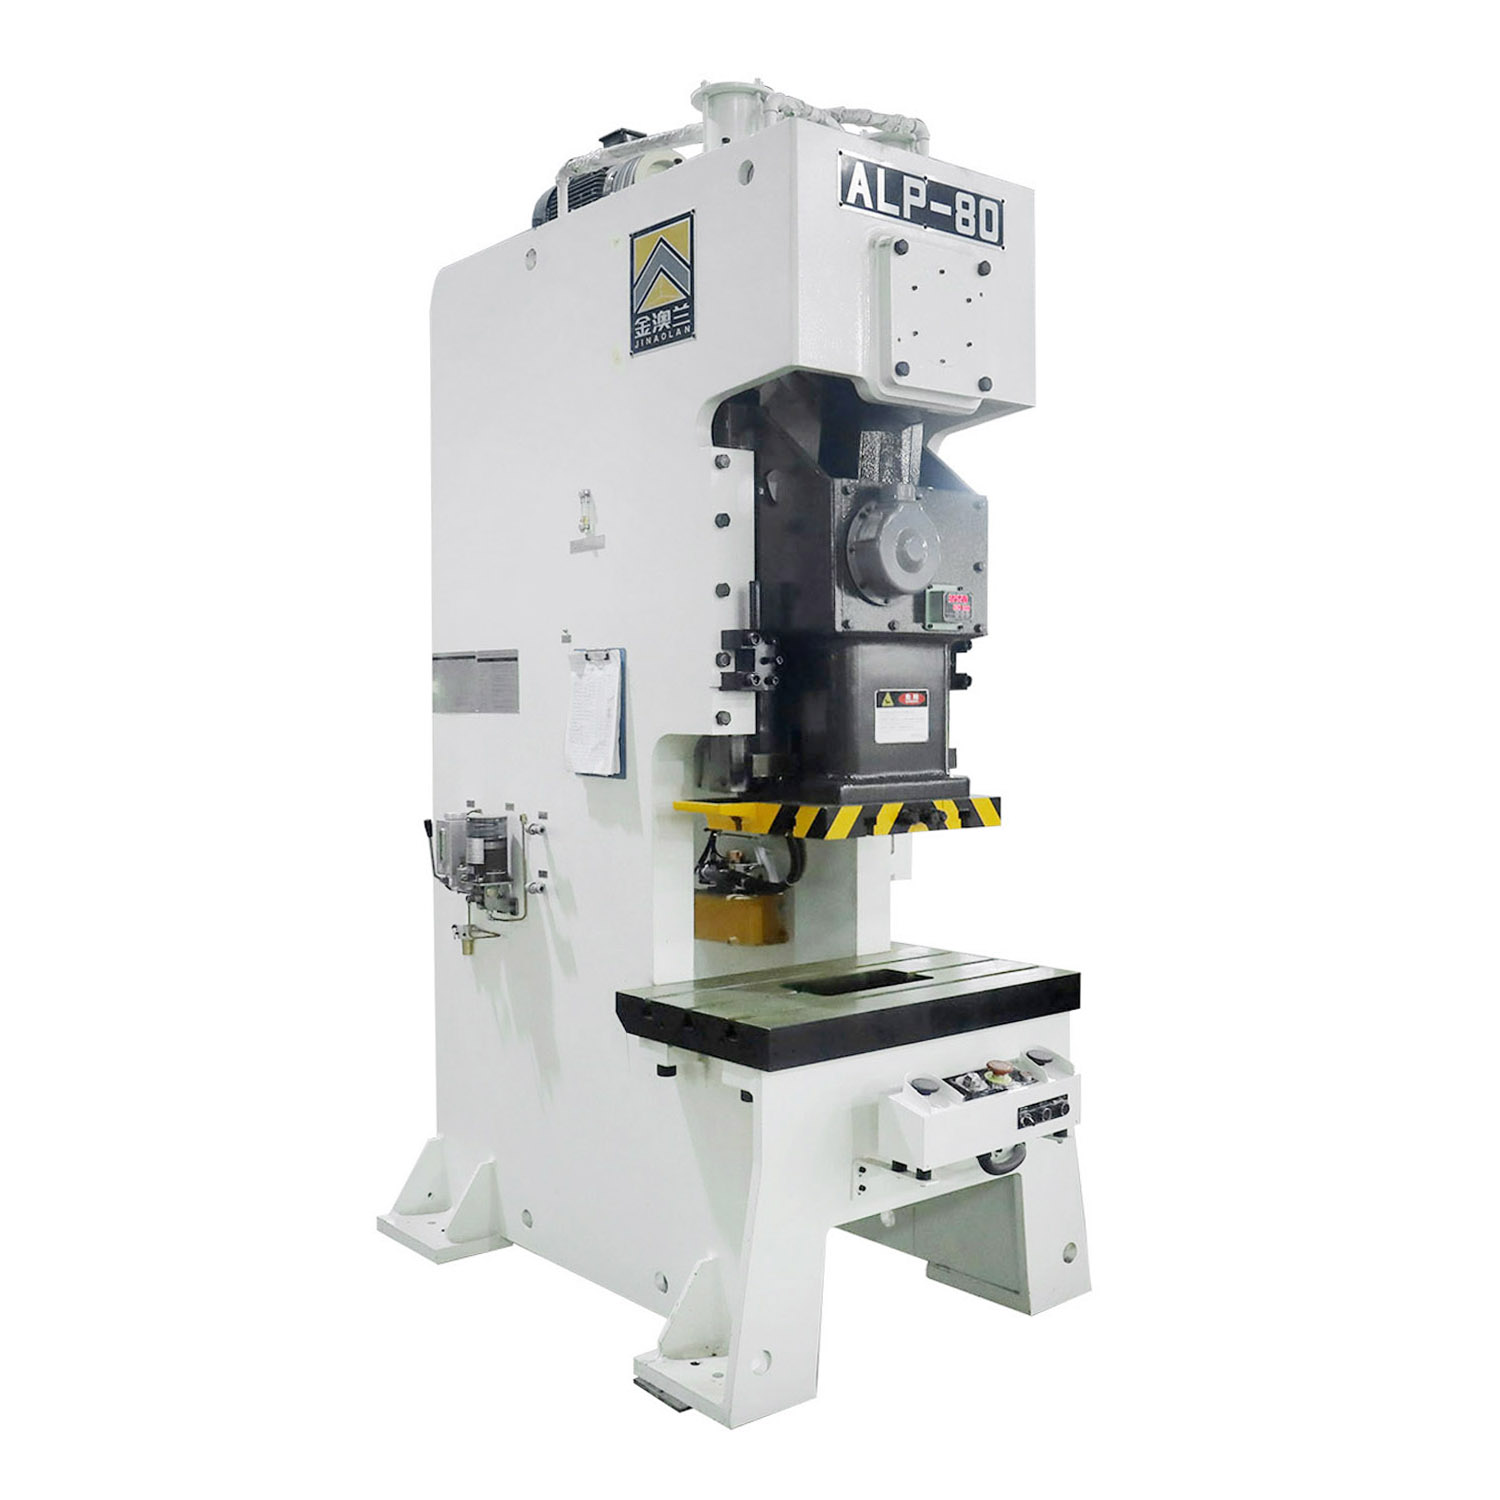

واضح ترین تضاد بین این دو طرح در دسترس بودن است. یک قاب شکاف دسترسی سه طرفه را ارائه می دهد. قاب H دسترسی به پنجره های جانبی باریک و بازشوهای جلو/عقب را محدود می کند. این قابلیت دسترسی مستقیماً بر زمان راه اندازی تأثیر می گذارد. تسهیلات با تغییرات مکرر قالب شاهد کاهش قابل توجه نیروی کار با ماشینهای شکاف باز هستند. لیفتراکها یا چرخ دستیها میتوانند از زوایای مختلف نزدیک شوند و تا صفحه تقویت کننده حرکت کنند. دسترسی به بست ها و گیره ها بدون خم شدن به فضای قالب تاریک و بسته آسان است. برای کارگاهی که روزانه سه یا چهار جابجایی را انجام می دهد، این سرعت یک مزیت عملیاتی عظیم است.
بارهای خارج از مرکز به طور متفاوتی بر فشارهای قاب H و شکاف فریم تأثیر می گذارد. پرس های فریم H پایداری بهتری را ایجاد می کنند زیرا ساختار چهار ستونی قوچ را از تمام گوشه ها پشتیبانی می کند و حرکت جانبی را کاهش می دهد. پرس های قاب شکاف نسبت به بارگذاری ناهموار حساس تر هستند، که می تواند فشار را بر قاب و سیستم راهنما افزایش دهد. کاربردهای بزرگ و سنگین مهر زنی معمولاً به پرس های فریم H نیاز دارند، در حالی که پرس های قاب شکاف برای قطعات کوچکتر و نیازهای تولید فشرده مناسب تر هستند. انتخاب ساختار مناسب به حفظ دقت، کاهش سایش ابزار و جلوگیری از نقص قطعه کمک می کند.
نسبت ردپای به تناژ را ارزیابی کنید. دستگاههای قاب شکاف قدرت ضربهگیری قابلتوجهی را در یک ردپای بسیار کوچک قرار میدهند. این باعث می شود آنها برای یکپارچه سازی تولید سلولی بسیار جذاب باشند. می توانید چند دستگاه پرس کوچک را با هم گروه بندی کنید تا یک خط تولید ناب ایجاد کنید. یک قاب H با تناژ مشابه به ردپایی بسیار بزرگتر و اغلب فاصله سقف بلندتر نیاز دارد. ادغام تسهیلات با گپ فریم ها ساده تر است. آنها به ندرت به چاله های پایه تخصصی یا جرثقیل های سقفی عظیم برای نصب نیاز دارند. میتوانید با استفاده از پایههای عایق کاری سنگین، آنها را مستقیماً به یک کف بتن مسلح استاندارد تعلل کنید.
ویژگی | C-Frame (Open-Gap) | قاب H (سمت راست) |
|---|---|---|
دسترسی | عالی (دسترسی سه طرفه) | محدود (Pilars دسترسی را مسدود می کند) |
سختی و انحراف | متوسط (مستعد به شکاف زاویه ای) | زیاد (حداقل انحراف) |
رد پا | فشرده (بدون نیاز به گودال) | بزرگ (اغلب به کار فونداسیون نیاز دارد) |
اجرای ایده آل تولید | مخلوط بالا، کم حجم (HMLV) | کم مخلوط، با حجم بالا |
پیچیدگی ابزار | تک ایستگاهی، ساده پیشرونده | پیچیده، چند ایستگاهی مترقی |
ظرفیت بار خارج از مرکز | ضعیف تا عادلانه | عالی |
تنوع تولید، انتخاب تجهیزات را دیکته می کند. گپ فریم ها به محیط های با ترکیب بالا و کم حجم (HMLV) علاقه دارند. در اینجا انعطاف پذیری عملیاتی محرک اصلی است. یک دستگاه ممکن است صبح براکت ها را بکوبد و بعدازظهر به نشانه های سکه بکوبد. سرعت ذاتی رم، خروجی را برای قراردادهای متنوع و کوتاه مدت به حداکثر می رساند. خطوط اختصاصی با حجم بالا که میلیون ها بار دقیقاً همان قسمت را مهر می زنند، از محیط سفت و سخت و کم سایش یک پرس سمت راست بهره بیشتری می برند. هنگامی که چابکی بیش از نیروی بی رحمانه و مداوم اهمیت دارد، پرس های شکاف را به کار می گیرید.
ارگونومی تغذیه دستی در پرس با شکاف باز بسیار برتر است. اپراتورها مجبور نیستند به اطراف ستون های فولادی سنگین دست یابند. دید ناحیه ابزارآلات عالی است که باعث کاهش خستگی و بهبود کنترل کیفیت می شود. ادغام اتوماسیون ساده است. رباتیک، تغذیه سیم پیچ، و سیستم های خودکار پرتاب قطعه به راحتی در پاکت دستگاه قرار می گیرند. میتوانید یک سروو فیدر را در یک طرف، یک نوار نقاله ضایعات را در پشت نصب کنید، و جلوی آن را برای دسترسی به تعمیر و نگهداری بدون درگیریهای فضایی باز بگذارید.
انحراف ذاتی یک قاب شکاف بر طول عمر ابزار تأثیر می گذارد. ابزار کاربید با تحمل محکم شکننده است. اگر قاب پرس تحت بار باز شود، پانچ و قالب کمی ناهماهنگ می شوند. این کاربید را خرد می کند و ابزار را از بین می برد. شما باید طراحی قالب را با قاب پرس مطابقت دهید. اگر باید قطعات با دقت بالا را روی یک پرس فریم برقی C اجرا کنید ، از قالب های هدایت شونده شدید استفاده کنید. پین های راهنمای عظیم و بوش های بلبرینگ داخل مجموعه قالب بخشی از نیروهای جانبی را جذب می کنند. این راهنمای قالب داخلی لبههای برش را از انحراف زاویهای پرس محافظت میکند و بار همترازی را از گیگهای پرس به کفش قالب منتقل میکند.
یک راه عملی برای کاهش فاصله قاب، اجتناب از کارکردن پرس با ظرفیت کامل است. حفظ حاشیه ایمنی، مانند استفاده از پرس بزرگتر از تناژ مورد نیاز، به کاهش انحراف و افزایش عمر تجهیزات کمک می کند. نصب مانیتورهای تناژ می تواند شرایط اضافه بار را تشخیص دهد و در صورت تجاوز از محدودیت، دستگاه را متوقف کند. برای کاربردهای سخت، اصلاحات میله اتصال می تواند استحکام قاب را بهبود بخشد و در عین حال انعطاف طراحی شکاف باز را حفظ کند.
نیازهای تعمیر و نگهداری به سیستم درایو بستگی دارد. پرس های مکانیکی به بررسی منظم کلاچ ها، ترمزها، فلایویل ها، نقاط روغن کاری و زمان بندی ایمنی نیاز دارند. پرس های هیدرولیک نیاز به نظارت بر سیلندرها، سطح فشار و وضعیت روغن دارند. صرف نظر از نوع سیستم، علائم اولیه مانند لرزش غیرعادی، صدای غیرعادی، نشت روغن، یا سایش بیش از حد راهنما باید به سرعت برطرف شود تا از آسیب دیدگی و خرابی تجهیزات جلوگیری شود.
طراحی باز سه طرفه چالش های ایمنی منحصر به فردی را ارائه می دهد. اپراتورها چندین نقطه دسترسی به منطقه خطر دارند. ادغام های ایمنی دقیق اجباری است. پرده های نور باید ناحیه کار اپراتور اولیه را بپوشانند. اگر مقررات محلی اجازه میدهد، میتوانید اینها را برای راهاندازی دستگاه سنجش حضور (PSDI) پیکربندی کنید و سرعت عملیات دستی را افزایش دهید. کنترلهای دو دستی اطمینان حاصل میکنند که دستهای اپراتور قبل از پایین آمدن قوچ از ابزار خالی است. محافظ های سخت، مانند سپرهای پلی کربنات یا توری فولادی، باید دسترسی به طرفین و پشت فضای قالب را مسدود کنند. رعایت استانداردهای OSHA و ANSI نیازمند یک رویکرد جامع برای محافظت از کل پاکت باز است.
ارزیابی سرمایهگذاریهای تجهیزات مستلزم بررسی تخصیص منابع و تأثیر تسهیلات است. ردپای جلو و الزامات نصب یک قاب شکافی معمولاً کمتر از یک دستگاه پرس مستقیم با تناژ قابل مقایسه است. این مانع کمتر برای ورود، منابع را برای ابزارسازی بهتر، سیستمهای QDC یا تجهیزات اتوماسیون آزاد میکند. تطبیق پذیری طولانی مدت ارزش عملیاتی مستمری را فراهم می کند. یک ماشین واحد می تواند طیف گسترده ای از هندسه ها و مواد را مدیریت کند. این سازگاری تضمین می کند که دستگاه به ندرت بیکار می نشیند و نرخ استفاده از طبقه فروشگاه شما را به حداکثر می رساند.
محاسبات بازده سرمایه گذاری باید در ساعات کار صرفه جویی شده و زمان کارکرد ماشین در نظر گرفته شود. زمان دقیقی را که برای تعویض قالب در پرس قاب بسته در مقابل پرس شکاف باز نیاز است اندازه گیری کنید. اجرای اصول تبادل یک دقیقه ای قالب (SMED). دقایق ذخیره شده را در نرخ نیروی کار مغازه خود و سپس در تعداد تعویض در سال ضرب کنید. بهره وری به سرعت ترکیب می شود. توانایی پیشنهاد قراردادهای متنوع و کوتاه مدت، تراکم برنامه تولید شما را افزایش می دهد. هر چه سریعتر بتوانید یک شغل راه اندازی کنید، امکانات شما برای تولید دسته کوچک رقابتی تر می شود.
در اینجا مراحل بعدی قابل اجرا برای تسهیلات شما آمده است:
تولید فعلی خود را بررسی کنید تا فراوانی تعویض قالب و تناژ متوسط مورد نیاز را شناسایی کنید.
برای رد کردن خطرات انحراف، بارگذاری دقیق خارج از مرکز و موازیسازی بستر به قوچ مورد نیاز را برای پیچیدهترین قالبها محاسبه کنید.
فضای کف موجود خود را اندازه گیری کنید تا مشخص کنید که آیا طرح بندی قاب شکاف فشرده جریان تولید سلولی کارآمدتری را ممکن می کند یا خیر.
قبل از نهایی کردن انتخاب تجهیزات، برای اجرای یک آزمایش مانیتور تناژ خاص در سنگین ترین برنامه خود، با یک سازنده پرس مشورت کنید.
A: محدوده استاندارد بین 10 تا 250 تن است. فیزیک ساختاری تناژهای بالاتر را محدود می کند زیرا طراحی جلو باز به عنوان یک اهرم عمل می کند. فشار بیش از 250 تن معمولاً باعث انحراف زاویه ای غیرقابل قبول می شود. در حالی که مدلهای سفارشی کمیاب تا 400 تن وجود دارند، به تقویتکنندههای فولادی عظیم نیاز دارند که مزایای صرفهجویی در فضا را نفی میکند.
پاسخ: بله، اما فقط برای قالب های پیشرونده کوتاه یا ساده. طول تخت محدود تعداد ایستگاه ها را محدود می کند. انحراف زاویه ای ذاتی تحت بار می تواند باعث ساییدگی یا سایش ناهموار در ابزارهای مترقی طولانی و با تحمل محکم شود. فریم های H به شدت برای کارهای پیچیده پیشرفته ترجیح داده می شوند.
پاسخ: شکاف ناشی از فیزیک طراحی جلو باز است. هنگامی که قوچ بر روی قطعه کار فشار می آورد، نیروی مساوی به قاب پرس به بالا فشار می آورد. بدون ستونهای جلویی برای نگهداشتن سازه، نیمه بالایی قاب در تناژ بالا کمی به سمت بالا و عقب خم میشود.
A: یک قاب C دارای جلو و کنارههای باز است که دسترسی عالی را برای اپراتورها و تغییرات سریع ابزار فراهم میکند. O-frame یا پرس سمت راست دارای ساختار حلقه بسته با چهار ستون گوشه است. O-frame استحکام فوق العاده و انحراف زاویه ای صفر را ارائه می دهد اما دسترسی به ناحیه ابزار را محدود می کند.
پاسخ: پرس های هیدرولیک به طور کلی برای کشیدن عمیق بهتر هستند. آنها می توانند نیروی کامل و ثابت را در تمام طول ضربه وارد کنند. پرس های مکانیکی تنها در انتهای ضربه به حداکثر تناژ می رسند که می تواند در طول عملیات کشش عمیق و مداوم، فلز را پاره کند.
پاسخ: این پرس ها باید به طور ایمن لنگر بیفتند تا از راه رفتن به دلیل لرزش عملیاتی جلوگیری شود. آنها معمولاً با استفاده از پیچ و مهره های لنگر سنگین به یک پد بتن مسلح پیچ می شوند. پایه های عایق ارتعاش یا پدهای تراز تخصصی اغلب بین پایه های پرس و کف برای جذب ضربه نصب می شوند.


