
نمایش ها:0 نویسنده:ویرایشگر سایت زمان انتشار: 2026-09-21 اصل و نسب:سایت


در مهر زنی فلزی با دقت بالا، استحکام ساختاری یک پرس فریم H (مستقیم) کاملاً به مکانیزم محرک آن بستگی دارد. ارتقاء از یک قاب C به یک قاب H مشکلات اساسی انحراف را حل می کند، اما پیکربندی نقطه داخلی عملکرد نهایی را در طبقه فروشگاه دیکته می کند. تعیین پیکربندی نقطه اشتباه منجر به خرابی های عملیاتی شدید می شود. شما در زیر بارهای خارج از مرکز، ساییدگی زودرس قالب و تحمل قطعات غیرقابل قبول را تجربه خواهید کرد. برای به حداکثر رساندن طول عمر ابزار و زمان تولید، مهندسان باید واقعیت های مکانیکی خاص پرس یک نقطه در مقابل دو نقطه را ارزیابی کنند . این راهنما معیارهای فنی را برای تطبیق معماری پرس با اندازههای تخت خاص، نیازهای تناژ، سیستمهای درایو، و کاربردهای ابزاری تجزیه میکند. ما به چگونگی تأثیر توزیع نیرو بر قالبهای پیشرونده و اینکه چرا تطبیق دستگاه با فلز غیرقابل مذاکره است، خواهیم پرداخت.
توزیع بار: پرس های تک نقطه ای در عملکردهای با نیروی بالا و در مرکز قرار دارند، در حالی که پرس های دو نقطه ای برای مدیریت بارگذاری خارج از مرکز در تنظیمات قالب پیشرونده اجباری هستند.
محدودیت های اندازه تخت: پیکربندی های دو نقطه ای برای ابعاد تخت بزرگتر (معمولا بیش از 48 اینچ از چپ به راست) برای حفظ موازی بودن اسلاید مورد نیاز است.
سقفهای تناژ: پرسهای قاب دو نقطهای H عموماً حداکثر ظرفیت بالاتری را در مقایسه با مدلهای تک نقطهای ارائه میدهند که آنها را برای مهر زنی سنگین و چند ایستگاهی ضروری میسازد.
سازگاری با ابزارها: قالب های پیشرونده و انتقالی به طور کلی نیاز به معماری های دو نقطه ای برای جلوگیری از سرخوردن اسلاید و محافظت از ابزارهای گران قیمت دارند.
هزینه در مقابل قابلیت: در حالی که پرسهای فریم H Double Point به سرمایه اولیه بالاتر و تعمیر و نگهداری پیچیدهتر نیاز دارند، هزینههای جایگزینی ابزار در برنامههای چند ایستگاهی را به شدت کاهش میدهند.
فهرست مطالب
ایجاد معیارهای موفقیت خط پایه برای پرس های مستقیم مستلزم تمرکز دقیق بر به حداقل رساندن انحراف است. برای تولید قطعات دقیق باید موازی اسلاید به بستر را تحت بار سنگین حفظ کنید. قاب H استحکام کلی بالاتری را در مقایسه با طرحهای پشت باز ارائه میکند. مکانیک درایو داخلی دقیقاً نحوه تبدیل آن سفتی به ابزار را دیکته می کند. تعداد اتصالات محرک اسلاید اساساً توزیع نیرو را تغییر می دهد. وقتی روی زمین مهر زنی راه می روید، تفاوت بین ماشینی که در حال پاره شدن است و ماشینی که به آرامی کار می کند، اغلب به این معماری داخلی مربوط می شود.
یک پرس تک نقطه ای از یک میله اتصال که در مرکز اسلاید قرار دارد برای انتقال نیرو استفاده می کند. این طرح نیروی قوی و دقیقی را برای عملیات متمرکز مانند خالی کردن، سکه گذاری و کشیدن عمیق فراهم می کند. با این حال، به دلیل اینکه بار در یک منطقه متمرکز است، لغزش در لبه ها پشتیبانی کمتری دارد. هنگامی که بارهای ناهموار رخ می دهد، لغزش ممکن است کج شود، که سایش راهنما را افزایش می دهد و بر دقت ابزار تاثیر می گذارد. بنابراین، پرسهای تک نقطهای برای کاربردهایی که بار متعادل و متمرکز باقی میماند، بهترین گزینه هستند.
یک پرس دو نقطه ای از دو اتصال مجزا برای توزیع نیرو در سرتاسر اسلاید استفاده می کند. به جای یک پیتمن مرکزی، دو میله اتصال به سمت چپ و راست مجموعه اسلاید متصل می شوند. سیستم محرک اغلب از یک درایو محور طولی یا چرخ دنده های دوگانه خارج از مرکز استفاده می کند. این مکانیسم ها این دو اتصال را به طور کامل همگام می کنند و ضربات زمان دار و تک اثر را در یک منطقه بسیار وسیع تر تضمین می کنند. تاج پرس دارای یک قطار دنده بسیار بزرگتر است تا اطمینان حاصل شود که هر دو پیتمن در هماهنگی مطلق حرکت می کنند.
این طراحی با اتصال دوگانه با لحظه های اوج مقابله می کند. فشار رو به پایین یکسانی را روی هر دو سمت چپ و راست لام به طور همزمان اعمال می کند. هنگامی که یک بار خارج از مرکز جابجا می شود، اتصال ثانویه مقاومت لازم را برای موازی نگه داشتن لغزنده با بستر فراهم می کند. تسهیلات به شدت به پرس های قاب دو نقطه ای H برای عملیات چند ایستگاهی، مهر زنی قطعات نامتقارن، و کاربردهای بستر پهن که نیاز به نیرو در یک ردپای فیزیکی بزرگ پخش می شود، متکی هستند.
با راندن اسلاید از دو نقطه، دستگاه به طور موثری شکاف را بر روی ابزار پر می کند. مانند حمل یک تکه تخته سه لا به آن فکر کنید. اگر با یک دست آن را در مرکز نگه دارید، تکان می خورد. اگر آن را با دو دست از هم باز نگه دارید، صاف و ثابت می ماند. این واقعیت مکانیکی معماریهای دو نقطهای را به ستون فقرات خطوط مدرن مترقی تبدیل میکند. شفت طولی از پیچش پیچشی جلوگیری می کند و اطمینان حاصل می کند که سمت چپ و راست لغزش دقیقاً در همان میلی ثانیه به نقطه مرده پایینی برخورد می کند.
مقایسه این دو پیکربندی نیاز به تجزیه و تحلیل مهندسی حیاتی و معیارهای تولید دارد. شما باید ارزیابی کنید که هر پرس چگونه استرس فیزیکی، محدودیت های ابعادی و اعمال نیروی خام را کنترل می کند. ما هنگام بررسی خط مهر زنی از مجموعه خاصی از معیارها استفاده می کنیم تا تعیین کنیم آیا پرس با ابزارسازی مطابقت دارد یا خیر.
حداکثر بار خارج از مرکز تولید شده توسط قالب خاص را محاسبه کنید.
ابعاد تخت مورد نیاز از چپ به راست را اندازه گیری کنید تا به طور کامل کفش قالب را پشتیبانی کند.
کل تناژ مورد نیاز و نحوه توزیع آن تناژ در ایستگاه ها را تعیین کنید.
ویژگی های تناژ معکوس ماده مورد مهر را ارزیابی کنید.
فضای فیزیکی موجود برای اتوماسیون و ریختن ضایعات را ارزیابی کنید.
بارهای خارج از مرکز می توانند بر دقت پرس و عمر ابزار تأثیر بگذارند. در پرس های تک نقطه ای، بارگذاری ناهموار باعث ایجاد نیروی کج بر روی لغزش می شود و سایش راهنما را افزایش می دهد و باعث آسیب احتمالی ابزار می شود. پرس های دو نقطه ای این مشکل را با توزیع نیرو از طریق دو نقطه اتصال، بهبود پایداری لغزش و حفظ تراز بهتر در طول مهر زنی چند ایستگاهی، کاهش می دهند. این به محافظت از قالب ها، کاهش سایش و بهبود قوام قطعه کمک می کند.
انتخاب پرس نه تنها به تناژ بلکه به نیازهای اندازه تخت نیز بستگی دارد. پرس های تک نقطه ای عرض محدودی دارند زیرا درایو مرکزی نمی تواند لغزنده های گسترده تر را به طور کامل پشتیبانی کند که ممکن است باعث انحراف و کاهش دقت شود. پرسهای دو نقطهای نیرو را از طریق دو اتصال توزیع میکنند و به اندازه تخت بزرگتر اجازه میدهند و در عین حال تراز اسلاید را حفظ میکنند. آنها برای ابزارهای گسترده، قالب های مترقی طولانی و کاربردهای مهر زنی در مقیاس بزرگ مناسب تر هستند.

تناژ کل به تنهایی توانایی پرس را تعیین نمی کند. پرس های تک نقطه ای برای بارهای متمرکز به خوبی کار می کنند، اما در تناژ بالاتر با محدودیت هایی روبرو هستند زیرا نقطه محرکه تک باید تمام نیروها را تحمل کند. پرسهای دو نقطهای بار را در دو نقطه اتصال توزیع میکنند و پایداری را بهبود میبخشند و از مناطق بزرگتر ابزار پشتیبانی میکنند. به عنوان مثال، یک پرس دو نقطه ای 400 تنی می تواند نیرو را در یک قالب گسترده پیشرونده پخش کند و در مقایسه با طراحی تک نقطه ای، تراز و دقت بهتری را حفظ کند.
متریک مشخصات | معماری تک نقطه ای | معماری دو نقطه ای |
|---|---|---|
بردار نیرو | متمرکز، تک محور رو به پایین | پراکنده، دو محور رو به پایین |
مقیاس پذیری عرض تخت | محدود (معمولا زیر 48 اینچ) | گسترده (به راحتی از 84 اینچ فراتر می رود) |
حمل بار غیرعادی | ضعیف (خطر بالای سر خوردن) | عالی (پایداری جانبی ذاتی) |
مکانیزم محرک | تک پیتمن، میل لنگ جلو به عقب | پیتمن دوگانه، درایو شفت طولی |
کاربرد اولیه | خالی کردن سنگین، طراحی عمیق، سکه | قالب های پیشرونده، سیستم های انتقال |
پتانسیل سایش Gib | اگر تحت بارهای خارج از مرکز قرار گیرد، زیاد است | کم به دلیل توزیع متوازن نیرو |
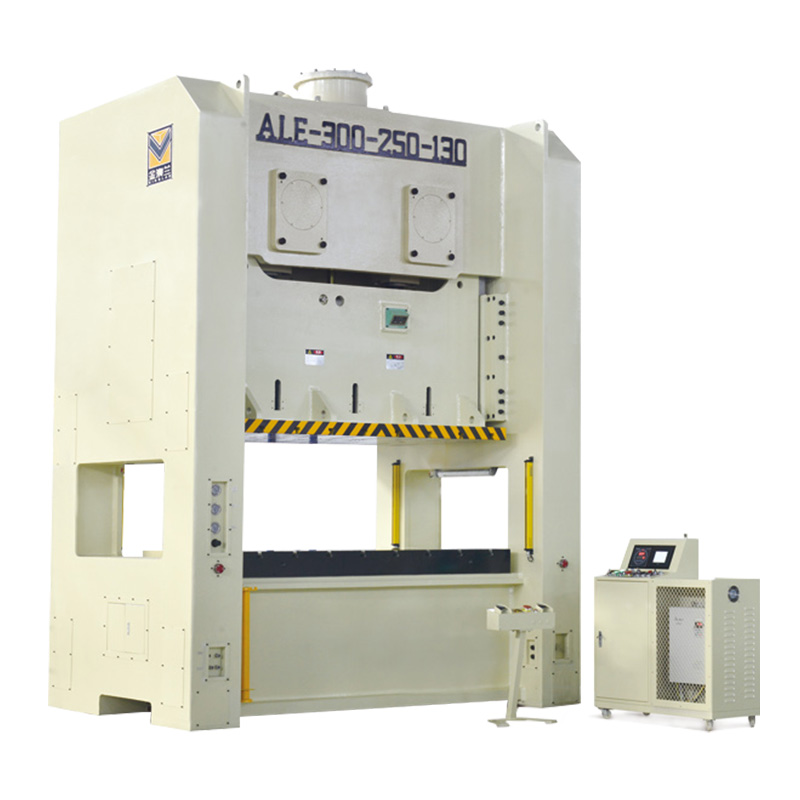
پیکربندی پرس باید با الزامات ابزار مطابقت داشته باشد. استفاده از نوع پرس نامناسب می تواند دقت را کاهش دهد، سایش قالب را افزایش دهد و راندمان تولید را محدود کند.
پرس های تک نقطه ای برای قالب های تک مرحله ای یا فشرده که بار در نزدیکی مرکز تخت قرار می گیرد، مناسب هستند. آنها برای قالب های طولانی مدت مناسب نیستند زیرا تغییر موقعیت بار می تواند باعث عدم تراز لغزشی و سایش ناهموار ابزار شود.
پرس های دو نقطه ای برای مهر زنی مترقی مناسب تر هستند. طراحی اتصال دوگانه آنها، نیرو را در سرتاسر اسلاید توزیع میکند و در طول عملیات چند مرحلهای مانند پانچ، شکلدهی و خالی کردن، تراز بهتری را حفظ میکند.
سفتی پرس مستقیماً بر عملکرد ابزار و دقت قطعه تأثیر می گذارد. اگر اسلاید در حین کار کج شود، مشتها و قالبها ممکن است نامرتب شوند و باعث سایش سریعتر، شکسته شدن ابزار و قطعات ناسازگار شوند.
پرس های دو نقطه ای با حفظ موازی بهتر، ثبات لغزش را بهبود می بخشند. این کمک می کند:
عمر مرگ را افزایش دهید
آسیب ضربه را کاهش دهید
بهبود دقت ابعادی
فرکانس نگهداری پایین تر
حرکت لغزشی پایدار همچنین به دستیابی به برش های تمیزتر و بریدگی کمتر در قسمت های تمام شده کمک می کند.
خطوط مهر زنی مدرن اغلب به فیدرها، سیستم های انتقال و حذف خودکار ضایعات نیاز دارند. پرس های تک نقطه ای ممکن است فضای محدودی برای اتوماسیون پیچیده به دلیل مناطق کاری باریک تر داشته باشند.
پرس های دو نقطه ای تخت های پهن تر و فضای نصب بیشتری را برای موارد زیر فراهم می کنند:
فیدرهای سروو
سیستم های انتقال
حسگرها
تجهیزات جابجایی قطعات
توزیع متوازن نیرو همچنین ثبات را هنگام اجرای تولید خودکار بهبود می بخشد و به محافظت از ابزار و تجهیزات اتوماسیون کمک می کند.
حداکثر بار خارج از مرکز بزرگترین قالب پیشرونده خود را برای تعیین پایداری جانبی مورد نیاز محاسبه کنید.
مانیتورهای تناژ معکوس را روی تجهیزات فعلی خود نصب کنید تا داده های پایه دقیق را برای مشخصات مطبوعات بعدی خود جمع آوری کنید.
تجزیه و تحلیل اجزای محدود (FEA) را بر روی توزیع بار مورد انتظار خود انجام دهید تا قبل از نهایی کردن طراحی پرس، لحظات اوج احتمالی را شناسایی کنید.
با یک مهندس برنامه مطبوعاتی مشورت کنید تا نقشه های قالب خاص خود را بررسی کنید و الزامات اندازه تخت را تأیید کنید.
پاسخ: تفاوت اصلی در تعداد اتصالات محرک اسلاید است. یک پرس تک نقطه ای از یک اتصال مرکزی استفاده می کند و نیروی متمرکزی را به وسط تخت می رساند. یک پرس دو نقطه ای از دو اتصال استفاده می کند که نیرو را به طور مساوی در دو طرف چپ و راست توزیع می کند تا در برابر بارهای خارج از مرکز مقاومت کند.
ج: بسیار ناامید است. قالب های پیشرونده با حرکت مواد در ایستگاه های متوالی، بارهای متحرک و خارج از مرکز ایجاد می کنند. یک پرس تک نقطه ای برای حفظ موازی لغزش تحت این بارهای غیرعادی تلاش می کند. این ناپایداری منجر به سر خوردن لغزنده، سایش سریع گاب و شکستگی ابزار می شود.
پاسخ: پرسهای دو نقطهای دارای قابهای ریختهگری بسیار بزرگتر هستند تا بسترهای پهنتر و مکانیسمهای اتصال دوگانه را در خود جای دهند. این پیچیدگی مکانیکی اضافه شده، از جمله چرخ دنده های غیرمرکز هماهنگ و محرک های محور طولی، وزن کلی دستگاه را به شدت افزایش می دهد و به پایه های بتنی عمیق تر و شدیدتر نیاز دارد.
A: بارگذاری خارج از مرکز یک افکت اهرمی ایجاد می کند که سعی می کند اسلاید مطبوعات را کج کند. اگر مطبوعات نتوانند در این لحظه اوج مقاومت کنند، لغزش موازی بودن را از دست می دهد. این باعث میشود که غدهها تنش جانبی را جذب کنند، باعث میشود مشتها با زاویه وارد قالب شوند و سایش ابزار را تسریع میکنند.
پاسخ: به عنوان یک قانون کلی صنعتی، زمانی که ابعاد تخت چپ به راست از 48 اینچ بیشتر شود، پیکربندی دو نقطه ضروری می شود. فراتر از این عرض، یک اتصال مرکزی واحد نمی تواند به اندازه کافی لبه های بیرونی لغزنده را پشتیبانی کند، که منجر به انحراف غیرقابل قبول و کیفیت پایین قطعه می شود.
پاسخ: خیر. تناژ رتبه بندی کلی قاب پرس و سیستم درایو است، نه ضربدر نقاط اتصال. یک پرس دو نقطه ای 400 تنی 400 تن نیرو را در دو نقطه توزیع می کند. با این حال، طرحهای دو نقطهای تا حداکثر تناژ بسیار بالاتر مقیاس میشوند.
A: یک درایو شافت طولی به موازات بستر پرس اجرا می شود و عمدتاً در پرس های دو نقطه ای استفاده می شود. این سیستمهای درایو غیرعادی دوگانه را همگام میکند و اطمینان میدهد که هر دو میله اتصال کاملاً پشت سر هم حرکت میکنند. این همگام سازی حتی نیروی رو به پایین را تضمین می کند و موازی لغزش را حفظ می کند.


