
نمایش ها:0 نویسنده:ویرایشگر سایت زمان انتشار: 2026-09-21 اصل و نسب:سایت


هنگامی که مقیاس تولید از آستانه 200 تن عبور می کند، ماشین آلات استاندارد مهر زنی با محدودیت های فیزیکی شدید مواجه می شوند. انحراف زاویه ای و قالب زودرس به سرعت ترکیب می شوند. این امر دقت قطعه را از بین می برد و بودجه تعمیر و نگهداری را افزایش می دهد. چالش مهندسی بر حفظ تلورانس قطعات محدود متمرکز است. همچنین باید از قالبهای پیشرونده گران قیمت در طول برنامههای ضربه پیوسته که بارگذاری خارج از مرکز اجتنابناپذیر است، محافظت کنید. تکیه بر تجهیزات قاب باز برای مواد سنگین منجر به خرابی ابزار و نرخ ضایعات غیرقابل قبول می شود.
برای رفع این خرابیهای ساختاری، پرس پاور فریم H به یک ضرورت مطلق برای تولید با ظرفیت بالا تبدیل میشود. ارزیابی این تجهیزات تمرکز را از نیازهای تناژ ساده به تجزیه و تحلیل جامع سفتی قاب و پروفیل های سینماتیکی تغییر می دهد. ارتقاء به یک معماری قاب بسته اساساً نحوه مدیریت نیروهای فشاری شدید و عملیات پیچیده شکلدهی چند ایستگاهی را تغییر میدهد.
استحکام ساختاری عمر قالب را دیکته میکند: طراحی حلقه بسته و چهار ستونی یک قاب H، «انحراف» و انحراف زاویهای ذاتی در پرسهای قاب C را از بین میبرد و مستقیماً طول عمر قالبهای پیچیده پیشرونده را افزایش میدهد.
جابجایی عالی بارهای خارج از مرکز: ساختار قاب متقارن و سیستمهای هدایت لغزشی پیشرفته (مثلاً، گیرههای 8 نقطهای) موازیسازی را حتی تحت بارگیری شدید خارج از مرکز در طول مهر زنی چند ایستگاهی حفظ میکنند.
پیش نیازهای فونداسیون و تاسیسات: پرس های توان فریم H با تناژ بالا به سرمایه گذاری های زیرساختی قابل توجهی نیاز دارند، از جمله فونداسیون های گودال بتنی تخصصی، جداسازی ارتعاش، و ترخیص جرثقیل سقفی کافی.
ارزش بلندمدت در مقابل CapEx اولیه: در حالی که هزینه سرمایه اولیه به طور قابلتوجهی بیشتر از جایگزینهای باز است، بازگشت سرمایه از طریق کاهش نرخهای ضایعات، بازسازی قالبهای کمتر و ضربههای پایدار بالاتر در دقیقه (SPM) در برنامههای گیج سنگین محقق میشود.
فهرست مطالب
مهر زنی با تناژ بالا فشار مکانیکی شدیدی را هم به ماشین و هم به ابزارآلات وارد می کند. موفقیت در مهر زنی با ظرفیت بالا مستلزم یک پایه سازه ای است که بتواند این نیروها را بدون به خطر انداختن دقت ابعادی قطعه تمام شده جذب کند. وقتی یک پرس را به حد و مرزش برسانید، هر نقطه ضعفی را در ریخته گری و مونتاژ آن آشکار می کنید.
ما سه نقطه شکست مکانیکی اولیه را در محیطهای سنگین مهر زنی میبینیم. اول، فاصله قاب زاویه ورود پانچ را تغییر می دهد. ثانیاً، حرکت لغزنده جانبی بیش از حد باعث می شود پانچ ماتریس قالب را بتراشد. سوم، شکستگی شدید ضربه ناگهانی در اجزای پرس داخلی. شما باید قبل از تغذیه اولین سیم پیچ، این خطرات را خارج از فرآیند مهندسی کنید.

پرس های OBI و C-frame دسترسی عالی به قالب را فراهم می کنند اما در زیر بارهای سنگین استحکام کمتری دارند. هنگامی که نزدیک به حداکثر ظرفیت کار میکند، قاب باز میتواند کمی تغییر شکل داده و باعث ناهماهنگی پانچ و قالب، سایش سریعتر ابزار و کاهش دقت قطعه شود.
پرس های فریم H از یک ساختار چهار ستونی بسته برای توزیع یکنواخت نیرو در سراسر قاب استفاده می کنند. این طراحی انحراف را به حداقل می رساند، موازی لغزش را حفظ می کند و عملکرد مهر زنی پایدارتر را در طول عملیات با تناژ بالا تضمین می کند.
مشخصات | C-Frame (Open-Back) را فشار دهید | پرس H-Frame (Straight-Side). |
|---|---|---|
طراحی قاب | جلو باز، ریخته گری C شکل یا جوش | حلقه بسته، ساخت 4 ستون |
نمایه انحراف | انحراف زاویه ای (شکاف "دهان تمساح") | کشیدگی عمودی متقارن (حفظ موازی) |
ظرفیت تناژ | به طور معمول حداکثر به 200-300 تن محدود می شود | مقیاس کارآمد از 200 تا 3000+ تن |
تاثیر مرگ بر زندگی | فرسودگی تسریع شده به دلیل ناهماهنگی پانچ | طول عمر قالب به دلیل تراز دقیق پانچ به قالب |
دسترسی به ابزار | دسترسی سه طرفه (جلو، چپ، راست) | محدود به جلو/عقب و شیشه های جانبی خاص |
عملیات خالی کردن، به ویژه با مواد AHSS، نیروهای معکوس قوی در هنگام شکستن مواد ایجاد می کند. این آزاد شدن ناگهانی انرژی بارهای ضربه ای ایجاد می کند که اگر پرس سفتی کافی نداشته باشد می تواند به قاب، ابزار و راهنماهای لغزنده آسیب برساند.
پرس های قاب H برای جذب این ضربه ها از طریق سازه های فولادی سنگین، تاج های تقویت شده و قاب های میله ای پیش تنیده طراحی شده اند. این ساختار سفت و سخت لرزش را کاهش میدهد، از سیستم ابزار محافظت میکند و قابلیت اطمینان را در طول عملیات تخلیه با نیروی بالا بهبود میبخشد.
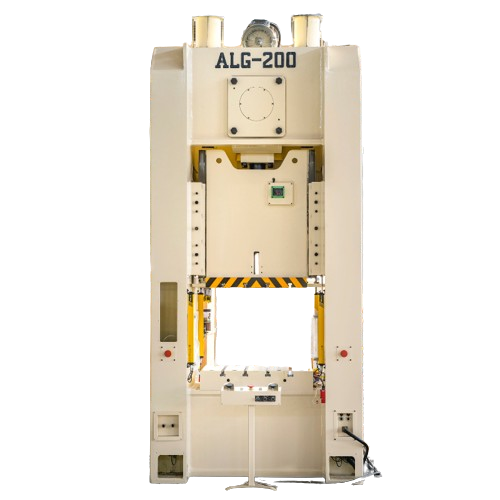
صلبیت ساختاری قاب تنها نیمی از معادله است. مکانیسم محرک نحوه اعمال نیرو به مواد را تعیین می کند. این امر مناسب بودن مطبوعات را برای کاربردهای خاص تعیین می کند. انتخاب فنآوری صحیح درایو، نرخ ضربه را بهینه میکند و نیازهای شکلدهی منحصربهفرد فلزات مختلف را مدیریت میکند.
درایوهای میل لنگ استاندارد به طور گسترده برای کاربردهای عمومی مهر زنی استفاده می شوند زیرا سرعت بالا و عملکرد قابل اعتمادی را ارائه می دهند. با این حال، در بارهای بالا، نیروی زاویه دار از شاتون می تواند فشار جانبی را روی راهنماهای لغزنده ایجاد کند و سایش را افزایش دهد.
درایوهای دنده غیرعادی برای کاربردهای سنگین و کشش عمیق مناسب تر هستند. آنها نیرو را مستقیماً از طریق قاب پرس وارد می کنند و در حین حرکت شکل دهی گشتاور بیشتری را فراهم می کنند و در عین حال بارهای جانبی روی لغزنده را کاهش می دهند. این امر ثبات را بهبود می بخشد، از سیستم هدایت محافظت می کند و از عملیات های با تناژ بالا پشتیبانی می کند.
سیستمهای لینک درایو با کاهش سرعت شکلدهی در طول حرکت کار و افزایش سرعت برگشت، حرکت لغزش را تغییر میدهند. این کار تاثیر روی قالب را کاهش می دهد، جریان مواد را در طول کشش عمیق بهبود می بخشد و راندمان تولید بالا را حفظ می کند. سروو پرسها با استفاده از موتورهای قابل برنامهریزی برای تنظیم پروفیل ضربه، کنترل بیشتری را فراهم میکنند و به عملکردهایی مانند توقف در پایین برای فرآیندهای شکلدهی خاص اجازه میدهند. آنها همچنین بهره وری انرژی را بهبود می بخشند و سایش مکانیکی را از طریق کنترل حرکت بهینه کاهش می دهند.
انتخاب پرس فریم H با ظرفیت بالا مستلزم تطبیق مشخصات دستگاه با الزامات تولید است. پرس مناسب باید نیرو، ثبات و دقت کافی برای پشتیبانی از ابزار و مواد را فراهم کند. انتخاب نادرست ممکن است منجر به کیفیت پایین قطعه، سایش بیش از حد قالب یا توقف تولید شود.
انتخاب پرس به بیش از حداکثر تناژ بستگی دارد. تناژ نشان دهنده اوج نیرویی است که ماشین می تواند ایجاد کند، در حالی که ظرفیت انرژی تعیین می کند که پرس چقدر می تواند نیرو را در طول ضربه به طور موثر حفظ کند.
برای کشش عمیق و کاربردهای شکل دهی سنگین، انتخاب پرس فقط بر اساس تناژ ممکن است باعث عملکرد ناکافی شود. مهندسان همچنین باید در نظر داشته باشند:
نیروی تشکیل دهنده مورد نیاز
انرژی مورد نیاز در طول سکته مغزی
اندازه و وزن قالب
توسعه تولید در آینده
اندازه بستر و تکیه گاه باید به طور کامل از قالب پشتیبانی کند تا از بارگذاری ناهموار جلوگیری شود. فضای مناسب تخلیه قراضه نیز برای جلوگیری از تجمع مواد و محافظت از ابزار مهم است.
سیستم هدایت لغزنده در طول مهر زنی تراز بین قالب های بالایی و پایینی را حفظ می کند.
یک سیستم هدایت استاندارد 4 نقطه ای از لغزش در چهار گوشه پشتیبانی می کند و برای بارهای متعادل به خوبی کار می کند. با این حال، ممکن است هنگام اجرای قالبهای پیشرونده بزرگ با توزیع نابرابر نیرو، محدودیتهایی داشته باشد.
یک سیستم جیب 8 نقطه ای پشتیبانی اضافی را در هر دو جهت چپ-راست و جلو عقب فراهم می کند. این امر پایداری لغزش را بهبود می بخشد، هم ترازی پانچ و قالب را حفظ می کند و سایش را در حین عملیات مهر زنی پیچیده کاهش می دهد.
مزایای راهنمایی 8 نقطه ای:
مقاومت بهتر در برابر بارهای خارج از مرکز
بهبود دقت قطعه
عمر طولانی تر
عملکرد مهر زنی مترقی با ثبات تر
پرس های قاب مدرن H برای خطوط تولید خودکار طراحی شده اند. ساختار سفت و سخت و منطقه کاری بزرگ آنها امکان ادغام آسان با:
فیدرهای سروو
صاف کننده ها
سیستم های انتقال
تجهیزات جابجایی رباتیک
قبل از انتخاب پرس، سازندگان باید ارزیابی کنند:
ارتفاع خط تغذیه
ابعاد بازشو مواد
سیستم های ارتباطی اتوماسیون
الزامات فضای انتقال
یکپارچه سازی مناسب، موقعیت دقیق مواد و تولید با سرعت بالا را تضمین می کند و در عین حال خطاهای تغذیه و آسیب ابزار را کاهش می دهد.
بخشهای تولیدی خاص تقاضا برای پرسهای مستقیم با ظرفیت بالا را افزایش میدهند. در صنعت خودرو، تغییر به سمت خودروهای الکتریکی مستلزم مهر زنی اجزای ساختاری عظیم است. سینی های باتری و براکت های شاسی تقویت شده به اندازه تخت بزرگ و استحکام ساختاری استثنایی نیاز دارند. شما باید تلورانس های لازم برای جوشکاری رباتیک خودکار در پایین دست را حفظ کنید. اگر قسمت مهر شده دارای برگشت فنری یا واریانس ابعادی بیش از حد باشد، ربات های جوشکاری در برخورد با قوس شکست خواهند خورد.
انتقال به مواد سبک تر و سخت تر، اساساً فیزیک مهر زنی را تغییر می دهد. آلیاژهای آلومینیوم درجه هوافضا و AHSS به تناژهای شکل دهی بسیار بالاتری نیاز دارند. آنها نیروهای خشونت آمیز ضربتی ایجاد می کنند. فقط پرس های فریم H بسیار تقویت شده دارای جرم ساختاری و دقت هدایت کننده لازم برای پردازش این مواد پیشرفته هستند. تلاش برای مهر زدن AHSS بر روی یک دستگاه پرس قاب باز قدیمی تر، به معنای واقعی کلمه دستگاه را به مرور زمان از هم می پاشد.
انتخاب پرس فریم H با ظرفیت بالا مستلزم متعادل کردن هزینه تجهیزات، راندمان تولید و مزایای عملیاتی طولانی مدت است. تصمیم تنها در مورد خرید یک ماشین نیست، بلکه در مورد بهبود عملکرد ابزار، کاهش زمان خرابی و بهینه سازی کل فرآیند تولید است.
یک پرس فریم سمت راست H به سرمایه گذاری اولیه بالاتری نسبت به پرس های فریم C کوچکتر نیاز دارد. هزینه شامل خرید ماشین، حمل و نقل، نصب و آماده سازی فونداسیون می باشد.
با این حال، ساختار قاب قوی تر، انحراف لغزش را کاهش می دهد و تراز پانچ به قالب را بهبود می بخشد. این به افزایش عمر قالب، کاهش تعمیرات ابزار و کاهش نرخ ضایعات در طول تولید طولانی مدت کمک می کند.
برای سازندگانی که از قالب های گران قیمت پیشرونده استفاده می کنند، دقت و پایداری بهبود یافته می تواند صرفه جویی قابل توجهی در طول عمر دستگاه ایجاد کند.
پرسهای قاب C دسترسی آسانتری را برای تغییرات ابزار فراهم میکنند، در حالی که پرسهای قاب H بیشتر بر روی استحکام و عملکرد بار بالا تمرکز میکنند. پرس های فریم H به دلیل ساختار بسته خود ممکن است به تجهیزات پیشرفته تری برای جابجایی قالب های سنگین نیاز داشته باشند.
برای بهبود کارایی تغییر، تولیدکنندگان می توانند موارد زیر را ادغام کنند:
سیستم های تغییر مرگ سریع (QDC).
گیره های قالب هیدرولیک
بالابرهای پنوماتیکی
سیستم های تقویت کننده نورد
این راهحلها زمان راهاندازی را کاهش میدهند و به یک پرس فریم H اجازه میدهند تا چندین کار تولید را به طور موثر انجام دهد.
انتخاب سازنده مناسب به اندازه انتخاب مشخصات دستگاه مهم است. پرس های تناژ بالا اغلب بر اساس نیازهای تولید سفارشی می شوند، به این معنی که برنامه ریزی پروژه باید زمان مهندسی، ساخت، نصب و آزمایش را در نظر بگیرد.
یک تامین کننده قابل اعتماد باید ارائه دهد:
پشتیبانی فنی در هنگام انتخاب ماشین
در دسترس بودن قطعات یدکی
کمک نصب
راهنمایی تعمیر و نگهداری
پشتیبانی خدمات طولانی مدت
پشتیبانی قوی پس از فروش به کاهش خرابی های غیرمنتظره کمک می کند و عملکرد پایدار اجزای حیاتی مانند سیستم های روغن کاری، واحدهای کلاچ و ترمز و سیستم های هیدرولیک را تضمین می کند.
A: تفاوت اصلی طراحی ساختاری است. یک قاب C دارای یک جلو باز است که امکان دسترسی آسان به ابزارآلات را فراهم می کند اما تحت بارهای زیاد از انحراف زاویه ای رنج می برد. یک قاب H دارای طراحی چهار ستونی با حلقه بسته است که این انحراف را از بین می برد و موازی شدید بین اسلاید و بستر را در حین کار حفظ می کند.
پاسخ: تولیدکنندگان معمولاً زمانی که کارکرد از 200 تا 300 تن فراتر می رود، به پرس های سمت راست می روند. فراتر از این آستانه، محدودیتهای فیزیکی طرحهای قاب باز باعث انحراف بیش از حد میشود که منجر به سایش سریع قالب و تلرانسهای غیرقابل قبول قطعه میشود.
پاسخ: با حذف انحراف زاویه ای، پرس تضمین می کند که پانچ هر بار کاملا مستقیم وارد حفره قالب می شود. این تراز دقیق از ساییده شدن پانچ به ماتریس قالب جلوگیری می کند، سایش را به شدت کاهش می دهد، از برش لبه ها جلوگیری می کند و زمان بین تیز کردن های مورد نیاز را افزایش می دهد.
پاسخ: پرس های با تناژ بالا به پی های بتن تخصصی و ایزوله نیاز دارند. این شامل حفاری یک گودال، ریختن یک بلوک اینرسی بتن مسلح، و نصب لنت های میرایی لرزش یا جداکننده های فنری برای جلوگیری از آسیب امواج ضربه ای به کف کارخانه و تجهیزات مجاور است.
پاسخ: بله، آنها به طور خاص برای آن طراحی شده اند. ساختار متقارن چهار ستون، همراه با سیستمهای هدایت پیشرفته مانند گیرههای 8 نقطهای، حرکت لغزنده جانبی و طولی را محدود میکند. این مانع از کج شدن قوچ در هنگام اعمال نیروهای ناهموار در سراسر بستر می شود.
A: یک سیستم 8 نقطه ای گیب لغزش را در هر چهار گوشه می گیرد و حرکت را در هر دو جهت جلو به عقب و چپ به راست کنترل می کند. این راهنمای جامع در مقایسه با سیستمهای استاندارد 4 نقطهای که برای ابزارهای پیچیده و چند ایستگاهی حیاتی است، همترازی پانچ به قالب برتر را ارائه میکند.


