
نمایش ها:0 نویسنده:ویرایشگر سایت زمان انتشار: 2026-09-21 اصل و نسب:سایت


مهر زنی قطعات عظیم و نامتقارن یک چالش مهندسی جدی است. شما باید تناژ شدید را در مناطق پهن بستر بدون به خطر انداختن موازی لغزش یا کیفیت قطعه مدیریت کنید. هنگام تشکیل پانلهای بدنه خودرو، پوستههای لوازم خانگی یا اجزای بزرگ هوافضا، نیروی مورد نیاز به ندرت کاملاً زیر قوچ متمرکز میشود. این بارگذاری غیرعادی فشار زیادی بر ساختار پرس ایجاد می کند. اگر سیستم تعلیق را کمتر مشخص کنید، نیروهای خارج از مرکز منجر به سایش زودرس قالب، تحمل قطعات غیرقابل قبول و آسیب فاجعه بار تجهیزات می شود.
حل این امر مستلزم ارزیابی تفاوت های ساختاری اساسی بین معماری های مطبوعاتی است. انتخاب پرس چهار نقطه در مقابل دو نقطه دوام عملیاتی طولانی مدت، طول عمر ابزار، سازگاری اتوماسیون و اثربخشی کلی تجهیزات را دیکته می کند. انتخاب پیکربندی مناسب تضمین میکند که لغزنده موازی با تکیهگاه حتی در شرایط واژگونی شدید باقی میماند و از ابزار و قاب پرس محافظت میکند.
موازی سازی تحت بار: پرس چهار نقطه ای مقاومت بالایی در برابر سر خوردن در هنگام بارگذاری شدید خارج از مرکز ایجاد می کند و این امر را برای قطعات عظیم و نامتقارن الزامی می کند.
محدودیتهای اندازه تخت: پرسهای دو نقطهای معمولاً برای ابعاد تخت از چپ به راست تا ۱۲۰ تا ۱۴۴ اینچ بهینه هستند. فراتر از این معمولاً نیاز به یک معماری چهار نقطه ای برای جلوگیری از انحراف دارد.
استراتژی ابزارسازی و اتوماسیون: قالبهای انتقال چند ایستگاهی با بارهای سنگین نامتعادل در انتهای تخت پرس، و همچنین اتوماسیون روباتیکی که به بازشوهای بزرگ پنجره نیاز دارد، به مکانیک پشتیبانی از گوشه یک سیستم چهار نقطهای نیاز دارد.
قابلیتهای کشیدن عمیق: سیستمهای چهار نقطهای هنگام ادغام بالشتکهای عظیم مورد نیاز برای کشیدن عمیق پانلهای بزرگ خودرو یا لوازم خانگی، پایداری عالی را ارائه میدهند.
هزینه در مقابل قابلیت: در حالی که یک پرس چهار نقطه به سرمایه گذاری اولیه و تعمیر و نگهداری پیچیده به میزان قابل توجهی نیاز دارد، به شدت سایش ابزار و نرخ ضایعات را در برنامه های کاربردی پانل های بزرگ کاهش می دهد.
فهرست مطالب
یک سیستم تعلیق پرس، لغزنده و تکیه گاه را در هنگام مهر زنی به درستی تراز می کند. نیروهای تشکیل دهنده را به طور یکنواخت توزیع می کند و تغییر شکل تحت بارهای سنگین را کاهش می دهد.
در حین مهر زنی، مواد به سمت لغزنده فشار می آورند. حمل بارهای متعادل آسان تر است، اما قطعات بزرگ یا پیچیده اغلب نیروهای ناهموار ایجاد می کنند. سیستم تعلیق به حفظ ثبات و محافظت از ابزار کمک می کند.
یک پرس دو نقطه ای از دو اتصال درایو برای جابجایی اسلاید استفاده می کند. این طرح پایداری خوبی را برای عملیات مهر زنی استاندارد که در آن بارها نسبتاً متعادل هستند، فراهم می کند.
برنامه های کاربردی رایج:
مترقی می میرد
قطعات مهر زنی استاندارد
فرآیندهای تولید متعادل
پرس های دو نقطه ای برای کاهش حرکت لغزش تحت بار به سیستم های راهنما متکی هستند. آنها مقرون به صرفه هستند و برای بسیاری از کاربردهای عمومی مهر زنی مناسب هستند.
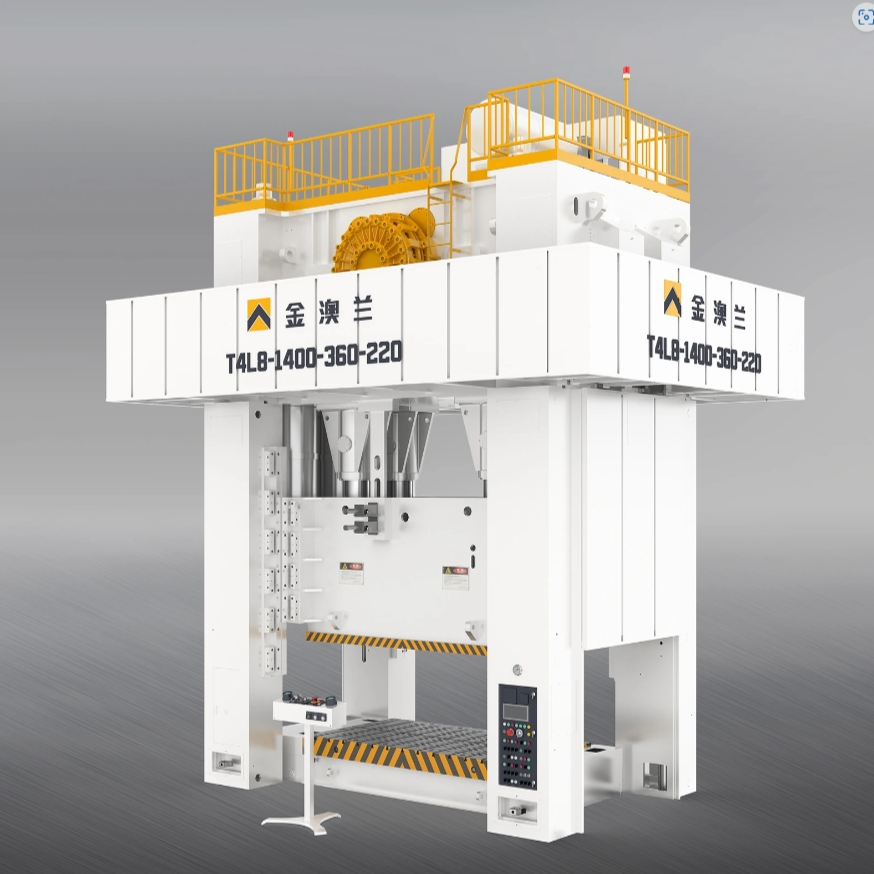
یک پرس چهار نقطه ای از چهار اتصال درایو در نزدیکی گوشه های اسلاید استفاده می کند. این طراحی پشتیبانی بهتری را فراهم می کند و پایداری را در هنگام بارگذاری سنگین خارج از مرکز بهبود می بخشد.
مزایا:
تراز اسلاید بهتر است
مقاومت بالاتر در برابر نیروهای ناهموار
مناسب برای قطعات بزرگ و پیچیده
پرس های چهار نقطه ای معمولا برای طراحی عمیق و مهر زنی پانل های بزرگ استفاده می شوند. سیستم های درایو پیشرفته آنها کنترل نیرو قوی تری را ارائه می دهند اما به هماهنگ سازی و نگهداری پیچیده تری نیاز دارند.
مکانیزم محرک | کاربرد اولیه | ویژگی های تحویل نیرو | تاثیر ساختاری |
|---|---|---|---|
میل لنگ استاندارد | قالبهای خالی، شکلگیری کم عمق، قالبهای پیشرونده با سرعت بالا. | حداکثر تناژ را بسیار نزدیک به نقطه مرگ پایین (BDC) ارائه می دهد. | در معرض پیچش پیچشی تحت بارهای شدید خارج از مرکز. |
دنده عجیب و غریب | طراحی عمیق، تشکیل پانل بزرگ، قالب های انتقال سنگین. | توناژ بالا را در سکته مغزی حفظ می کند (به عنوان مثال، 1/2 اینچ بالاتر از BDC). | پیچش میل لنگ را از بین می برد. استحکام ساختاری عظیمی را فراهم می کند. |
قطعات بزرگ ذاتا بارهای خارج از مرکز ایجاد می کنند. تشکیل پانل درب خودرو را در نظر بگیرید. قالب ممکن است نیاز به کشیدن عمیق در یک طرف برای تشکیل قاب پنجره داشته باشد، در حالی که انتهای دیگر فقط نیاز به پیرایش کم عمق برای لبه در دارد. ضخامت مواد، عمق کشش و تناژ مورد نیاز به شدت در فضای قالب متفاوت است. این توزیع نابرابر نیرو، یکپارچگی ساختاری مطبوعات را به چالش می کشد.
بارگذاری ناهموار می تواند باعث سر خوردن اسلاید و کاهش دقت مهر و موم شود. هنگامی که نیرو در یک طرف قالب متمرکز می شود، لغزش ممکن است تراز موازی خود را با تقویت کننده از دست بدهد.
پرس های دو نقطه ای عمدتاً به سیستم های هدایت کننده برای کنترل حرکت اسلاید متکی هستند. تحت بارهای سنگین خارج از مرکز، اجزای راهنما استرس و سایش بیشتری را تجربه می کنند.
با گذشت زمان، افزایش فاصله می تواند دقت تراز را کاهش دهد و کیفیت قطعه را تحت تاثیر قرار دهد.
پرس های چهار نقطه ای از چهار اتصال درایو برای تعادل بهتر نیروهای ناهموار استفاده می کنند. نقاط پشتیبانی به حفظ موازی بودن لغزش بدون تکیه بر سیستم راهنما کمک می کنند.
این باعث می شود پرس های چهار نقطه ای برای موارد زیر مناسب باشند:
قطعات بزرگ مهر زنی
پانل های خودرو
کاربردهای تشکیل دهنده سنگین
طراحی عمیق نیاز به کنترل دقیق جریان مواد دارد. بالشتک های قالب فشاری رو به بالا برای کمک به جلوگیری از چین و چروک و ترک در حین شکل گیری ایجاد می کنند.
بالشتک های بزرگ مقاومت قابل توجهی در برابر لغزش ایجاد می کنند. طرح های پرس چهار نقطه ای این نیروها را بهتر کنترل می کنند زیرا لام از چندین نقطه پشتیبانی می کند و سطح شکل دهی پایدارتری را حفظ می کند.
تراز ضعیف اسلاید می تواند بر عمر ابزار و کیفیت قطعه تمام شده تأثیر بگذارد.
مشکلات رایج عبارتند از:
آسیب پانچ: ناهماهنگی باعث افزایش فشار بر ابزارهای سوراخکننده میشود.
سایش قالب: تراز نادرست باعث اصطکاک و آسیب سریعتر ابزار میشود.
جریان ناهموار مواد: کنترل ضعیف فشار ممکن است باعث ایجاد نقص شود.
قطعات ترک خورده: شکل گیری نامناسب می تواند منجر به شکاف یا پارگی شود.
مشکلات اتوماسیون: حرکت اسلاید ممکن است در سیستم های انتقال اختلال ایجاد کند.
نرخ ضایعات بالاتر: قطعات معیوب بیشتر هزینه های تولید را افزایش می دهد.
حفظ تراز مناسب اسلاید به افزایش عمر قالب، بهبود ثبات محصول و کاهش زمان خرابی کمک می کند.
انتخاب معماری صحیح نیاز به ارزیابی فنی دقیق دارد. مهندسان باید این دو سیستم را در معیارهای مهم تولید مقایسه کنند تا مطمئن شوند که ماشین با الزامات ابزار مطابقت دارد. شما نمی توانید به سادگی به تناژ کل نگاه کنید. شما باید ارزیابی کنید که مطبوعات چگونه آن تناژ را در ابعاد فیزیکی آن مدیریت می کند.
متریک فنی | فشار دو نقطه | پرس چهار نقطه |
|---|---|---|
حد استاندارد عرض تخت | تا 144 اینچ | 144 اینچ تا 300+ اینچ |
ظرفیت بار خارج از مرکز | متوسط (به شدت به gibs وابسته است) | بالا (متکی به پیتمن های گوشه ای) |
پایداری جلو به عقب | محدود به عرض پیتمن | پشتیبانی گوشه ای عالی |
اندازه پنجره اتوماسیون | استاندارد (اغلب ربات های بزرگ را محدود می کند) | بزرگ (ایده آل برای سیستم های انتقال 3 محوره) |
نوع ابزار ایده آل | میردهای مترقی متمرکز | قالب های انتقال بزرگ و پنل |
آستانه های مهندسی محدودیت های عملی طراحی پرس را دیکته می کنند. وقتی ابعاد چپ به راست از حدود 144 اینچ بیشتر شود، پرس دو نقطه ای از نظر ساختاری ناکافی می شود. فراتر از این عرض، فاصله بین دو پیتمن بسیار زیاد می شود. اسلاید به ناچار تحت بارهای سنگین در مرکز خم می شود، صرف نظر از اینکه ریخته گری چقدر ضخیم است.
ابعاد جلو به عقب نیز نقش مهمی دارند. تخت های پهن جلو به عقب تقریباً همیشه به پرس چهار نقطه ای نیاز دارند. اتصال دو نقطه ای نمی تواند استحکام کافی را در یک بستر عمیق ایجاد کند. اگر بار از خط مرکزی دقیق فاصله بگیرد، لغزنده به جلو یا عقب متمایل می شود. به عنوان مثال، مهر زدن روی یک پوسته دستگاه بزرگ به یک بستر عمیق برای قرار دادن ایستگاه قرعه کشی نیاز دارد که پیکربندی چهار نقطه ای را اجباری می کند.
منحنی های انحراف تفاوت های بین دو سیستم را برجسته می کند. تولیدکنندگان پرس میزان انحراف را بر حسب هزارم اینچ در هر فوت طول تخت ارزیابی می کنند. تحت حداکثر بارهای غیرمرکز نامی، یک لغزش دو نقطه ای منحنی انحراف تندتری را در گوشه های بدون پشتیبانی نشان می دهد. مواد اندکی بازده، و موازی سازی آسیب می بیند، که منجر به مسائل مربوط به ابزار که قبلا ذکر شد.
فاصلههای گیب تعیین میکنند که یک اسلاید چقدر میتواند قبل از اینکه قاب آن را متوقف کند. پرس چهار نقطه ای فشار جانبی وارد بر سیستم هدایت را کاهش می دهد. از آنجایی که اتصالات گوشه، لغزنده را صاف نگه میدارند، غبغهها به جای مقابله با نیروهای شدید واژگونی، فقط حرکت عمودی را هدایت میکنند. این باعث افزایش طول عمر قاب پرس می شود، فرکانس تنظیمات گیب را کاهش می دهد و تحمل های سخت تری را در طول چندین دهه استفاده سنگین حفظ می کند.
قالب های انتقال نشان دهنده آزمون نهایی پایداری پرس است. در عملیات انتقال، قطعات جداگانه از طریق میلههای انتقال خودکار از ایستگاهی به ایستگاه دیگر در سراسر بستر حرکت میکنند. ایستگاه یک ممکن است یک کشش عمیق را انجام دهد که به 800 تن نیاز دارد، در حالی که ایستگاه پنج تریم نهایی را انجام می دهد که تنها به 50 تن نیاز دارد. این یک عدم تعادل بار عظیم از چپ به راست ایجاد می کند.
این طبیعت نامتعادل مستلزم ثبات چهار نقطه ای است. بار عظیم خارج از مرکز در ایستگاه نقشه کشی به شدت یک لغزش دو نقطه ای را منحرف می کند. مکانیک پشتیبانی گوشه یک سیستم چهار نقطه ای این تناژ موضعی را جذب می کند و کل اسلاید را موازی نگه می دارد تا ایستگاه های پیرایش تمیز عمل کنند. اگر نوک لغزنده در یک پرس انتقال برود، زمان بندی میله های انتقال با فضای قالب ناهماهنگ شده و منجر به تغذیه نادرست می شود.
پیشرونده سناریوی متفاوتی ارائه می دهد. معمولاً یک پرس دو نقطه ای برای کاربردهای پیشرونده کافی است زیرا نوار پیوسته بار را در سراسر بستر متعادل می کند. با این حال، قالبهای پیشرونده سنگین که فولاد ضخیم و با کشش بالا را بر روی بسترهای پهن میکوبند، ممکن است همچنان به یک معماری چهار نقطهای برای جلوگیری از خم شدن مرکز و مدیریت تناژ معکوس شدید (snap-through) ایجاد شده در هنگام پانچ کردن مواد ضخیم نیاز داشته باشند.

مهر زنی مدرن به شدت به اتوماسیون متکی است. تفاوتهای ساختاری در قاب پرس نشان میدهد که چقدر راحت میتوانید سیستمهای روباتیک را ادغام کنید. پرسهای چهار نقطهای معمولاً دارای پایههای عریضتر برای قرار دادن پیتمنهای بزرگ گوشهای و دندههای غیرعادی هستند.
این پایههای عریضتر امکان باز کردن پنجرههای بزرگتر را فراهم میکنند. پنجرههای بزرگ ادغام آسانتر انتقال قطعات رباتیک، نوار نقالههای عظیم حذف ضایعات و سیستمهای تغییر قالب سریع خودکار (QDC) را تسهیل میکنند. پرس دو نقطه ای اغلب دارای پنجره های باریک تری است که اندازه تجهیزات اتوماسیونی را که می تواند از قاب عبور کند محدود می کند. هنگام تعیین یک پرس برای یک خط کاملاً خودکار، فاصله پنجره به اندازه اندازه تخت بسیار مهم است.
ارزیابی معماری مطبوعات مستلزم نگاهی فراتر از نصب اولیه است. ردپای عملیاتی طولانی مدت، پیچیدگی تعمیر و نگهداری و نیازهای انرژی به شدت بر دوام خط مهر زنی تأثیر می گذارد. شما باید واقعیت های فیزیکی مسکن و نگهداری از این ماشین های عظیم را در نظر بگیرید.
پرس های عظیم نیاز به پایه های عظیم دارند. تاج چهار نقطه ای به طور قابل توجهی سنگین تر و پهن تر از تاج دو نقطه است. این توده ساختاری اضافی به گودال های پایه عمیق، تقویت بتن گسترده و سیستم های تخصصی جداسازی ارتعاش نیاز دارد. یک پرس چهار نقطه ای 2000 تنی ممکن است به یک گودال به عمق 20 فوت نیاز داشته باشد که با بتن بسیار تقویت شده و دارای پمپ های مخزن برای بازیافت نفت باشد.
ترخیص سربار تسهیلات یکی دیگر از عوامل مهم است. ارتفاع بلند یک دنده غیرعادی چهار نقطه ای اغلب مستلزم بالا بردن سقف کارخانه یا حفاری یک گودال عمیق تر برای حفظ ارگونومی ارتفاع خط عبور است. ساخت پرس چهار نقطه ای شامل جرثقیل های دروازه ای تخصصی و تدارکات پیچیده برای مانور دادن تاج عظیم، پایه ها و ریخته گری در جای خود است. تاسیسات باید ظرفیت ساختاری برای پشتیبانی از این عملیات دکلکاری را داشته باشد.
پیچیدگی تعمیر و نگهداری با تعداد قطعات متحرک مقیاس می شود. یک سیستم چهار نقطه ای دو برابر بیشتر از یک سیستم دو نقطه ای اتصالات، پین های مچ، بلبرینگ و چرخ دنده دارد. تیم های تعمیر و نگهداری باید دو برابر قطعات را روغن کاری کنند، نظارت کنند و در نهایت بازسازی کنند. مکانیسم تنظیم اسلاید نیز پیچیدهتر است و به یک زنجیر یا چرخ دنده همگام نیاز دارد تا اطمینان حاصل شود که هر چهار پیچ پیتمن به طور همزمان بدون اتصال تنظیم میشوند.
با این حال، این پیچیدگی مکانیکی در طول عمر ابزار جواب می دهد. موازی سفت و سخت یک سیستم چهار نقطه ای به شدت سایش قالب را کاهش می دهد. منگنهها برای مدت طولانیتری تیز میمانند و بخشهای قالب از گاز دادن جلوگیری میکنند. کاهش تعمیر و نگهداری قالب و توقف برنامه ریزی نشده پرس اغلب نیازهای تعمیر و نگهداری مکانیکی بالاتر خود پرس را جبران می کند. شما زمان بیشتری را صرف نگهداری از پرس می کنید، اما زمان بسیار کمتری برای بیرون کشیدن دستگاه برای تعمیرات اضطراری صرف می کنید.
فناوری سروو محور، چشم انداز پرس مکانیکی سنتی را تغییر می دهد. سروو موتورهای با گشتاور بالا جایگزین فلایویل های عظیم و کلاچ های پرس های مکانیکی استاندارد می شوند. سروو پرس چهار نقطه ای راه حل نهایی برای قطعات بزرگ و پیچیده را نشان می دهد که استحکام ساختاری را با کنترل ضربه بی نهایت ترکیب می کند.
فناوری سروو کنترل اسلاید بی بدیل را همراه با پروفیل های stroke قابل برنامه ریزی ارائه می دهد. میتوانید لغزش را دقیقاً در نقطه ضربه آهسته کنید، ضربات متعدد را در پایین ضربه انجام دهید و سرعت کشش را برای فولادهای پیشرفته با مقاومت بالا بهینه کنید. هنگامی که با یک سیستم تعلیق چهار نقطه ترکیب می شود، یک سروو پرس موازی سازی کامل و انعطاف پذیری شکل دهی بی نهایت را ارائه می دهد و با حفظ تناژ کامل، شوک ضربه را کاملاً از بین می برد.
برای اطمینان از انتخاب بهینه مطبوعات و آمادگی امکانات، مراحل زیر را اجرا کنید:
با استفاده از داده های تولید موجود، تجزیه و تحلیل جامع تناژ و بار خارج از مرکز سنگین ترین و پیچیده ترین قالب های خود را انجام دهید.
ابعاد تخت مورد نیاز از چپ به راست و جلو به عقب مورد نیاز برای قرار دادن بزرگترین سیستم های انتقال خودکار و لوله های ضایعات را اندازه گیری کنید.
مانیتورهای تناژ 4 کانالی را روی تجهیزات فعلی خود نصب کنید تا شدت بارگیری غیرعادی را در طبقه مغازه خود مشخص کنید.
نرخهای ضایعات فعلی و گزارشهای نگهداری قالب خود را ارزیابی کنید تا مشکلات تکرار شونده ناشی از واژگونی اسلاید یا فرسودگی غلتک را شناسایی کنید.
یک بررسی فنی مهندسی را برنامه ریزی کنید تا الزامات شکل دهی خاص خود را به قاب پرس مناسب و طراحی تعلیق ترسیم کنید.
پاسخ: معمولاً هنگامی که ابعاد چپ به راست از 120 تا 144 اینچ بیشتر میشود، یا زمانی که ابعاد جلو به عقب بهطور استثنایی گسترده است، برای جلوگیری از خم شدن اسلاید به پشتیبانی از گوشه نیاز است.
پاسخ: بله، اما فقط برای قطعات کوچکتر که در آن بارهای خارج از مرکز در ایستگاه های اول و آخر از ظرفیت بار غیرمرکز نامی و استحکام گیگ تجاوز نمی کند.
A: باعث می شود لغزش به سمت بالا برود، نیروی جانبی عظیمی بر روی گپ ها وارد کند، سایش ناهموار اتصالات پیتمن را ایجاد کند، و در نهایت می تواند قاب پرس یا لغزش را ترک کند.
پاسخ: بالشتک های قالب بزرگ در طول کشش عمیق، نیروی زیادی به سمت بالا اعمال می کنند. یک پرس چهار نقطه ای این نیروی متقابل را به طور یکنواخت در چهار اتصال گوشه خود توزیع می کند و از خم شدن لغزنده به سمت بالا در مرکز جلوگیری می کند، که در پرس های دو نقطه ای گسترده یک خطر است.
پاسخ: از نظر مکانیکی، بله، به دلیل داشتن اتصالات، چرخ دنده ها و یاتاقان های دوبل. با این حال، اغلب هزینه های کلی تعمیر و نگهداری را با افزایش شدید عمر قالب کاهش می دهد.
پاسخ: بله، داشتن یک مانیتور تناژ 4 کاناله برای اطمینان از توزیع بار در محدوده ایمن در هر چهار اتصال و جلوگیری از اضافه بارهای پنهان بسیار توصیه می شود.
پاسخ: پیکربندیهای چهار نقطه و دو نقطه تقریباً منحصراً در پرسهای سمت راست یافت میشوند، زیرا پرسهای قاب شکافی (فریم C) از نظر ساختاری برای تناژهای عظیم و اندازههای بستری که در اینجا مورد بحث قرار گرفتهاند نامناسب هستند.


